Как выбрать фрезерную пластину: полное руководство

Содержание:
- Что такое фрезерная пластина и где применяется
- Чем фрезерная пластина отличается от токарной
- Виды фрезерных пластин и классификация по типам
- Маркировка и расшифровка фрезерных пластин
- Типичные ошибки при выборе фрезерных пластин
- Обзор фрезерных пластин производителя GESAC
- Заключение
Что такое фрезерная пластина и где применяется
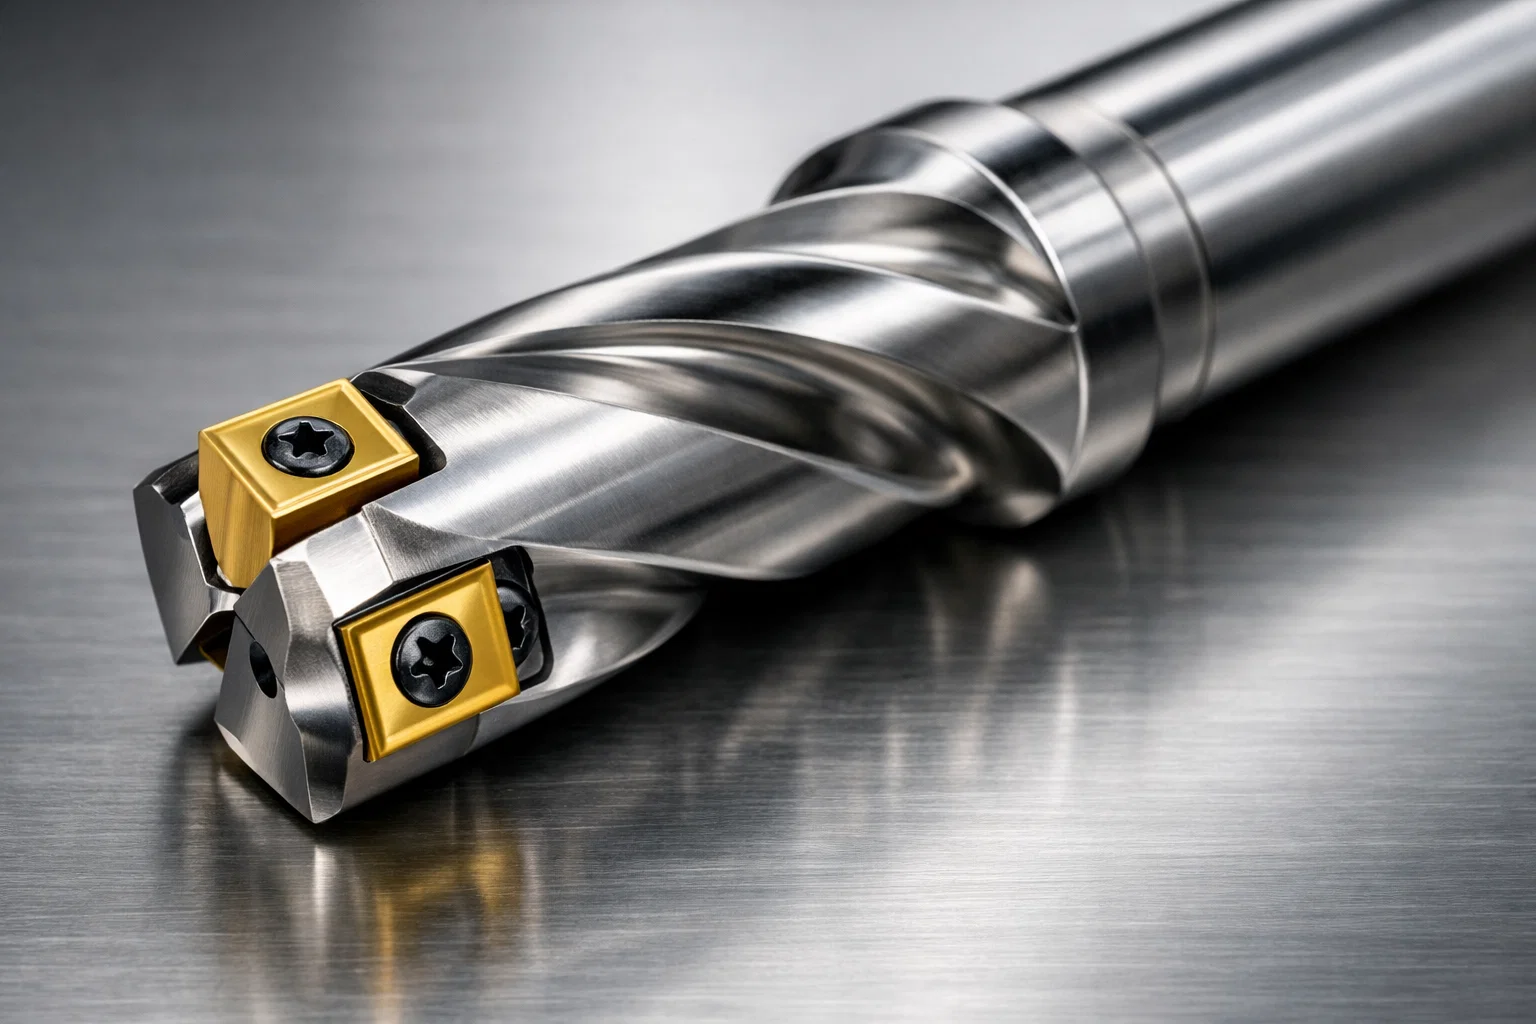
С технической точки зрения, фрезерная пластина это сменный многогранный режущий элемент, фиксируемый в корпусе сборного металлорежущего инструмента. Основное назначение данного расходного материала — механическое удаление слоя металла с заготовки для придания детали требуемой формы, размеров и заданного квалитета шероховатости поверхности. Подобный инструмент массово применяется на современных станках с ЧПУ и универсальных фрезерных группах для выполнения черновой, получистовой и чистовой обработки. Сфера использования охватывает создание плоских поверхностей, фрезерование пазов, формирование уступов, а также сложное 3D-профилирование штампов и пресс-форм.
Чем фрезерная пластина отличается от токарной
Ключевое различие инструментов обусловлено кинематикой самого процесса обработки. Фрезерование представляет собой прерывистое резание, при котором каждая режущая кромка пластины циклически врезается в материал заготовки и выходит из него. Этот процесс сопровождается постоянными механическими ударами и резкими термическими перепадами. В результате расходные элементы для фрезерных операций проектируются с повышенной ударной вязкостью твердосплавной основы и обладают специфической микрогеометрией кромки, способной противостоять термотрещинам и усталостным сколам. Токарные аналоги работают в условиях непрерывного резания с более стабильным температурным режимом, поэтому при их создании приоритет отдается износостойкости и сопротивлению пластической деформации сплава.
Виды фрезерных пластин и классификация по типам
Существующие виды фрезерных пластин традиционно группируются по ряду технологических признаков, что значительно упрощает подбор оснастки под конкретную производственную задачу.

По типу обработки
-
Для торцевого фрезерования: геометрия ориентирована на плоскостную обработку с минимальным риском возникновения вибраций.
-
Для обработки уступов: конструкция позволяет получать строго выдержанный угол 90 градусов между плоскостями.
-
Для пазов и канавок: отличаются специализированной геометрией для эффективного стружкодробления и эвакуации стружки из закрытой зоны резания.
-
Высокоподаточные (High Feed): разработаны специально для снятия минимального припуска при экстремально высоких подачах на зуб.
По конструкции и форме
Форма напрямую определяет общую прочность режущего клина и рабочий угол в плане:
-
Круглые (R): обладают максимальной прочностью кромки, оптимальны для профильной и тяжелой черновой обработки по корке.
-
Квадратные (S): универсальное жесткое решение с четырьмя рабочими кромками для фрезерования плоскостей.
-
Тригональные (W) и восьмигранные (O): обеспечивают оптимальный баланс между плавностью резания и количеством рабочих граней, что повышает экономическую эффективность инструмента.
-
Прямоугольные / Параллелограммные (A, L): чаще всего применяются для фрезерования глубоких уступов и работы в инструментах малого диаметра.
По материалу
Основой современного инструмента в 2026 году традиционно служит карбид вольфрама различной степени зернистости. Твердые сплавы разделяются на марки без покрытия (используются преимущественно для обработки алюминия и пластиков) и материалы с многослойными покрытиями, нанесенными методами PVD или CVD. Наличие защитного покрытия кратно увеличивает термостойкость изделия и его сопротивление абразивному износу при высоких скоростях резания.
Маркировка и расшифровка фрезерных пластин
Универсальная маркировка базируется на требованиях международного стандарта ISO 1832. Кодировка представляет собой строгую последовательность букв и цифр, описывающих базовые геометрические и размерные параметры инструмента. Подробная расшифровка фрезерных пластин на примере типичного отраслевого обозначения APMT 1135 PDER приведена в таблице ниже.
Таблица: Расшифровка фрезерных пластин
|
Позиция |
Значение по стандарту ISO |
Пример символа |
Описание примера |
|
1 |
Форма пластины |
A |
Параллелограмм с углом 85° |
|
2 |
Задний угол |
P |
11° (инструмент с позитивной геометрией) |
|
3 |
Класс точности (допуск на размеры) |
M |
Средний класс точности литой пластины |
|
4 |
Тип крепления и стружколом |
T |
Имеется отверстие с зенковкой, односторонний стружколом |
|
5 |
Размер (длина режущей кромки) |
11 |
Длина кромки составляет около 11 мм |
|
6 |
Толщина |
35 |
Толщина основы 3.5 мм |
|
7 |
Исполнение кромки / посадка |
PDER |
Специфическое обозначение фаски и геометрии для установки в корпус фрезы |
Следует учитывать, что за пределами стандарта ISO производители всегда добавляют в код собственные уникальные обозначения марки сплава и специфического стружколома (например, индексы H2, LF6028S).
Как выбрать фрезерные пластины
Профессиональный вопрос о том, как выбрать фрезерную пластину, требует комплексного и поэтапного анализа запланированной технологической операции.
По материалу заготовки
Выбор марки твердого сплава всегда опирается на международную систему групп обрабатываемости ISO:
-
P (Стали): требуются твердые сплавы, устойчивые к механическому кратерному износу.
-
M (Нержавеющие стали): приоритет отдается мелкозернистым вязким сплавам с острой кромкой, так как материал сильно склонен к налипанию и деформационному упрочнению.
-
K (Чугуны): необходима высокая абразивная стойкость основы и покрытия.
-
N (Цветные металлы): используются максимально острые полированные пластины без покрытия или с DLC-слоем.
-
S (Жаропрочные сплавы) и H (Закаленные стали): требуют специализированных термостойких покрытий и усиленной основы.
Выбор геометрии
Базовая геометрия инструмента делится на позитивную и негативную. Позитивная геометрия эффективно снижает силы резания и рекомендуется к использованию на маломощных станках, длинных вылетах инструмента или при фрезеровании нежестких тонкостенных деталей. Негативная геометрия отличается максимальной прочностью режущего клина и применяется исключительно для тяжелого чернового фрезерования заготовок с нестабильным припуском или литейной коркой.
Выбор размера
Габаритные параметры (длина кромки, толщина и вписанная окружность) подбираются с обязательным учетом максимальной глубины резания и строгих размеров посадочного места (кармана) в корпусе выбранной фрезы. Установка пластины меньшего или большего размера физически невозможна или приведет к моментальной поломке инструмента при запуске шпинделя.

Выбор покрытия
Технология CVD (химическое осаждение из газовой фазы) обеспечивает толстый износостойкий защитный слой, оптимальный для стабильных условий обработки на высоких скоростях. Покрытие PVD (физическое осаждение) отличается меньшей толщиной, что позволяет сохранить бритвенную остроту кромки. PVD-сплавы значительно лучше переносят ударные нагрузки, что делает их предпочтительными для прерывистого резания, тонкого фрезерования и работы с вязкими материалами.
Сводная таблица выбора
|
Технологическая задача и условия |
Рекомендуемая форма (ISO) |
Требуемый тип геометрии |
Оптимальное покрытие |
|
Тяжелое черновое фрезерование стали по корке |
R (круглая), S (квадратная) |
Негативная, усиленная кромка |
CVD |
|
Чистовая обработка алюминиевых деталей |
A, L (прямоугольные/параллелограмм) |
Позитивная, полированная передняя поверхность |
Без покрытия / DLC |
|
Фрезерование глубоких уступов под 90° |
A (параллелограмм 85°), L |
Позитивная, средняя (Medium) |
PVD |
|
Универсальная получистовая плоскостная обработка |
W (тригональная), O (восьмигранная) |
Средняя (Medium) |
PVD / CVD |
Типичные ошибки при выборе фрезерных пластин
Технологический процесс механической обработки часто нарушается из-за неверной предварительной оценки производственных условий:
-
Использование единого универсального сплава для всех материалов. Переход со стали (группа ISO P) на нержавейку (группа ISO M) без смены пластины приводит к критическому налипанию металла и мгновенному разрушению кромки.
-
Применение негативной геометрии на нежестких системах. Установка слишком прочных пластин на слабые станки или при большом вылете фрезы генерирует сильные вибрации и приводит к браку поверхности детали.
-
Подбор «на глаз». Игнорирование точных посадочных размеров, толщины и типа крепежного отверстия приводит к тому, что режущий элемент не фиксируется в кармане фрезы или дает недопустимое радиальное биение.
-
Завышение радиуса при вершине. Большой радиус на тонкостенных деталях пропорционально увеличивает силы радиального отжатия, провоцируя потерю точности.
Обзор фрезерных пластин производителя GESAC
В реалиях современного машиностроения китайский бренд GESAC уверенно занимает позиции одного из мировых лидеров в производстве высокотехнологичного твердосплавного инструмента. Продукция компании отличается высокопредсказуемым ресурсом работы и строгим соответствием жестким допускам международной системы ISO. Использование передовых многослойных PVD и CVD покрытий позволяет эффективно и безопасно обрабатывать металлы любой сложности, начиная от конструкционных сталей и заканчивая титановыми сплавами аэрокосмического назначения.
Оптимальная экономика серийного производства достигается за счет идеального баланса между фактической стойкостью кромки и закупочной стоимостью расходных материалов. Ознакомиться с техническими характеристиками, изучить номенклатуру сплавов и подобрать подходящую геометрию можно, изучив фрезерные пластины в каталоге ПРОМГРУПП. В ассортименте представлены надежные решения для чернового, получистового и финишного фрезерования.
Заключение
Грамотный и обоснованный подбор металлорежущего инструмента является фундаментом стабильности технологического процесса и главным условием снижения себестоимости готовой детали. Строгий системный анализ параметров операции, глубокий учет физико-механических свойств обрабатываемого материала и объективная оценка жесткости оборудования позволяют найти оптимальный баланс производительности и стойкости. Использование сертифицированных твердосплавных компонентов гарантирует прогнозируемый и качественный результат на фрезерных станках любого класса.