Как выбрать твердосплавное сверло по металлу
Содержание:
- Что такое твердосплавное сверло по металлу и где применяется
- Чем твердосплавное сверло отличается от сверл из быстрорежущей стали (HSS)
- Виды и классификация сверл по металлу
- Маркировка твердосплавных сверл по металлу и расшифровка
- Как выбрать сверло по металлу
- Типичные ошибки при выборе сверл
- Обзор твердосплавных сверл производителя GESAC
Металлообработка требует применения надежной и износостойкой оснастки, способной справляться с высокими температурными и механическими нагрузками. Вопрос о том, как выбрать твердосплавное сверло по металлу, возникает при необходимости серийного производства, обработки закаленных сталей или работы на высокоточных станках с ЧПУ. Понимание характеристик инструмента, его геометрии и совместимости с материалами позволяет оптимизировать производственный процесс и снизить затраты на замену расходных материалов. Перед тем как выбрать сверло по металлу, важно изучить классификацию, маркировку и особенности современных режущих сплавов.
Что такое твердосплавное сверло по металлу и где применяется
Твердосплавные сверла — это режущий инструмент, изготовленный из спеченных карбидов (чаще всего карбида вольфрама) с добавлением связующего металла, например, кобальта. Благодаря высокой твердости инструментального материала, такая оснастка предназначена для работы с труднообрабатываемыми сплавами: чугуном, жаропрочными, закаленными и нержавеющими сталями, а также титаном.
Основная сфера применения включает промышленное производство, машиностроение и приборостроение. Инструмент используется на стационарных сверлильных и фрезерных станках, а также в обрабатывающих центрах с ЧПУ, где требуется высокая точность позиционирования и стабильность режимов резания.
Чем твердосплавное сверло отличается от сверл из быстрорежущей стали (HSS)
Поиск ответа на вопрос о том, какое сверло по металлу лучше выбрать, часто сводится к сравнению твердого сплава (VHM) и быстрорежущей стали (HSS). Главное отличие заключается в теплостойкости и твердости. Быстрорежущая сталь теряет свои режущие свойства при нагреве свыше 600 °C, тогда как твердый сплав сохраняет твердость при температурах до 1000 °C и выше. Это позволяет увеличивать скорость резания в несколько раз.
Однако твердые сплавы отличаются высокой хрупкостью. Если инструменты из HSS способны компенсировать незначительные вибрации или перекосы за счет упругости материала, то твердосплавная оснастка в аналогичных условиях склонна к скалыванию режущих кромок или излому. По этой причине твердосплавные модели не применяются в ручном электроинструменте.
Виды и классификация сверл по металлу
Понимание классификации помогает определить, как правильно выбрать сверло по металлу для конкретных технологических задач.
По типу обработки
Оснастка делится на инструменты для сверления сплошного материала, рассверливания уже существующих отверстий и ступенчатой обработки. Для глубокого сверления применяются модели с внутренними каналами для подвода смазочно-охлаждающей жидкости (СОЖ), что обеспечивает эффективный отвод стружки и охлаждение зоны резания.
По конструкции и форме
В зависимости от конструкции выделяют следующие типы:
-
Монолитные (цельные): полностью изготовлены из твердого сплава, обеспечивают максимальную жесткость и точность.
-
С напайными пластинами: корпус выполнен из инструментальной стали, а режущая часть — из твердосплавной пластины.
-
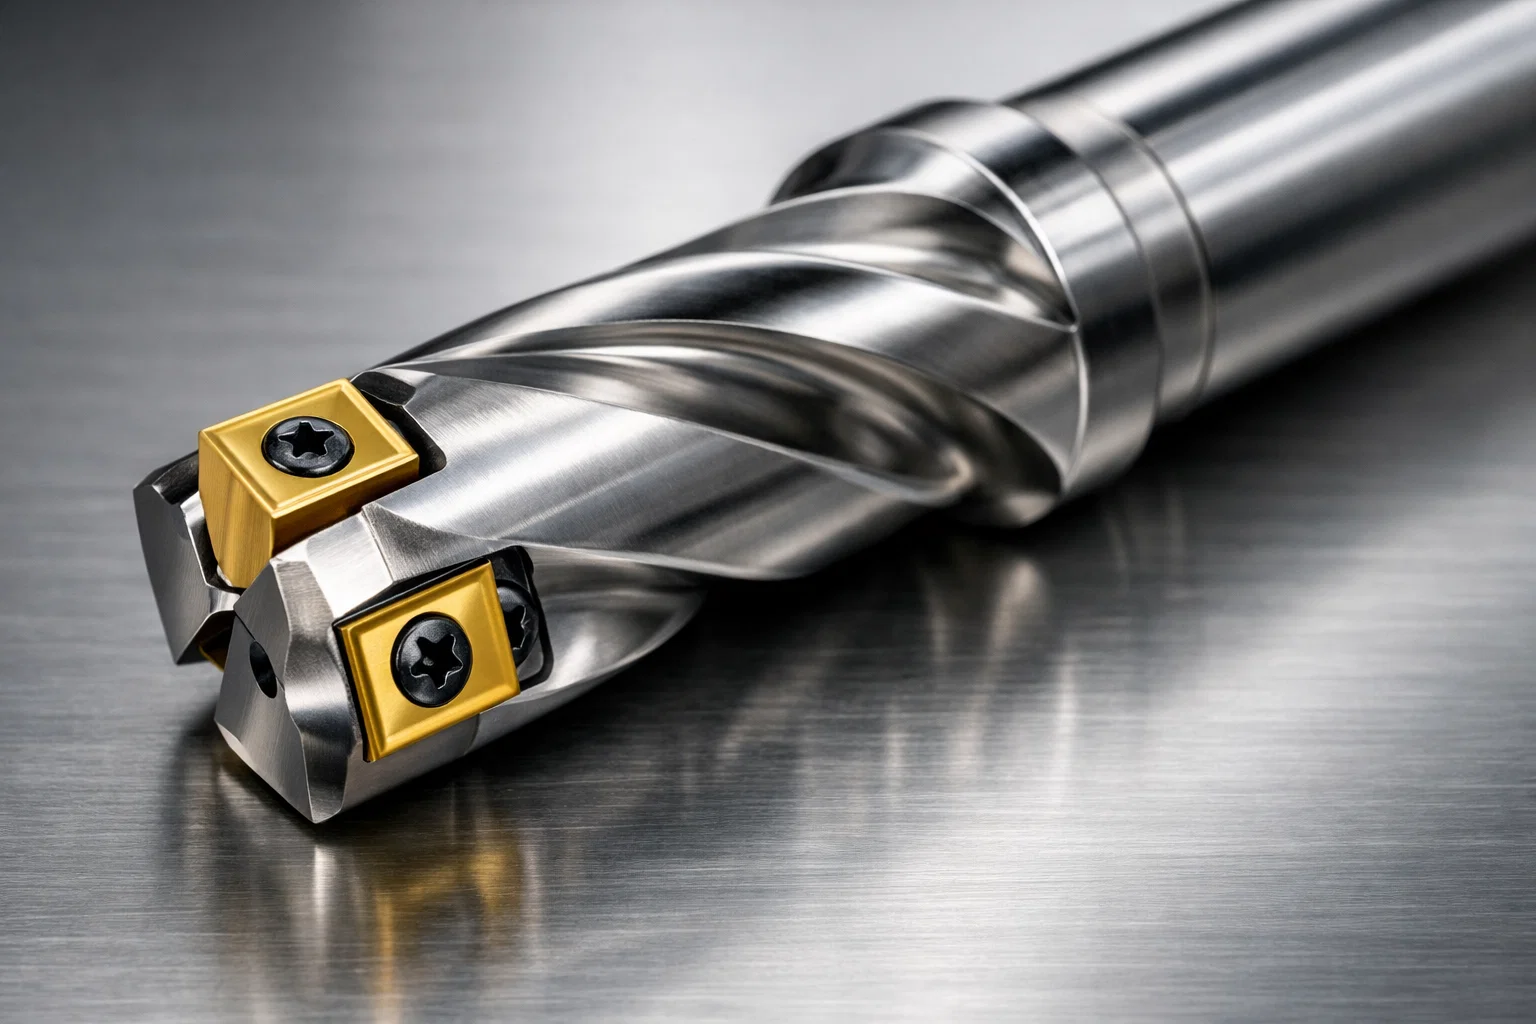
Со сменными многогранными пластинами (СМП): применяются для отверстий большого диаметра; при износе пластины она просто поворачивается или заменяется.
По материалу
По российскому ГОСТ твердые сплавы делятся на вольфрамокобальтовые (группа ВК, например ВК8) и титановольфрамокобальтовые (группа ТК, например Т5К10). В международной практике применяются ультрамелкозернистые сплавы на основе карбида вольфрама, которые обозначаются аббревиатурами TC (Tungsten Carbide) или HW / VHM.
Маркировка твердосплавных сверл по металлу и расшифровка
Для корректного подбора необходимо уметь читать маркировку инструмента. В международной классификации ISO обрабатываемые материалы разделены на группы, обозначаемые цветом и латинскими буквами.
|
Группа ISO |
Цветовой код |
Обрабатываемый материал |
Рекомендуемые сплавы и покрытия |
|
P |
Голубой |
Углеродистые и легированные стали |
Твердый сплав + TiN, TiAlN |
|
M |
Желтый |
Нержавеющие стали |
Ультрамелкозернистый сплав + AlTiN |
|
K |
Красный |
Серый и высокопрочный чугун |
ВК8, сплавы без покрытия или с TiAlN |
|
N |
Зеленый |
Алюминий, медь, цветные металлы |
Полированный твердый сплав без покрытия |
|
S |
Коричневый |
Жаропрочные сплавы, титан |
Специализированные мелкозернистые сплавы |
|
H |
Серый |
Закаленные стали (от 45 HRC) |
Твердый сплав со специальным напылением |
Маркировка самого сверла может включать обозначение материала (например, TC или VHM), диаметр, рабочую длину и тип покрытия.
Как выбрать сверло по металлу
Для того чтобы понять, как выбрать хорошее сверло по металлу, необходимо проанализировать условия работы и характеристики детали.
По материалу заготовки
Выбор основывается на классификации ISO. Для алюминия (группа N) применяются полированные инструменты без покрытия для предотвращения налипания стружки. Для чугуна (группа K) оптимален инструмент с высокой абразивной стойкостью (например, сплав ВК8). Работа с нержавеющей сталью (группа M) требует стойкости к температурным воздействиям и наклепу.
Выбор геометрии
Геометрия режущей части влияет на процесс врезания и центрирования. Угол заточки при вершине варьируется в зависимости от твердости материала. Для стандартных сталей применяется угол 118–130°, а для сверления твердых или жаропрочных сплавов угол увеличивают до 135–140°. Наличие специальной крестообразной подточки перемычки снижает осевое усилие и исключает необходимость предварительного кернения.
Выбор размера
Параметры инструмента подбираются исходя из диаметра требуемого отверстия и его глубины. Глубина обработки часто обозначается в соотношении к диаметру (D): 3xD, 5xD, 8xD и более. Чем длиннее рабочая часть, тем ниже жесткость инструмента, поэтому для глубоких отверстий (свыше 5xD) предпочтительнее модели с внутренним подводом СОЖ.
Выбор покрытия
Покрытия защищают режущие кромки от износа и снижают коэффициент трения.
-
TiN (нитрид титана): классическое покрытие золотистого цвета, повышающее поверхностную твердость.
-
TiAlN / AlTiN (титан-алюминий-нитрид): образует оксидную пленку при нагреве, защищая инструмент при высокотемпературной обработке (например, при сверлении нержавейки).
Сводная таблица
|
Параметр |
Углеродистая сталь |
Нержавеющая сталь |
Чугун |
Алюминий |
|
Группа ISO |
P |
M |
K |
N |
|
Угол при вершине |
118° - 135° |
135° - 140° |
118° - 130° |
90° - 120° |
|
Наличие покрытия |
TiN, TiAlN |
AlTiN, TiAlN |
TiAlN или без покрытия |
Без покрытия (полированное) |
|
Применение СОЖ |
Рекомендуется |
Обязательно |
Желательно / Без СОЖ |
Рекомендуется |
Типичные ошибки при выборе сверл
Распространенной ошибкой является использование монолитных твердосплавных сверл в ручных дрелях. Из-за отсутствия жесткой фиксации инструмента и детали возникают микровибрации и перекосы, которые моментально приводят к разрушению хрупкого карбида вольфрама. Также к ошибкам относится неправильный выбор геометрии: использование инструмента с углом 118° для обработки закаленных сталей вызывает перегрев и быстрое затупление режущих кромок. Игнорирование рекомендаций по режимам резания (слишком низкая скорость подачи при высоких оборотах) приводит к преждевременному износу покрытия.
Обзор твердосплавных сверл производителя GESAC
На рынке металлообрабатывающего инструмента высокие позиции занимают сверла твердосплавные GESAC, зарекомендовавшие себя как надежное решение для высокопроизводительной металлообработки.
Производитель предлагает широкую номенклатуру монолитных моделей и инструмента со сменными пластинами. В ассортименте представлены серии для различных производственных задач: от универсальных линеек (например, серия D918 с углом при вершине 140° для глубины сверления 3D) до специализированных решений для нержавеющих сталей, чугуна и жаропрочных сплавов. Применение ультрамелкозернистого карбида вольфрама в сочетании с современными многослойными нанопокрытиями (AlTiN nano, TiAlN, TiSiN) увеличивает ресурс оснастки на 40–60% по сравнению с базовыми сплавами и обеспечивает эффективный отвод тепла из зоны резания.
Представленный ассортимент закрывает потребности как в стандартной, так и в высокоточной обработке материалов любой сложности.
Выбор твердосплавного сверла требует комплексного подхода и анализа множества факторов: от физико-механических свойств заготовки до кинематической жесткости станочного парка. Переход на монолитный твердый сплав экономически оправдан при серийном производстве, необходимости соблюдения жестких допусков и работе с труднообрабатываемыми сталями. Грамотный подбор геометрии заточки, защитного покрытия и строгое соблюдение режимов резания гарантируют высокую производительность, безупречное качество получаемых отверстий и длительный срок службы режущего инструмента.