Как выбрать твердосплавные фрезы для ЧПУ по металлу

Содержание:
- Чем монолитная твердосплавная фреза отличается от HSS и фрез с механическим креплением (СМП)?
- Виды и классификация твердосплавных фрез для ЧПУ
- Маркировка твердосплавных фрез и расшифровка параметров
- Как правильно выбрать фрезу для ЧПУ
- Типичные ошибки при выборе фрез для ЧПУ
- Режимы резания и рекомендации по работе твердосплавными фрезами
- Обзор твердосплавных фрез GESAC для ЧПУ по металлу
Монолитная твердосплавная фреза — это вращающийся многолезвийный режущий инструмент, предназначенный для высокопроизводительной обработки материалов на фрезерных обрабатывающих центрах с числовым программным управлением (ЧПУ). Рабочая зона и хвостовик инструмента изготавливаются из единого цилиндрического прутка спеченного карбида вольфрама (твердого сплава) с кобальтовой связкой.
Такие фрезы для ЧПУ по металлу применяются для выполнения широкого спектра фрезерных операций: контурной обрезки, плунжерного фрезерования, выборки карманов, профилирования поверхностей сложной формы (3D-обработка), растачивания и прорезания пазов. За счет высокой жесткости твердого сплава инструмент позволяет вести обработку на высоких скоростях резания с жесткими допусками на точность.
Чем монолитная твердосплавная фреза отличается от HSS и фрез с механическим креплением (СМП)?
Принимая решение о том, какие фрезы выбрать для ЧПУ, технологи обычно рассматривают три класса инструмента. Монолитные твердосплавные фрезы имеют четкое позиционирование по сравнению с аналогами:
Отличие от быстрорежущей стали (HSS): Твердый сплав обладает значительно большей красностойкостью и твердостью. Инструмент из HSS используется преимущественно для мягких сталей на низких скоростях, тогда как карбид вольфрама выдерживает экстремальные термические нагрузки, позволяя увеличить скорость резания (Vc) в 3-5 раз. Однако твердосплавные решения более хрупкие и чувствительны к вибрациям станка.
Отличие от корпусных фрез со сменными многогранными пластинами (СМП): Монолитные фрезы экономически и технически целесообразны в диапазоне диаметров от 0,1 мм до 25 мм. Корпусные фрезы выигрывают на больших диаметрах (от 20 мм и выше) при черновом съеме больших объемов металла, но уступают монолитным в жесткости, точности обработки мелких элементов и качестве получаемой поверхности (Ra).
Виды и классификация твердосплавных фрез для ЧПУ
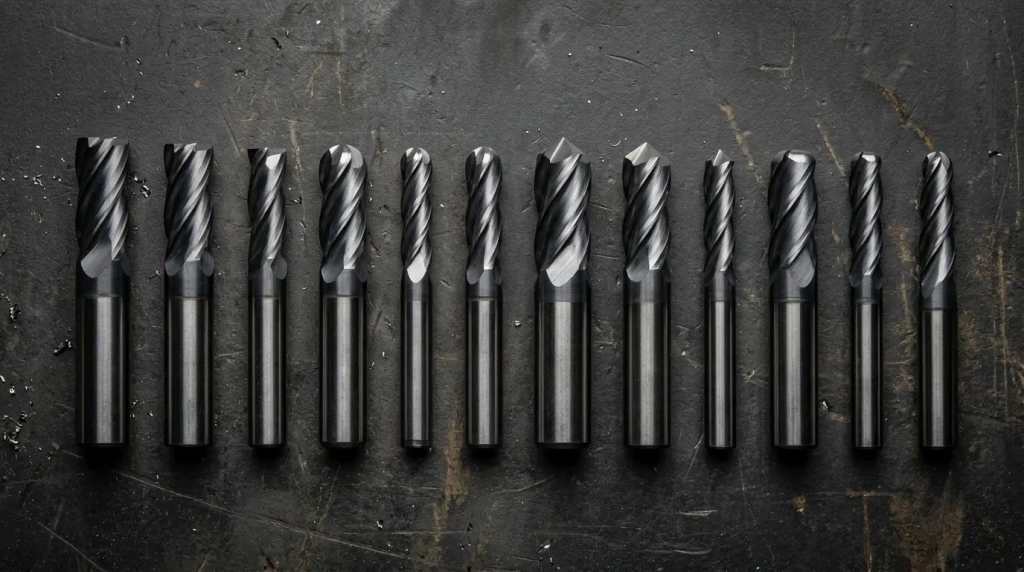
Анализируя виды фрез для ЧПУ станка, необходимо отталкиваться от их геометрии и количества режущих кромок, так как именно они определяют физику стружкообразования.
Виды фрез по геометрии и назначению
Концевые (плоские) фрезы: Базовый и наиболее распространенный тип. Имеют плоский торец с режущими кромками. Используются для фрезерования уступов, прямоугольных пазов и контурной обработки.
Сферические (Ball nose): Режущая часть имеет форму полусферы. Применяются в основном для 3D-фрезерования сложных криволинейных поверхностей, профилирования матриц и пуансонов штампов.
Радиусные (Torus / Bull nose): Плоские концевые фрезы с заданным радиусом скругления при вершине (угол между торцем и боковой кромкой). Радиус снижает концентрацию напряжений на углах зуба, что критически важно для тяжелой черновой обработки сталей и титана.
Фасочные и угловые: Инструмент с конической режущей частью, применяемый для снятия фасок, подготовки кромок под сварку и обработки V-образных пазов.
По количеству зубьев (заходов)
От количества зубьев (z) зависит размер стружечной канавки и, соответственно, эффективность отвода стружки.
- Двузубые (z=2): Имеют максимальный объем стружечной канавки. Идеальны для материалов, дающих сливную вязкую стружку (алюминий, медь) и глубокого пазования.
- Трехзубые (z=3): Оптимальный компромисс между жесткостью сердцевины и объемом канавки. Стандарт индустрии для обработки алюминиевых сплавов и цветных металлов.
- Четырехзубые (z=4) и более: Отличаются массивной сердцевиной, что обеспечивает максимальную жесткость. Это основные твердосплавные фрезы для ЧПУ при работе со сталями, чугуном и жаропрочными сплавами, где стружка скалывается мелкими сегментами.
Маркировка твердосплавных фрез и расшифровка параметров
Согласно стандартам (например, ГОСТ 32405-2013 / ISO 10911), базовая геометрия фрезы описывается стандартизированными параметрами. Понимание этих значений обязательно для написания УП (управляющих программ) в CAM-системах.
| Обозначение | Расшифровка | Техническое влияние на обработку |
|---|---|---|
| D (Dc) | Диаметр режущей части | Определяет ширину фрезерования и подбор оборотов (n). |
| d (Dcon) | Диаметр хвостовика | Задает размер цанги или термопатрона. Чаще всего равен D или больше него. |
| L (OAL) | Общая длина фрезы | Влияет на максимальный вылет из патрона. Большой вылет провоцирует вибрации. |
| l (Ap) | Длина режущей части | Максимальная глубина фрезерования за один проход по оси Z. |
| z | Количество зубьев | Влияет на минутную подачу (Fm) и качество поверхности. |
Как правильно выбрать фрезу для ЧПУ
Определяя, как выбрать фрезы для ЧПУ, технолог должен отталкиваться от свойств обрабатываемой заготовки. Универсального инструмента не существует — неверно подобранная фреза либо быстро сломается, либо не обеспечит требуемую производительность. При комплексной обработке деталей на производстве фрезерный инструмент часто используется совместно с токарной оснасткой, включая резьбовые пластины для наружной и внутренней резьбы.

Выбор по материалу заготовки (ISO P, M, K, N, S, H)
Стандарт ISO делит материалы на 6 групп, каждая из которых требует специфической геометрии инструмента:
- P (Углеродистые и легированные стали): Требуют жестких фрез (z=4 или z=5) с углом подъема спирали 35-45°.
- M (Нержавеющие стали): Из-за склонности к наклепу и вязкости материала, фрезы должны иметь острые режущие кромки, усиленную сердцевину и, желательно, переменный шаг зубьев для гашения резонанса.
- K (Чугун): Абразивный материал, дающий стружку надлома. Используются жесткие многозубые фрезы (z=4-6) с износостойкими покрытиями.
- N (Алюминий, медь, пластики): Вязкие материалы, склонные к налипанию на режущую кромку. Применяются фрезы с полированными канавками, острой кромкой, z=2 или z=3, и увеличенным углом спирали (до 55°) для быстрого выброса стружки.
- S (Жаропрочные сплавы, титан): Инструмент испытывает колоссальные термические нагрузки. Применяются фрезы с мощной сердцевиной, большим количеством зубьев и скруглением кромок.
- H (Закаленные стали >45 HRC): Используются фрезы со сверхтвердыми покрытиями, отрицательным передним углом и большим числом зубьев (до 8) для работы на малых подачах с высокими скоростями.

Выбор покрытия (PVD/CVD)
Защитное покрытие многократно повышает поверхностную твердость и термическую стойкость инструмента:
- TiN (Нитрид титана): Базовое покрытие золотистого цвета, твердость ~2400 HV. Хорошо подходит для конструкционных сталей.
- TiAlN / AlCrN: Образуют защитную оксидную пленку при нагреве, предотвращая деградацию карбидной основы. Выдерживают нагрев свыше 800°C. Применяются для сухой обработки сталей, чугунов и нержавейки.
- DLC (Diamond-Like Carbon): Алмазоподобное углеродное покрытие. Обладает экстремально низким коэффициентом трения, за счет чего незаменимо при обработке вязких алюминиевых сплавов (группа N).
Выбор геометрии
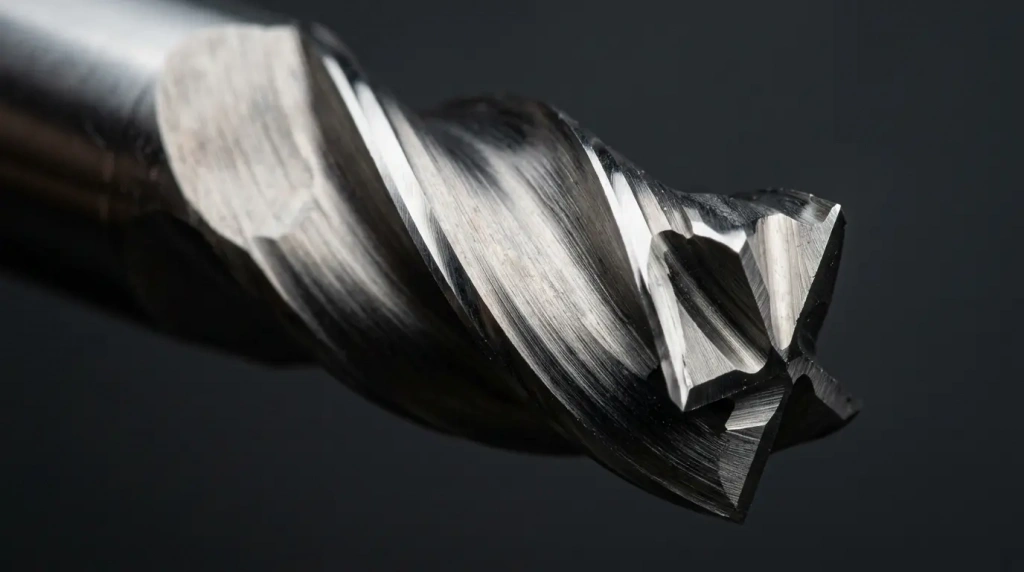
Для снижения вибраций при тяжелой черновой обработке (черновом пазовании или трохоидальном фрезеровании) следует выбирать фрезы с переменным углом спирали и неравномерным шагом зубьев. Такая геометрия нарушает ритмичность ударов зубьев о металл, гася резонанс, что позволяет увеличить глубину резания и продлить срок службы шпинделя.
Сводная таблица выбора твердосплавных фрез для ЧПУ
Ниже представлена таблица фрез для ЧПУ с базовыми рекомендациями под ключевые производственные задачи.
| Обрабатываемый материал (ISO) | Тип операции / задачи | Рекомендуемые параметры фрезы для ЧПУ |
|---|---|---|
| N (Алюминиевые сплавы Д16Т, АМг) | Черновое пазование, раскрой | Концевая плоская, z=2..3, полированная стружечная канавка, без покрытия (или DLC), угол спирали 45° hypower+1. |
| P (Конструкционные и легированные стали) | Универсальная контурная обработка | Концевая плоская или с фаской, z=4, покрытие TiAlN/TiCN, переменный шаг зубьев hypower+1. |
| M (Нержавеющие стали AISI 304/316) | Профилирование, выборка карманов | Концевая радиусная (Bull nose), z=4, острая режущая кромка, покрытие AlCrN, подача СОЖ обязательна. |
| H (Закаленные стали, штампы 50-60 HRC) | Чистовая 3D-обработка поверхностей | Сферическая (Ball nose), z=2..4, микрозернистый твердый сплав, термостойкое покрытие, отрицательный угол. |
Типичные ошибки при выборе фрез для ЧПУ
- Использование фрез без покрытия или с полированной канавкой по твердой стали. Это приводит к мгновенному перегреву и катастрофическому износу режущей кромки.
- Обработка алюминия четырехзубой фрезой с покрытием TiAlN. Алюминий активно налипает на шероховатое покрытие и забивает узкие канавки многозубого инструмента. Результат — слом фрезы из-за пакетирования стружки.
- Перегрузка инструмента из-за избыточного вылета. Если рабочая длина (l) или вылет инструмента из патрона в несколько раз превышают диаметр (D), жесткость системы падает кубически. Это вызывает вибрации (chatter), сколы кромок и ухудшение чистоты поверхности.
- Несоответствие стратегии охлаждения. При фрезеровании твердых сталей твердосплавными фрезами с покрытием TiAlN обильная подача эмульсии (СОЖ) при прерывистом резании вызывает термический шок и микротрещины. Во многих случаях эффективнее применять воздушный обдув.
Режимы резания и рекомендации по работе твердосплавными фрезами
Надежность работы инструмента напрямую зависит от кинематики станка и выбранных режимов. Расчет подачи осуществляется по базовой формуле: F = n × z × fz (где n — обороты шпинделя, z — количество зубьев, fz — подача на зуб).
Черновая обработка (Roughing): Используйте малую радиальную ширину (Ae = 5-15% от D) и большую осевую глубину (Ap = 1.5-2 D). Эта стратегия, известная как трохоидальное (или высокодинамичное iMachining/VoluMill) фрезерование, равномерно распределяет износ по всей длине режущей кромки и снижает нагрузку на станок.
Чистовая обработка (Finishing): Задействуйте всю ширину резания (Ae), но снимайте припуск не более 0.1-0.3 мм по оси Z, чтобы избежать отжима фрезы и добиться точного размера.
Обзор твердосплавных фрез GESAC для ЧПУ по металлу
Среди надежных промышленных решений для металлообработки выделяется твердосплавный инструмент GESAC. Бренд Гесак предлагает высококачественные виды фрез по металлу для ЧПУ, являясь одним из лидеров на рынке твердых сплавов.
Для фрезерования металлов компания выпускает несколько специализированных серий монолитных концевых фрез:
- Универсальные линейки для сталей (ISO P) с износостойкими PVD-покрытиями, обладающие отличным балансом между прочностью сердцевины и способностью к отводу стружки.
- Специализированные решения для алюминия (ISO N) с ультраполированными канавками, предотвращающими образование нароста.
- Сверхпрочные микрозернистые сплавы для закаленных штамповых сталей (ISO H) и жаропрочных сплавов.
Инструмент GESAC обеспечивает стабильную стойкость и высокую предсказуемость размерного износа, что особенно важно в условиях серийного ЧПУ-производства.
Правильный выбор твердосплавной фрезы для станка с ЧПУ базируется на строгом анализе материала заготовки, требований к качеству поверхности и жесткости технологической системы. Технолог должен учитывать физико-механические свойства карбида вольфрама, геометрию стружечных канавок и тип защитного покрытия. Только сбалансированный подход, объединяющий грамотный подбор фрезы и адаптацию режимов резания, гарантирует высокую производительность цеха и минимизирует риск брака.