Интернет-магазин ПРОМГРУПП
  • Вконтакте
  • Telegram
Сравнение0 Отложенные 0 Корзина0 пуста 0
ВойтиМой кабинет
+7 495 748 88 80
+7 495 748 88 80
Заказать звонок
Каталог
  • Пластины твердосплавные
    • Пластины для сверл
    • Пластины токарные
      • Пластины для отрезки и обработки канавок
      • Пластины для точения
      • Пластины резьбовые
    • Пластины фрезерные
  • Пластины PCBN/PCD
    • Пластины токарные PCBN/PCD
    • Пластины фрезерные PCBN/PCD
  • Фрезы твердосплавные
    • Фрезы концевые твердосплавные
    • Фрезы радиусные твердосплавные
    • Фрезы с алмазными вставками
    • Фрезы сферические твердосплавные
    • Фрезы твердосплавные с фаской
    • Фрезы фасочные твердосплавные
    • Фрезы черновые твердосплавные
  • Фрезы со сменными пластинами
    • Высокоскоростные фрезы
    • Дисковые фрезы
    • Насадные и концевые фрезы
    • Фасочные фрезы
  • Сверла по металлу
    • Корпусные сверла
      • Сменные головки для сверл
      • Сверла со сменными головками
      • Сверла со сменными пластинами
    • Сверла твердосплавные
  • Шлифовка и чистовая обработка
    • Борфрезы
    • Развертки
  • Микрорасточка
    • Державки минирезцов
    • Минирезцы
  • Стержни твердосплавные
    • Стержни твердосплавные
  • Державки токарные
    • Державки для внутреннего точения
    • Державки для наружного точения
    • Державки отрезные и канавочные
      • Державки для внутренней канавки
      • Державки для наружной отрезки/канавки
      • Державки для торцевой канавки
    • Державки резьбовые
      • Державки для внутренней резьбы
      • Державки для наружной резьбы
  • Метчики
    • Метчики
  • Оснастка для фрезерных и токарных станков
    • Модульная быстросменная система
    • Патроны, оправки для станков
    • Принадлежности для станочной оснастки
    • Расточные системы
    • Цанги
Акции
Бренды
Скачать каталоги
О компании
  • Вакансии
  • Лицензии
  • Политика
  • Статьи
Новости
Как купить
Контакты
Ещё
    Интернет-магазин ПРОМГРУПП
    Каталог
    • Пластины твердосплавные
      • Пластины для сверл
      • Пластины токарные
        • Пластины для отрезки и обработки канавок
        • Пластины для точения
        • Пластины резьбовые
      • Пластины фрезерные
    • Пластины PCBN/PCD
      • Пластины токарные PCBN/PCD
      • Пластины фрезерные PCBN/PCD
    • Фрезы твердосплавные
      • Фрезы концевые твердосплавные
      • Фрезы радиусные твердосплавные
      • Фрезы с алмазными вставками
      • Фрезы сферические твердосплавные
      • Фрезы твердосплавные с фаской
      • Фрезы фасочные твердосплавные
      • Фрезы черновые твердосплавные
    • Фрезы со сменными пластинами
      • Высокоскоростные фрезы
      • Дисковые фрезы
      • Насадные и концевые фрезы
      • Фасочные фрезы
    • Сверла по металлу
      • Корпусные сверла
        • Сменные головки для сверл
        • Сверла со сменными головками
        • Сверла со сменными пластинами
      • Сверла твердосплавные
    • Шлифовка и чистовая обработка
      • Борфрезы
      • Развертки
    • Микрорасточка
      • Державки минирезцов
      • Минирезцы
    • Стержни твердосплавные
      • Стержни твердосплавные
    • Державки токарные
      • Державки для внутреннего точения
      • Державки для наружного точения
      • Державки отрезные и канавочные
        • Державки для внутренней канавки
        • Державки для наружной отрезки/канавки
        • Державки для торцевой канавки
      • Державки резьбовые
        • Державки для внутренней резьбы
        • Державки для наружной резьбы
    • Метчики
      • Метчики
    • Оснастка для фрезерных и токарных станков
      • Модульная быстросменная система
      • Патроны, оправки для станков
      • Принадлежности для станочной оснастки
      • Расточные системы
      • Цанги
    Акции
    Бренды
    Скачать каталоги
    О компании
    • Вакансии
    • Лицензии
    • Политика
    • Статьи
    Новости
    Как купить
    Контакты
    Ещё
      Сравнение0 Отложенные 0 Корзина0 0
      Интернет-магазин ПРОМГРУПП
      Сравнение0 Отложенные 0 Корзина0 0
      Телефоны
      +7 495 748 88 80
      Заказать звонок
      • Личный кабинет
      • Главная
      • Каталог
        • Назад
        • Каталог
        • Пластины твердосплавные
          • Назад
          • Пластины твердосплавные
          • Пластины для сверл
          • Пластины токарные
          • Пластины фрезерные
        • Пластины PCBN/PCD
          • Назад
          • Пластины PCBN/PCD
          • Пластины токарные PCBN/PCD
          • Пластины фрезерные PCBN/PCD
        • Фрезы твердосплавные
          • Назад
          • Фрезы твердосплавные
          • Фрезы концевые твердосплавные
          • Фрезы радиусные твердосплавные
          • Фрезы с алмазными вставками
          • Фрезы сферические твердосплавные
          • Фрезы твердосплавные с фаской
          • Фрезы фасочные твердосплавные
          • Фрезы черновые твердосплавные
        • Фрезы со сменными пластинами
          • Назад
          • Фрезы со сменными пластинами
          • Высокоскоростные фрезы
          • Дисковые фрезы
          • Насадные и концевые фрезы
          • Фасочные фрезы
        • Сверла по металлу
          • Назад
          • Сверла по металлу
          • Корпусные сверла
          • Сверла твердосплавные
        • Шлифовка и чистовая обработка
          • Назад
          • Шлифовка и чистовая обработка
          • Борфрезы
          • Развертки
        • Микрорасточка
          • Назад
          • Микрорасточка
          • Державки минирезцов
          • Минирезцы
        • Стержни твердосплавные
          • Назад
          • Стержни твердосплавные
          • Стержни твердосплавные
        • Державки токарные
          • Назад
          • Державки токарные
          • Державки для внутреннего точения
          • Державки для наружного точения
          • Державки отрезные и канавочные
          • Державки резьбовые
        • Метчики
          • Назад
          • Метчики
          • Метчики
        • Оснастка для фрезерных и токарных станков
          • Назад
          • Оснастка для фрезерных и токарных станков
          • Модульная быстросменная система
          • Патроны, оправки для станков
          • Принадлежности для станочной оснастки
          • Расточные системы
          • Цанги
      • Акции
      • Бренды
      • Скачать каталоги
      • О компании
        • Назад
        • О компании
        • Вакансии
        • Лицензии
        • Политика
        • Статьи
          • Назад
          • Статьи
          • Фасочная фреза по металлу: виды, выбор и применение
          • Выбор инструмента для обработки титана: чем и как сверлить титан
          • Как отличить сверла по металлу, дереву и бетону?
          • Точность сверления металла: от чего зависит и как выбрать сверло
          • Какие фрезы лучше для обработки нержавеющей стали
          • Типы фрез со сменными пластинами: классификация, применение, подбор
          • Что такое положительная и отрицательная геометрия пластины и как она влияет на обработку
          • Как выбрать инструмент для обработки алюминия: полное руководство
          • Твердосплавные или быстрорежущие сверла – что лучше?
          • Виды и методы фрезерования
          • Концевые фрезы по металлу: виды и назначение
          • Как выбрать твердосплавные пластины: маркировка и назначение
          • Износ твердосплавного инструмента: причины и способы продления ресурса
          • Как выбрать твердосплавные фрезы для ЧПУ по металлу
          • Резьбовые пластины: виды и маркировка
          • Как выбрать корпусное сверло со сменными пластинами?
          • Обзор твердосплавных инструментов GESAC: виды, характеристики и применение
          • Как выбрать твердосплавное сверло по металлу
          • Как выбрать фрезерную пластину: полное руководство
          • Сверла со сменными пластинами: как выбрать и где применяются
          • Как подобрать пластины для токарных резцов: полное руководство по подбору
          • Как выбрать фрезу по металлу: виды и назначения
      • Новости
        • Назад
        • Новости
        • G-PAK2023 - Серия "Silver Bird"
        • ⁠8D сверло GUMD и новый сплав GPD7115A
        • Высокоточные и стабильные расточные фрезы с направляющими PCD GESAC
        • Введение в решение для поворотных кулаков из алюминиевого сплава для транспортных средств на новых источниках энергии
        • Технологическое обновление GESAC: стружколомы P-, сплавы GPT62 и серия позитивных пластин U
        • НОВЫЕ КАТАЛОГИ GESAC 2025-2026
        • Итоги выставки Металлообработка 2024
        • Металлообработка 2024
        • Четырехкромочная пластина для фрезерования с высокой подачей LNMX
        • Корпус для обработки профиля штамповочной головки автомобильной дверной панели - инструмент со сферической головкой серии QTDV-S
        • Новинки! Метчики, микроинструменты для расточки и другие продукты
        • Модернизированные высокопроизводительные пластины для сверления неглубоких отверстий с увеличенным сроком службы и более широкими условиями эксплуатации
        • G-PAK 2023
        • Пластины PCBN серии YZ
        • Новые стружколомы SMM/SML для обработки жаропрочных сплавов и нержавеющей стали
        • ООО "ПРОМИНСТРУМЕНТ" получили награду от производителя за развитие бренда GESAC на территории России.
        • Итоги выставки ТЕХНОФОРУМ-2023
        • ТЕХНОФОРУМ-2023
        • Марка сплавов для обработки титановых сплавов GSM7130 и GSR7115
        • Новый сплав из металлокерамики GP92TM и стружколом SPL
        • Новый способ обработки вала электрического приводного двигателя
        • Обработка канавок из закаленной стали пластинами PCBN серии GB
        • Жидкостное охлаждение для ИИ: как GESAC выстраивает полный цикл производства компонентов
        • GESAC обновляет линейку: новые сплавы и геометрии
        • Новое поколение токарных пластин GESAC для обработки стали PR
        • Решение от GESAC: Обработка гибких колёс для гармонических редукторов – преодоление вызовов при изготовлении высокоточных зубчатых передач для робототехники
        • Новинка | Новая серия PL компании GESAC для чистового и получистового точения стали: надёжное стружкодробление и безупречное качество поверхности
        • Новинка от GESAC: прецизионный инструмент для торцевого фрезерования с прямым углом ADGT+MET190
        • Инновационное решение GESAC для безстружкового нарезания резьбы в литом алюминии: прочная резьба и стабильность в производстве потребительской электроники
        • Решения GESAC для обработки корпусов часов из титанового сплава
        • Новые режущие инструменты GESAC решают проблемы при обработке моторизованных шпинделей, повышая точность и эффективность
        • Решение GESAC: Высокоточный инструмент для эффективной обработки алюминиевых корпусов трансмиссий
        • GESAC BuzzEdge: ультразвуковая обработка как системная инженерная задача
        • Сплав GPM7120 для фрезерования стали
        • Новинки GESAC: расширение линейки метчиков и новые серии T138 / ET138 для обработки сталей
        • GESAC на «Металлообработке 2026»: подводим итоги!
        • Технический семинар Gesac в Индонезии
        • Приглашаем на выставку «Металлообработка-2026»!
        • Новое признание: высокоэффективные фрезы GESAC для обработки титановых сплавов — удостоены награды «10 лучших качественных продуктов 2025 года»
        • Инструменты для отрезки и обработки канавок серии GT
        • Серия концевых фрез для общей обработки стали UP300
        • Токарные пластины со стружколомом WMV (Wiper)
        • Инструмент для эффективного фрезерования плоскостей MFF190+LNEX и MFB388/MFC345+LNGX
        • ⁠G.PAK 19 Xiamen
        • Токарные пластины | Сплав с покрытием GP31TM
        • GESAC начал борьбу с производством и распространением поддельной продукции!
        • G.PAK2021 Новая продукция
        • ⁠⁠⁠G.PAK2021 Новая продукция
        • Железнодорожная отрасль | Эффективная обработка колесной пары серией RCMX
        • Токарные пластины ⁠из сверхпрочных сплавов
        • Металлообработка 2021 ⁠Москва
        • ⁠Премия "Золотое остриё". 2021 Пекин
        • Металлообработка. Металлургия. Сварка. 2020 Набережные Челны
        • ⁠Машиностроение. Металлообработка. Сварка. 2019 Казань
        • Концевые фрезы серии SS600 для обработки нержавеющей стали
        • Промышленный салон. Металлообработка. 2019 Самара
        • Hannover 2019 EMO
        • Металлообработка 2019 Москва
        • ⁠Машиностроение. Металлообработка. 2019 Набережные Челны
        • ⁠G.PAK 18 Xiamen
        • Металлообработка 2018 Москва
        • Машиностроение. Металлообработка. Сварка. 2017 Казань
        • ⁠G.PAK 17 Xiamen
        • Металлообработка. Москва 2017
        • Высокоскоростная обработка алюминиевых сплавов концевыми фрезами
        • Высокоточные фрезы для профильной обработки пресс-форм
        • Первые итоги выставки радуют и участников, и посетителей
        • Фреза серии MKF115 и пластины серии LNMX ⁠с четырьмя режущими кромками, предназначенные для работы на высоких подачах
        • МЕТАЛЛООБРАБОТКА-2023
        • Новая геометрия стружколомов для обработки жаропрочных сплавов и нержавеющей стали – SMM/SML
        • Эффективное технологическое решение для планетарного редуктора - Коробка передач и планетарная рама
        • CIMT 2023
        • Применение в производстве подшипников для ветряных электростанций
        • Новые продукты GESAC 2022
        • GUMD сверло со сменной головкой
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • Эффективное применение пластин CBN серии YP для обработки ступиц
        • Токарные пластины ⁠из сверхпрочных сплавов GST7115 GST7120 GST7130
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • ⁠Новый сверхтвердый режущий инструмент | Концевая фреза и токарная пластина PCD
        • ⁠Новый сплав GPT6100
        • QTD-S-T Высокоточный быстрорежущий инструмент для фрезерования со сменной пластиной
        • Автомобильная промышленность | Решение по обработки шестерен коробки передач
        • Фрезы серии SHM200 с микродиаметром для глубокого фрезерования
        • Токарный пластина из суперсплава GST7100
      • Как купить
      • Контакты
      • Корзина0
      • Отложенные0
      • Сравнение товаров0
      • +7 495 748 88 80
      Контактная информация
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      sales@promgrupp.ru
      • Вконтакте
      • Telegram
      Главная
      -
      Статьи
      -Резьбовые пластины: виды и маркировка

      Резьбовые пластины: виды и маркировка

      Поделиться

      Назад к списку
      Поделиться

      Процесс нарезания металлической резьбы твердосплавной резьбовой пластиной на токарном станке с ЧПУ
      21 мая 2026

      Содержание:

      1. Что такое резьбовые пластины и где они применяются?
      2. Чем резьбовые пластины отличаются от обычных токарных?
      3. Виды и типы резьбовых пластин
      4. Маркировка резьбовых пластин (ISO)
      5. Как читать маркировку и размеры резьбовых пластин?
      6. Как выбрать резьбовые пластины?
      7. Как подобрать резьбовую пластину по шагу и профилю?
      8. Выбор твердого сплава и покрытия
      9. Выбор стружколома для резьбовых пластин
      10. Сводная таблица выбора резьбовой пластины
      11. Зачем нужна подкладная пластина (опорная)?
      12. Типичные ошибки при нарезании резьбы
      13. Обзор резьбовых пластин производителя GESAC

      Нарезание резьбы на токарных станках с ЧПУ — одна из самых ответственных операций в металлообработке. В отличие от обычного точения, где небольшая погрешность может быть исправлена чистовым проходом, профиль резьбы формируется сразу и должен строго соответствовать допускам резьбового калибра. Именно поэтому выбор качественного резьбонарезного инструмента является критическим фактором для обеспечения точности профиля и минимизации брака на производстве.

      Основой современного высокопроизводительного процесса резьбонарезания служат сменные твердосплавные пластины. Они позволяют получать стабильные результаты при серийном производстве, обеспечивают отличную повторяемость и кардинально снижают время простоя оборудования на переналадку. Качественный твердый сплав, правильная микрогеометрия кромки и износостойкое покрытие гарантируют, что деталь пройдет строгий контроль качества как по среднему диаметру, так и по шероховатости поверхности профиля.

      Для инженера-технолога или оператора станка понимание принципов работы этого инструмента является базовым навыком. В этой статье мы подробно разберем, какие существуют классы и типы инструмента, как расшифровывается маркировка резьбовых пластин и на какие технические параметры следует опираться при проектировании технологического процесса.

      Что такое резьбовые пластины и где они применяются?

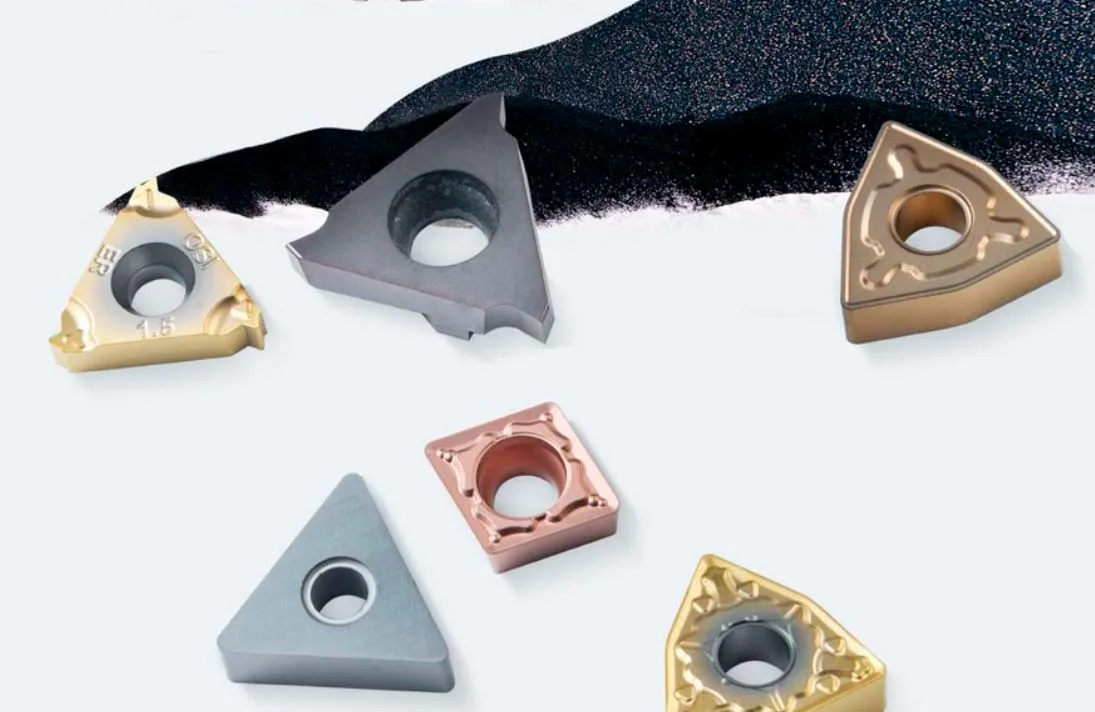
      Резьбовые пластины представляют собой сменные многогранные элементы из твердого сплава, профиль режущей кромки которых в точности повторяет контур впадины нарезаемой резьбы. Они надежно закрепляются в специальных державках винтом или прихватом и используются преимущественно на токарных станках (как универсальных, так и с ЧПУ) для формирования наружных и внутренних резьб различного назначения.

      Основная задача такого инструмента — обеспечить точное, производительное и экономически эффективное изготовление резьбовых соединений на деталях типа валов, втулок, муфт, труб и крепежных элементов. Применение сменных твердосплавных пластин исключает необходимость переточки инструмента, свойственной напайным резцам. При износе режущей кромки оператору достаточно просто повернуть пластину на новую грань, что обеспечивает быстрое возобновление работы с полным сохранением размерной настройки станка по осям.
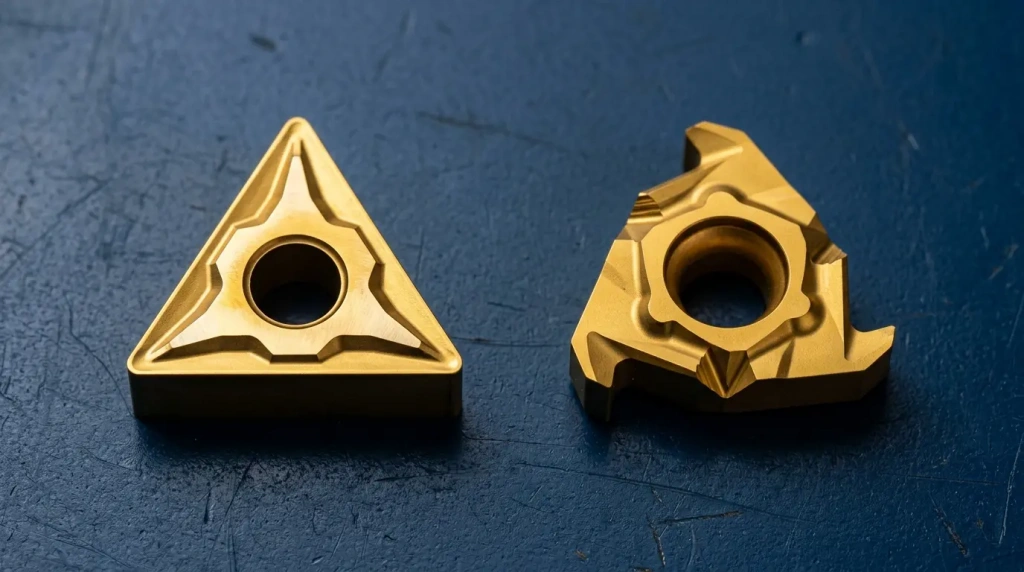
      Отличие резьбовых пластин от токарных

      Чем резьбовые пластины отличаются от обычных токарных?

      Ключевое отличие резьбонарезного инструмента от стандартных пластин для продольного точения или подрезки торца кроется в геометрии режущей части. Если обычная проходная пластина формирует поверхность за счет радиуса при вершине и главного угла в плане, то резьбовая пластина имеет сложный фасонный контур. Угол при вершине и форма боковых кромок строго соответствуют стандартам конкретной резьбы (например, 60 градусов для метрической ISO или 55 градусов для дюймовой BSW).

      Кроме того, к резьбовому инструменту предъявляются значительно более жесткие требования по стабильности. В процессе нарезания резьбы резец испытывает высокие радиальные нагрузки, а профильная кромка работает в условиях затрудненного отвода стружки и повышенного трения одновременно с двух сторон профиля. Из-за этого твердые сплавы и геометрические параметры подбираются с особым акцентом на сопротивление пластической деформации, сколам и выкрашиванию вершины.

      Виды и типы резьбовых пластин

      В современной механообработке используются самые разные виды резьбовых пластин, классификация которых строится на основе выполняемых технологических задач. В первую очередь, типы резьбовых пластин зависят от конструктивных особенностей самой резьбы: ее шага, формы профиля и расположения на заготовке (снаружи или внутри). Понимание этой номенклатуры позволяет технологу подобрать оптимальный инструмент, избежав дорогостоящих ошибок при написании управляющей программы для ЧПУ.

      Пластины полного и неполного профиля (V-профиль)

      Выбор между полным и неполным профилем — одно из главных решений при разработке технологии. Пластина полного профиля формирует в металле не только впадину, но и вершину (гребень) резьбы. Она предназначена строго для одного конкретного шага. Ее огромное преимущество — отсутствие необходимости в прецизионной предварительной токарной обработке наружного диаметра заготовки, так как пластина сама калибрует вершину, заодно удаляя микрозаусенцы.

      Пластины неполного профиля (также известные как V-профиль) не обрабатывают вершину резьбы, прорезая исключительно впадину. Главный плюс такого инструмента заключается в универсальности. Одной пластиной можно нарезать резьбы с различным шагом в заданном диапазоне (например, от 0.5 до 1.5 мм). Однако при этом оператору потребуется заранее с высочайшей точностью проточить наружный диаметр под резьбу, иначе внешний диаметр гребня окажется вне допуска.

      Для наружной и внутренней резьбы (ER/EL и IR/IL)

      Позиционирование и микрогеометрия кромки пластины напрямую зависят от того, где именно нарезается резьба. Пластины для наружной резьбы (международно маркируются буквами ER для правой резьбы и EL для левой) устанавливаются в державки для наружного точения и работают по наружному цилиндру или конусу детали.

      Пластины для внутренней резьбы (IR и IL соответственно) имеют несколько иную конфигурацию посадочного места, а также углы резания, адаптированные для работы в ограниченном пространстве внутри отверстия. Эта разница обусловлена критической необходимостью обеспечения заднего угла между поверхностью инструмента и кривизной стенки отверстия, чтобы избежать губительного затирания инструмента.

      По стандарту резьбы

      Каждый мировой стандарт резьбы требует пластины с соответствующим углом и радиусом профиля. Самым распространенным вариантом на евразийском пространстве является метрическая резьба ISO с углом профиля 60°. Для нее инструментальные заводы выпускают самую широкую линейку пластин различных размеров и сплавов.

      Помимо метрической, на производствах постоянно востребованы пластины для дюймовой резьбы UN (Unified National), трубных резьб для нефтегазового сектора (конических и цилиндрических NPT, BSPT, BSP), а также для тяжелых силовых передач — трапецеидальной (Tr), упорной (S) и круглой (Rd) резьб. Каждая из этих пластин имеет уникальные углы и строго выверенные радиусы скругления вершин.

      Маркировка резьбовых пластин (ISO)

      Для унификации инструмента большинство мировых производителей используют единую буквенно-цифровую систему кодировки, что значительно упрощает работу специалистам по закупкам и технологам-программистам. Стандартная маркировка резьбовых пластин позволяет по короткому коду моментально узнать всю геометрическую информацию об инструменте: от габаритов посадочного места до конкретного шага и стандарта нарезаемого профиля.

      Как читать маркировку и размеры резьбовых пластин?

      Рассмотрим расшифровку системы ISO на классическом и самом ходовом примере: 16 ER 1.50 ISO. Каждая позиция в этом номенклатурном коде несет конкретный технический смысл, позволяя безошибочно определить размеры резьбовых пластин и их целевое назначение:

      • 16 — это размер IC (Inscribed Circle, диаметр вписанной в треугольник окружности). На производствах чаще всего встречаются размеры 11 (IC 6.35 мм), 16 (IC 9.525 мм) и 22 (IC 12.7 мм). Размер 16 является безоговорочным стандартом для машиностроения.
      • E — означает External (для наружной резьбы). Если бы стояла буква I (Internal), инструмент предназначался бы для растачивания внутренней резьбы.
      • R — означает Right (правое исполнение инструмента). Буква L означала бы левое исполнение.
      • 1.50 — шаг резьбы в миллиметрах. Для дюймовых стандартов на этом месте указывается количество ниток на дюйм (например, 14 W или 11.5 NPT).
      • ISO — стандарт профиля резьбы (в данном случае — метрическая с углом 60 градусов).

      Как выбрать резьбовые пластины?

      Правильный ответ на вопрос, как выбрать резьбовые пластины, требует вдумчивого анализа целого комплекса технологических факторов. В расчет обязательно берутся требования машиностроительного чертежа, физико-механические свойства обрабатываемого материала (твердость, вязкость), жесткость системы СПИД (станок-приспособление-инструмент-деталь), а также наличие и давление охлаждающей жидкости (СОЖ). Процесс технически грамотного подбора можно разбить на несколько ключевых этапов.

      Идеальное совпадение V-образного профиля твердосплавной резьбовой пластины с шагом нарезанной резьбы на стальной детали

      Как подобрать резьбовую пластину по шагу и профилю?

      На этом первоначальном этапе мы определяем, как подобрать резьбовую пластину исходя исключительно из геометрии детали. Если партия деталей большая (серийное производство), а шаг резьбы строго зафиксирован чертежом, всегда отдавайте предпочтение пластинам полного профиля. Они обеспечат идеальный контур и полное отсутствие заусенцев на вершинах витков. Если же у вас инструментальный цех, ремонтная мастерская или единичное производство с частой сменой номенклатуры, экономически выгоднее использовать пластину V-профиля, закрывающую сразу широкий диапазон шагов.

      Выбор твердого сплава и покрытия

      Материал заготовки жестко диктует выбор карбидной основы и типа покрытия резьбовой пластины. Для высокопроизводительной обработки конструкционных, легированных и углеродистых сталей лучше всего подходят твердые сплавы с толстым CVD-покрытием (химическое осаждение паров), так как они великолепно противостоят абразивному износу и высоким температурам на больших скоростях резания.

      При нарезании резьбы на нержавеющих сталях, жаропрочных никелевых сплавах или титане, где наблюдается сильная склонность к налипанию металла на кромку (образованию нароста), следует выбирать мелкозернистые твердые сплавы с гладким PVD-покрытием (физическое осаждение). PVD-покрытие значительно тоньше, оно сохраняет исходную остроту режущей кромки, что критически важно для чистого резания вязких материалов. Для работы по серому и высокопрочному чугуну используют специальные износостойкие сплавы, максимально устойчивые к абразивному выкрашиванию.

      Выбор стружколома для резьбовых пластин

      Процесс нарезания резьбы часто сопровождается образованием длинной, трудно контролируемой сливной стружки, которая может наматываться на вращающуюся деталь или державку, вызывая царапины и фатальный брак. Для решения этой технологической проблемы ведущие производители выпускают резьбовые пластины со специальной 3D-геометрией стружколома на передней поверхности.

      Синтерированные (полученные методом прессования в форме) стружколомы направляют сходящую стружку таким образом, чтобы она завивалась в плотную спираль и ломалась о поверхность детали или специальный уступ державки. При выборе пластины со стружколомом крайне важно учитывать метод врезания в металл: большинство стружколомающих геометрий отлично работают при чередующемся боковом врезании, но могут терять свою эффективность или перегружать кромку при чистом радиальном врезании.

      Сводная таблица выбора резьбовой пластины

      Для упрощения работы инженеров-технологов ниже представлена базовая матрица подбора. Она поможет быстро сориентироваться в соотношении стандарта резьбы, типа профиля и рекомендуемых параметров инструмента для типичных цеховых задач.

      Стандарт резьбы / Шаг Тип профиля пластины Рекомендуемые параметры инструмента и условия обработки
      ISO Метрическая, шаг 1.0 - 3.0 мм Полный профиль Размер IC 16, прочный CVD сплав для стали, скорость резания Vc = 100-150 м/мин
      УНИВЕРСАЛЬНАЯ, шаг 0.5 - 1.5 мм Неполный (A60 / G60) Размер IC 11 или 16, острый PVD сплав, обязателен жесткий предварительный контроль наружного диаметра детали
      Трубная коническая BSPT 11-14 ниток Полный профиль Размер IC 16, мелкозернистый сплав с повышенной вязкостью (PVD), обильная подача СОЖ в зону резания
      Трапецеидальная Tr, шаг > 4 мм Полный профиль Размер IC 22 или 27, максимально жесткая державка, обязательное применение бокового врезания для снижения вибраций

      Зачем нужна подкладная пластина (опорная)?

      Один из важнейших скрытых технических нюансов, о котором часто забывают неопытные операторы ЧПУ — это правильный подбор опорной (подкладной) пластины в резьбовой державке. Ее главная физическая функция — наклонить твердосплавную режущую пластину на угол, строго равный углу подъема винтовой линии нарезаемой резьбы. Если этого не сделать, задняя поверхность инструмента с одной стороны будет агрессивно затирать боковую сторону профиля резьбы, что приведет к мгновенному износу и искажению профиля.

      Стандартные токарные державки обычно поставляются с завода с уже установленной подкладной пластиной, дающей базовый наклон в 1.5 градуса. Это покрывает большинство стандартных метрических резьб нормального шага. Однако, если вы нарезаете многозаходную резьбу или резьбу с очень крупным шагом на малом диаметре детали, угол подъема будет значительно больше. В этом случае подкладную пластину в державке необходимо заменить на другую (например, с углом 3.5 или 4.5 градуса), чтобы обеспечить корректный зазор по задней поверхности и предотвратить преждевременное выкрашивание кромки.
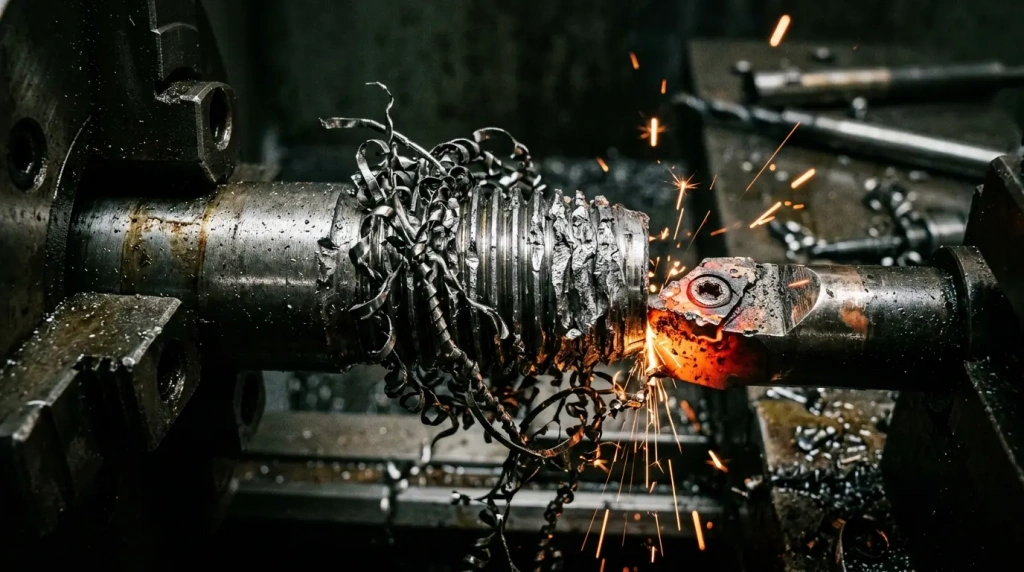
      Типичные ошибки при нарезании резьбы резцом: образование нераздробленной стружки и грубая шероховатость поверхности детали

      Типичные ошибки при нарезании резьбы

      Даже при математически правильном выборе инструмента процесс резания может пойти не по плану из-за ошибок в программировании или наладке. Знание самых распространенных проблем помогает оперативно скорректировать режимы резания прямо у стойки ЧПУ и избежать выпуска дорогостоящего брака.

      Первая и самая частая ошибка — поломка вершины твердосплавной пластины из-за неправильной подачи врезания в материал. При чисто радиальном (прямом) врезании стружка образуется в виде жесткой буквы "V", что создает колоссальное тепловое и механическое давление на хрупкую вершину профиля. Для шагов более 1.5 мм настоятельно рекомендуется использовать модифицированное боковое врезание, где основная нагрузка распределяется только по одной, более прочной стороне режущей кромки.

      Вторая проблема — затирание задней поверхности пластины и плохая шероховатость на одной из сторон витка. Как уже подробно упоминалось выше, это происходит из-за неверного подбора угла опорной подкладной пластины. Если на одной стороне (фланке) резьбы чистота идеальная, а на противоположной четко видны следы вырывов материала и матовая поверхность, немедленно проверьте и замените опорную пластину под нужный угол.

      Третья типичная ошибка — образование плотного нароста (наклепа) на режущей кромке. Это классическая ситуация при обработке вязкой нержавеющей стали на слишком низкой скорости резания. Тепло не уходит в стружку, и металл приваривается к инструменту. Решение проблемы: увеличить скорость резания (Vc) для разогрева зоны контакта или применить инструмент с более гладким PVD-покрытием и острой геометрией стружколома, чтобы минимизировать трение.

      Обзор резьбовых пластин производителя GESAC

      Когда перед производством стоит задача подобрать максимально надежный инструмент с оптимальным соотношением цены и качества, многие ведущие предприятия выбирают продукцию компании GESAC. Это крупный производитель, который за годы работы зарекомендовал себя как поставщик высокопроизводительных твердосплавных решений для современных станков с ЧПУ, способных на равных конкурировать с топовыми европейскими, американскими и японскими брендами.

      В технологической линейке GESAC, предназначенной для резьбонарезания, особой популярностью у инженеров пользуются пластины с износостойкими сплавами серии GP (специализированы для обработки сталей) и GM (оптимизированы для нержавеющих сталей и жаропрочных сплавов). Они выпускаются во всех стандартах профилей и размерах IC 11, 16 и 22, охватывая 99% ходовых задач машиностроения. Благодаря инновационным многослойным покрытиям и тонко оптимизированной микрогеометрии режущей кромки, резьбовые пластины GESAC демонстрируют прогнозируемо высокую стойкость даже при агрессивных режимах резания, обеспечивая идеальную чистоту профиля детали и стабильное, безопасное стружкодробление.

      Качественное, точное и производительное нарезание резьбы требует комплексного инженерного подхода, где правильно подобранный инструмент играет абсолютно ключевую роль. Понимание разницы между полным и неполным профилем, уверенное умение читать номенклатурную маркировку ISO и грамотный подбор твердого сплава под конкретный обрабатываемый материал — это обязательные базовые навыки, которые должен иметь каждый современный специалист механообрабатывающего производства.

      Особое внимание в работе следует уделять неочевидной кинематике процесса: правильному выбору метода врезания в управляющей программе и строгому контролю угла подъема винтовой линии с помощью сменных опорных пластин. Инвестируя время в детальное изучение и правильный подбор резьбовой пластины, вы напрямую инвестируете в стабильность технологического процесса, высокую размерную стойкость инструмента и, как следствие, в общую экономическую эффективность всего вашего предприятия.

      Часто задаваемые вопросы

      Можно ли пластиной для наружной резьбы нарезать внутреннюю?

      +
      Технически, геометрические параметры самого профиля (например, угол 60 градусов для метрики) у них абсолютно одинаковы. Однако использовать стандартную наружную пластину (ER) в расточной державке для внутренних работ категорически нельзя. У них концептуально разные углы наклона режущей кромки относительно базовой плоскости и совершенно разная форма посадочного гнезда. При попытке такой нестандартной установки инструмент гарантированно будет агрессивно затирать деталь задней поверхностью или попросту сломается на первом же проходе.

      Какой метод врезания выбрать: радиальное или боковое?

      +
      Для мелких шагов (до 1.5 мм включительно) вполне допустимо использовать простое радиальное врезание. Однако для средних и особенно крупных шагов (от 2.0 мм и выше) настоятельно и безоговорочно рекомендуется применять модифицированное боковое врезание (где угол врезания программируется на 1-2 градуса меньше угла профиля самой резьбы). Это кардинально улучшает условия схода стружки, многократно снижает риск возникновения вибраций станка и бережет хрупкую вершину твердосплавной пластины от скалывания.

      Как увеличить стойкость резьбовой пластины?

      +
      Для кратного повышения ресурса инструмента необходимо соблюдать три золотых правила. Во-первых, всегда применяйте качественную СОЖ под высоким давлением, направленную точно в зону контакта резца и детали. Во-вторых, используйте твердые сплавы и покрытия, строго соответствующие группе вашего обрабатываемого материала (буквы P, M, K по классификации ISO). В-третьих, никогда не занижайте количество черновых проходов в цикле: слишком глубокое врезание на последних, самых широких проходах неминуемо ведет к мгновенному перегреву и фатальному сколу режущей кромки.

      Получить консультацию от специалиста по подбору металлорежущего инструмента

      captcha

      Другие статьи

      Как выбрать корпусное сверло со сменными пластинами?
      21 мая 2026
      Как выбрать корпусное сверло со сменными пластинами?
      Обзор твердосплавных инструментов GESAC: виды, характеристики и применение
      23 апреля 2026
      Обзор твердосплавных инструментов GESAC: виды, характеристики и применение
      Как выбрать твердосплавное сверло по металлу
      23 апреля 2026
      Как выбрать твердосплавное сверло по металлу

      Компания
      О компании
      Новости
      Акции
      Бренды
      Скачать каталоги
      Статьи
      Каталог
      Пластины твердосплавные
      Пластины PCBN/PCD
      Фрезы твердосплавные
      Фрезы со сменными пластинами
      Сверла по металлу
      Шлифовка и чистовая обработка
      Микрорасточка
      Стержни твердосплавные
      Информация
      Помощь
      Условия оплаты
      Условия доставки
      Гарантия на товар
      Лицензии и сертификаты
      Как купить
      Будьте всегда в курсе!
      Узнавайте о скидках и акциях первым
      Оставайтесь на связи
      • Вконтакте
      • Telegram
      Наши контакты
      +7 495 748 88 80
      +7 495 748 88 80
      sales@promgrupp.ru
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      График работы:
      Понедельник - Пятница
      9:00 - 18:00
      ООО «ПРОМГРУПП»
      ИНН 7734445479
      ОГРН 1217700395791
      2026 © ПРОМГРУПП - интернет-магазин
      Политика конфиденциальности
      Карта сайта | Карта каталога сайта