Сверла со сменными пластинами: как выбрать и где применяются
Содержание:
- Чем корпусные сверла отличаются от монолитных
- Виды и классификация сверл
- Маркировка и расшифровка
- Как выбрать сверла со сменными пластинами
- Типичные ошибки при выборе пластин для токарных резцов
- Обзор сверл со сменными пластинами производителя GESAC
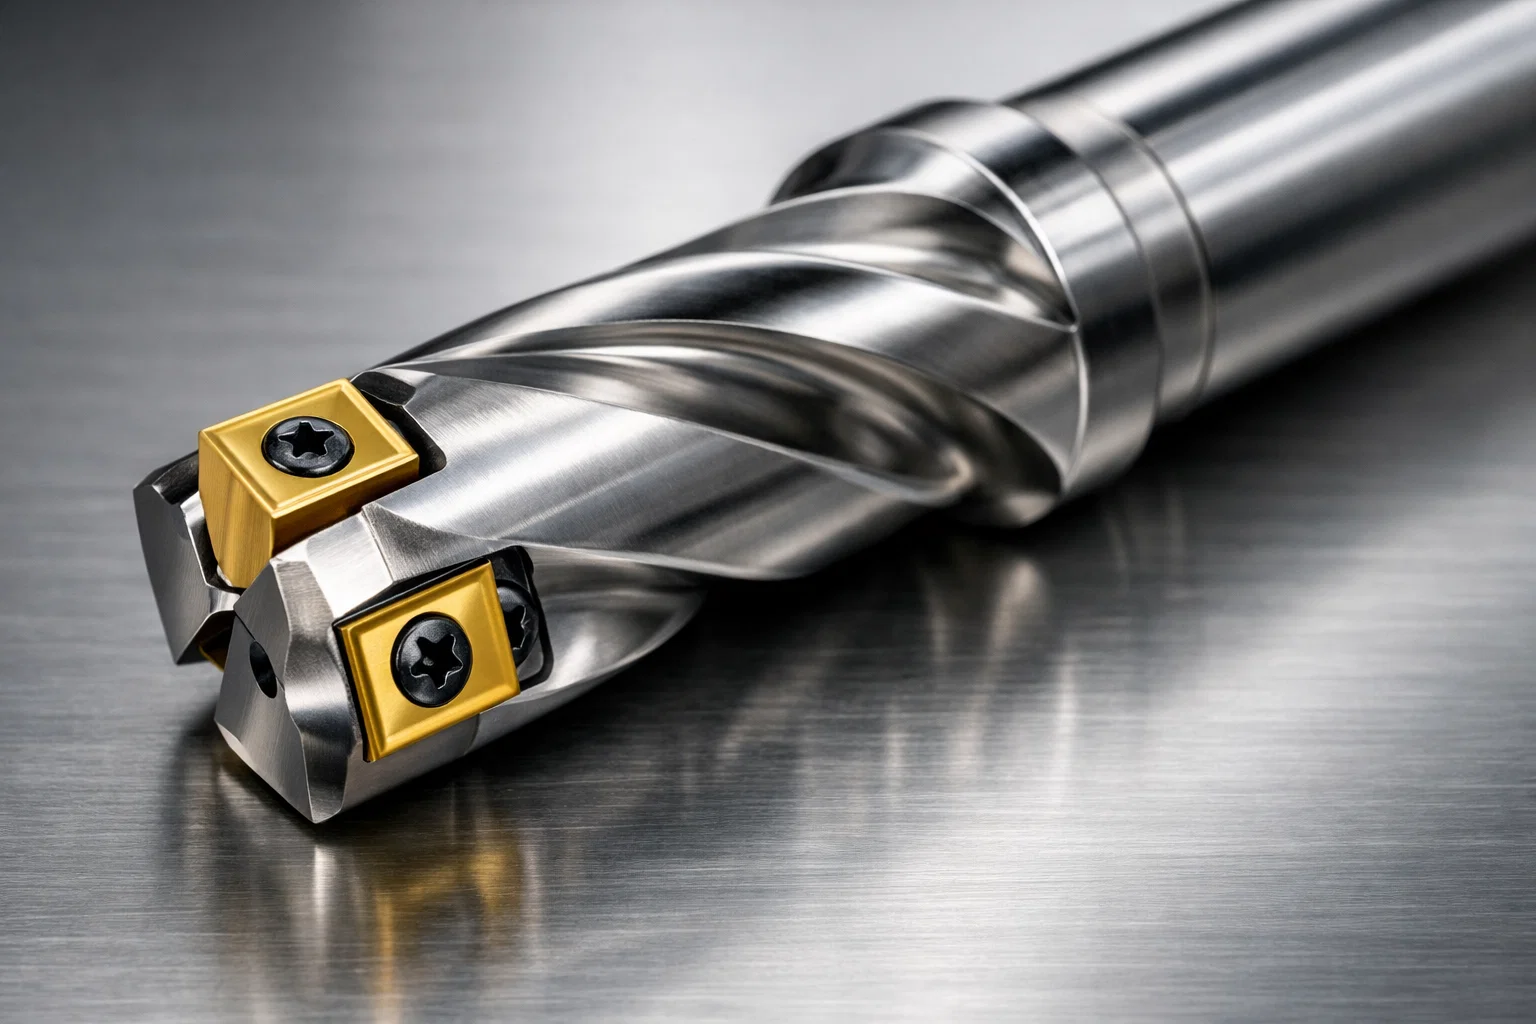
С технической точки зрения сверла со сменными пластинами это высокопроизводительный режущий инструмент, состоящий из прочного стального корпуса и фиксируемых винтами сменных твердосплавных режущих элементов. Конструкция включает крепежные гнезда, оптимизированные канавки для отвода стружки и внутренние каналы для подачи смазочно-охлаждающей жидкости (СОЖ) непосредственно в зону резания.
Подобный инструмент применяется преимущественно для создания отверстий средних и крупных диаметров (от 14 до 80 мм и выше) в серийном и массовом производстве. Благодаря распределению нагрузки инструмент эффективно справляется с пакетным сверлением, а также с засверливанием в неровные, вогнутые или наклонные поверхности без необходимости предварительного центрования.
Чем корпусные сверла отличаются от монолитных
Традиционные цельнотвердосплавные (монолитные) инструменты обладают высокой жесткостью, но при увеличении диаметра их стоимость становится экономически нецелесообразной. Корпусные решения лишены этого недостатка: износу подвергаются только сами пластины, которые легко заменить прямо на станке, в то время как корпус служит длительное время.
Кроме того, корпусный инструмент не требует процедуры переточки, что гарантирует абсолютное постоянство геометрических размеров на протяжении всего срока эксплуатации. Следует учитывать, что точность получаемых отверстий при использовании сменных элементов обычно составляет 12–13 квалитет, что несколько ниже показателей цельнотвердосплавных аналогов.
Виды и классификация сверл
Классификация инструмента базируется на конструктивных особенностях и специфике решаемых производственных задач.
По типу обработки
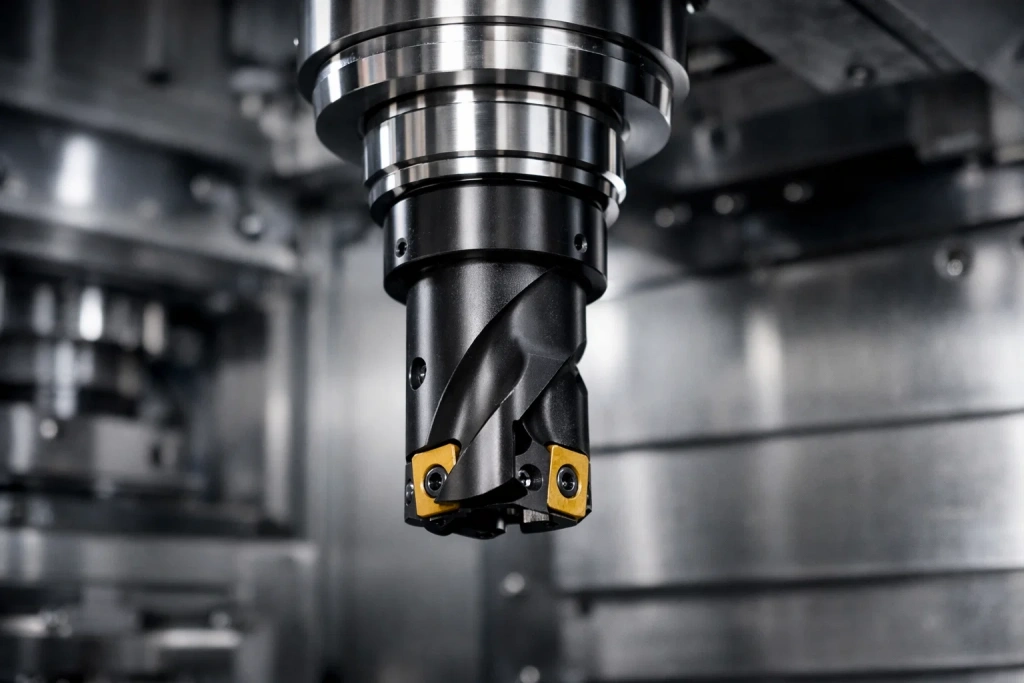
Инструмент универсален: он может использоваться как во вращающемся режиме (в шпинделе фрезерного станка), так и в неподвижном состоянии (в револьверной голове токарного станка). За счет подбора различных стружколомов инструмент адаптируется для черновой, получистовой или чистовой обработки.
По конструкции и форме
Важнейшим конструктивным параметром является рабочая глубина, которая выражается в отношении к диаметру инструмента (L/D). В современных стандартах металлообработки на 2026 год наиболее востребованы глубины 2xD, 3xD, 4xD и 5xD. Для выполнения специфических глубоких отверстий применяются удлиненные версии вплоть до 14D. Основным типом крепления в шпинделе выступают хвостовики стандарта Weldon.
По материалу
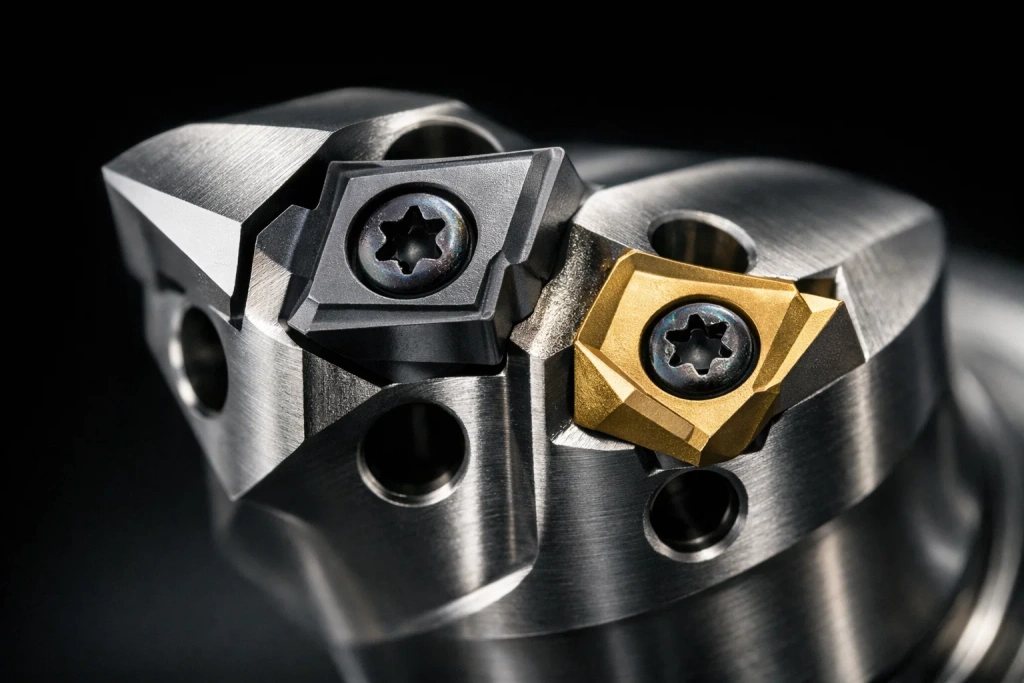
Корпуса изготавливаются из износостойких сталей. Режущие элементы производятся из различных марок твердого сплава, а для специализированных задач применяются пластины из поликристаллического алмаза (PCD) или кубического нитрида бора (PCBN).
Маркировка и расшифровка
Для унификации режущих элементов в мировой практике применяется стандартизированная система обозначений по ISO (соответствует ГОСТ 19042-80). Понимание этой кодировки позволяет безошибочно идентифицировать геометрию.
|
Позиция в коде ISO |
Значение параметра |
Пример обозначения (WCMX 06 T3 08) |
|
1 буква |
Форма пластины |
W – ломаный треугольник (Trigon) |
|
2 буква |
Задний угол |
C – 7 градусов |
|
3 буква |
Класс допуска |
M – средний класс точности |
|
4 буква |
Тип крепления/стружколом |
X – специальное исполнение |
|
Цифры (1-2) |
Длина режущей кромки |
06 – 6 мм |
|
Цифры (3-4) |
Толщина пластины |
T3 – 3.97 мм |
|
Цифры (5-6) |
Радиус при вершине |
08 – 0.8 мм |
Производители корпусов используют собственные номенклатурные линейки, в которых зашифрованы серия, диаметр, глубина (например, 3D), тип хвостовика и размер подходящего посадочного гнезда.
Как выбрать сверла со сменными пластинами
Оптимальный выбор сверла со сменными пластинами базируется на глубоком анализе условий обработки и физико-механических характеристик обрабатываемого материала.
По материалу заготовки
Выбор твердого сплава базируется на стандартах ISO. Для обработки конструкционных сталей (группа ISO P) применяются прочные сплавы с высокой термической стойкостью. При работе с нержавеющими сталями (ISO M) требуются марки, устойчивые к адгезии и образованию нароста, а для чугуна (ISO K) — материалы с максимальной абразивной износостойкостью.
Выбор геометрии
Особенность конструкции заключается в использовании двух независимых кромок: центральной и периферийной. Скорость резания в центре отверстия стремится к нулю, поэтому центральная пластина должна обладать повышенной прочностью. Периферийная кромка, напротив, работает на максимальной скорости и требует высокой износостойкости. Во многих случаях для них выбираются разные сплавы.
Выбор размера
Диаметр и длина (L/D) определяются исходя из чертежа детали. Рекомендуется использовать минимально допустимую длину (например, 2xD или 3xD), так как короткий вылет обеспечивает максимальную жесткость на изгиб и предотвращает возникновение вибраций.
Выбор покрытия
Интенсивные режимы резания требуют обязательного наличия защитных покрытий. Технологии PVD (например, TiAlN) и CVD (многослойные покрытия с оксидом алюминия) значительно снижают коэффициент трения и защищают твердый сплав от термического разрушения.
Сводная таблица выбора
Оптимальный выбор сверла со сменными пластинами подразумевает точное соответствие характеристик инструмента свойствам обрабатываемого металла.
|
Группа материала (ISO) |
Характеристика |
Рекомендуемое покрытие |
Особенности геометрии пластины |
|
P (Сталь) |
Углеродистые и легированные стали |
PVD |
Универсальный прочный стружколом |
|
M (Нержавеющая сталь) |
Аустенитные и дуплексные стали |
PVD (TiAlN) |
Острая кромка для снижения наклепа |
|
K (Чугун) |
Серый и высокопрочный чугун |
CVD (толстый слой Al2O3) |
Усиленная кромка (фаска) |
|
N (Цветные металлы) |
Алюминий, медь |
Без покрытия или PCD |
Полированная передняя поверхность |
Типичные ошибки при выборе сверл со сменными пластинами
Наиболее критичной ошибкой является неправильная оценка возможностей системы подачи СОЖ. Для бесперебойного отвода стружки необходимо высокое давление охлаждающей жидкости, подаваемой через внутренние каналы инструмента. Недостаточное давление приводит к пакетированию стружки в канавках и разрушению корпуса.
Еще одно распространенное упущение — установка неправильной комбинации режущих элементов. В инструментах, где геометрия центральной и периферийной пластин различается, их случайная перестановка местами гарантированно приведет к аварии из-за разницы в воспринимаемых нагрузках.
Обзор сверл со сменными пластинами производителя GESAC
В сфере высокопроизводительной металлообработки отлично зарекомендовала себя продукция бренда GESAC. Корпусные инструменты линеек GHD и GRSD отличаются высокой жесткостью и стабильностью при экстремальных нагрузках. Линейка покрывает весь востребованный спектр глубин — от 2D до 14D, обеспечивая надежную фиксацию через хвостовики типа Weldon.
Бренд предоставляет широкий ассортимент твердосплавных элементов с инновационными стружколомами и покрытиями для любых групп материалов. Подобрать надежные сверла по металлу для оснащения производственного парка можно в каталоге интернет-магазина ПРОМГРУПП.
Использование сборного осевого инструмента является признанным стандартом для эффективного серийного машиностроения. Разделение функционала между центральной и периферийной режущими кромками позволяет кратно увеличить производительность по сравнению с классическими решениями. Грамотный анализ кинематики станка, свойств заготовки и правильный подбор геометрии гарантируют стабильность процесса и существенное снижение себестоимости каждого отверстия.


