Как выбрать корпусное сверло со сменными пластинами?

Содержание:
- Что такое корпусное сверло и где оно применяется
- Чем решения со СМП отличаются от цельных твердосплавных и HSS-аналогов
- Виды и классификация корпусных сверл
- Как правильно выбрать инструмент
- Сводная таблица выбора пластин по материалу
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по использованию
- Обзор решений производителя GESAC
Грамотный подбор инструмента со сменными режущими элементами напрямую определяет скорость создания отверстий и себестоимость детали на станках с ЧПУ. Ошибка в оценке жесткости системы или выборе геометрии пластин приведет к вибрациям, разбиванию диаметра и аварийной остановке оборудования. Понимание ключевых характеристик такой оснастки поможет оптимизировать режимы резания и добиться стабильного стружкодробления при максимальной производительности.
Что такое корпусное сверло и где оно применяется?
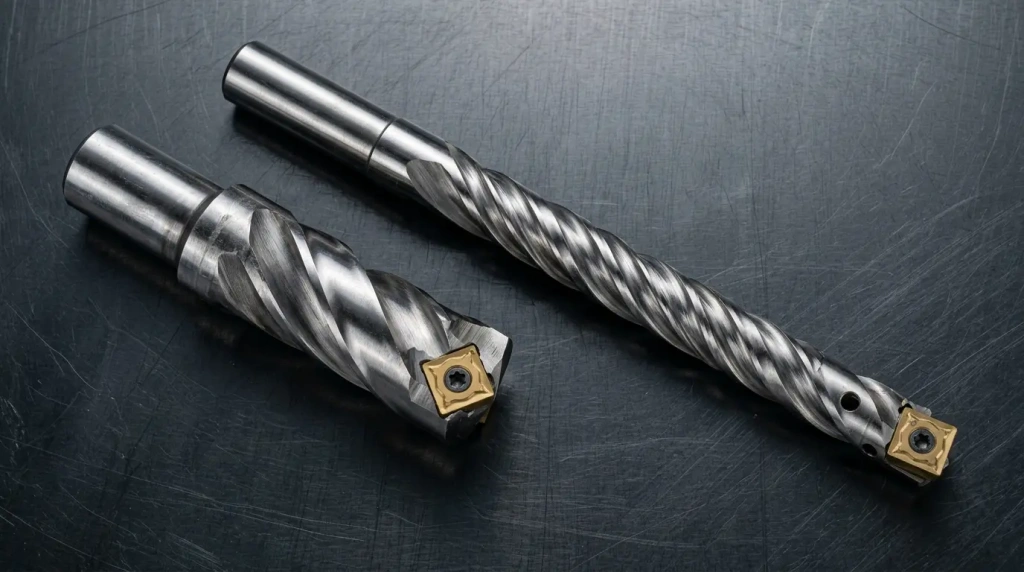
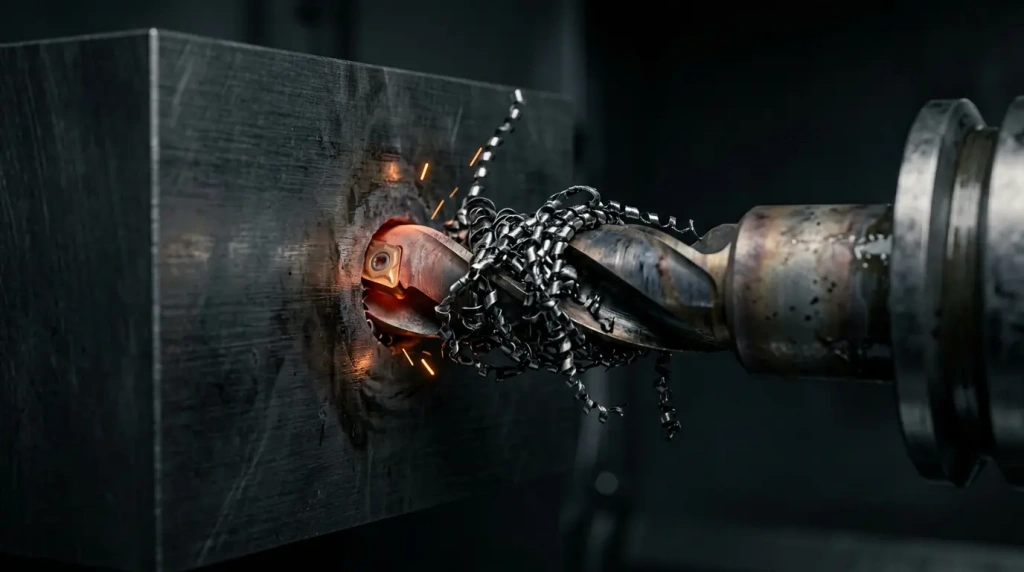
Инструмент данного типа (часто называемый U-drill) представляет собой стальную державку со спиральными или прямыми канавками и посадочными местами под сменные многогранные пластины (СМП). Внутри тела обязательно проходят каналы для подвода смазочно-охлаждающей жидкости (СОЖ) непосредственно в зону резания.
Оснастка массово применяется на токарных и фрезерных центрах с ЧПУ для сверления отверстий в сплошном материале, рассверливания существующих отверстий, а на токарных станках — еще и для растачивания и наружного точения. Это делает инструмент крайне универсальным. Основная задача — максимально быстрый съем больших объемов металла без жестких требований к шероховатости и допуску (обычно обеспечивается точность по квалитету IT10-IT12).
Чем решения со СМП отличаются от цельных твердосплавных и HSS-аналогов?
Использование быстрорежущей стали (HSS) ограничено низкими скоростями и быстрой потерей свойств на твердых металлах. Сравнение с монолитным твердым сплавом (VHM) носит экономический и технологический характер.
Цельный карбидный инструмент идеален для диаметров до 14--16 мм и точных отверстий (IT8-IT9), но при бóльших габаритах его стоимость становится неоправданно высокой. Оснастка со сменными пластинами эффективна в диапазоне от 14 мм до 60+ мм. Главное преимущество — отсутствие необходимости в переточке. При износе оператор просто поворачивает режущие элементы на новую грань. Кроме того, на токарном станке можно корректировать итоговый диаметр отверстия за счет смещения оси инструмента по координате X.
Виды и классификация корпусных сверл
Классификация базируется на габаритных пропорциях и типах используемых пластин, так как именно они определяют возможности обработки.
По соотношению вылета к диаметру (L/D)
Это важнейший параметр, определяющий жесткость конструкции. Стандартные линейки включают пропорции 2D, 3D, 4D и 5D (где D — диаметр). Существуют специальные удлиненные версии (до 8D), однако они требуют идеальных условий работы. Чем длиннее корпус, тем выше риск автоколебаний и увода оси отверстия.
По форме устанавливаемых пластин
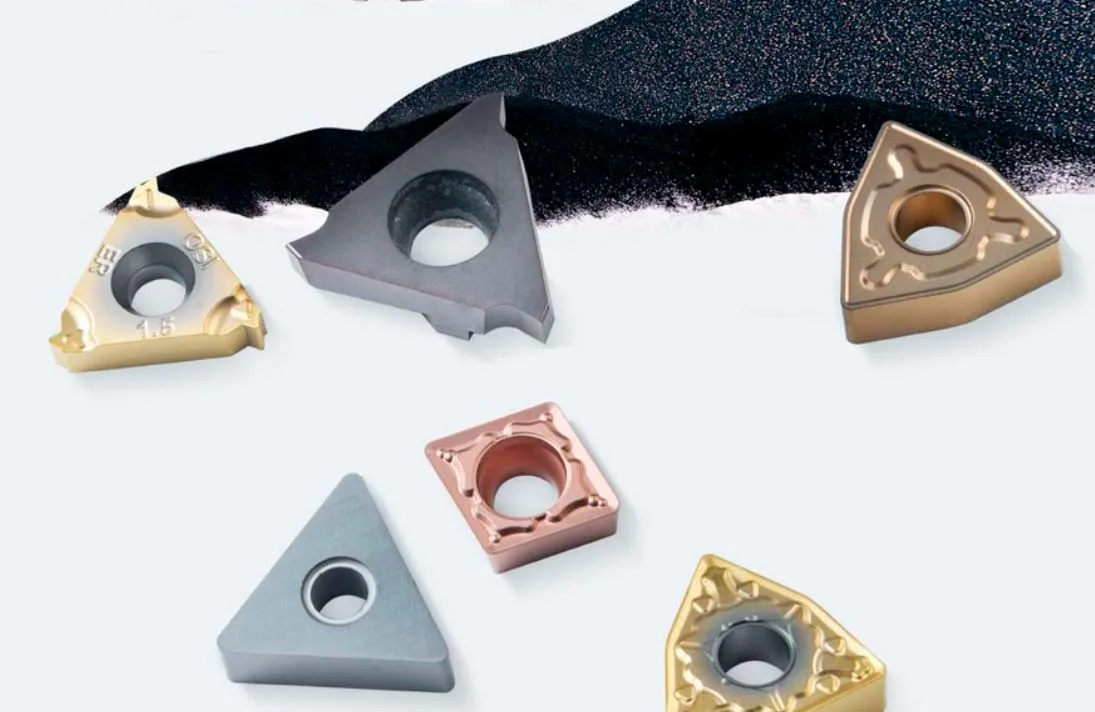
Встречаются модели под квадратные (SPMG, SCMT), ломаные треугольники (WCMX) или специализированные несимметричные элементы. Форма определяет количество рабочих кромок (от 3 до 4) и характер распределения усилий резания.
Как правильно выбрать инструмент?
Процесс подбора должен опираться на параметры заготовки и технические возможности оборудования. Универсальных решений здесь не существует.
По диаметру и рабочей длине
Всегда выбирайте минимально возможную длину (L/D). Если глубина отверстия составляет 40 мм при диаметре 20 мм, используйте модель 2D, а не 4D или 5D "на будущее". Короткая державка обеспечивает максимальную жесткость, позволяет повысить подачу и минимизирует вероятность вибраций.
По внутреннему давлению СОЖ
Без качественного отвода стружки работа невозможна. Стружка должна эффективно вымываться из глубокой зоны. Оборудование должно обеспечивать давление СОЖ не менее 10--15 бар для коротких серий (2D-3D) и строго от 20-30 бар для версий 4D-5D. Если станок не поддерживает подачу жидкости через шпиндель, использовать данный тип оснастки крайне рискованно.
По распределению сплавов для центра и периферии
В конструкции предусмотрено два типа режущих элементов: центральный (внутренний) и периферийный (наружный). Они работают в принципиально разных условиях:
- Центральная пластина перекрывает ось вращения. В самом центре скорость резания падает до нуля, происходит продавливание металла. Здесь требуется вязкий, ударопрочный твердый сплав (обычно с PVD-покрытием), устойчивый к поломкам.
- Периферийная пластина работает на максимальной скорости резания, формируя стенку отверстия. Для нее важнее всего износостойкость. Оптимален более твердый сплав (часто с толстым CVD-покрытием).
При обработке конструкционных сталей часто ставят одинаковые пластины для унификации, но на нержавейке или жаропрочных сплавах их обязательно нужно разделять по свойствам.
Сводная таблица выбора пластин по материалу
| Обрабатываемый материал | Центральная пластина | Периферийная пластина | Особенности подбора режимов |
|---|---|---|---|
| Углеродистые стали (ISO P) | Ударопрочный PVD / CVD | Износостойкий CVD | Высокая скорость, средняя подача |
| Нержавеющие стали (ISO M) | Вязкий PVD с острой кромкой | Острый PVD / Тонкий CVD | Сниженная скорость, обильная СОЖ |
| Чугуны (ISO K) | CVD средних характеристик | CVD с оксидом алюминия | Сниженная подача на входе/выходе |
| Алюминий и сплавы (ISO N) | Без покрытия или полированная | Без покрытия / DLC | Максимальная скорость резания |
Типичные ошибки при выборе и эксплуатации
Наиболее частая техническая ошибка — работа на низком давлении СОЖ. Это приводит к пакетированию стружки в канавках, заклиниванию корпуса в отверстии и его моментальному скручиванию.
Вторая проблема — засверливание в наклонные, выпуклые или неровные поверхности без корректировки режимов. При входе в неровный торец возникают несимметричные радиальные силы, которые отгибают инструмент. На входе и выходе из отверстия подачу необходимо снижать на 30--50%.
Третья ошибка — установка в изношенные патроны. Биение шпинделя или износ переходной втулки приводят к тому, что центральный элемент смещается относительно оси вращения. Это вызывает разбивание диаметра (отверстие получается на 0.2-0.5 мм больше номинала) и ускоренный износ кромок.
Рекомендации по использованию
Для достижения стабильной стойкости строго контролируйте соосность при установке на токарном станке. Ось инструмента должна совпадать с осью вращения шпинделя с допуском не более 0.03 мм. При отклонениях центральная пластина перестает резать и начинает крошиться.
Следите за стружкодроблением. Правильная стружка должна иметь форму мелких "запятых" или коротких спиралей. Если идет длинная сливная лента, необходимо увеличить подачу или подобрать геометрию стружколома с более агрессивным профилем.
Обзор решений производителя GESAC
Компания GESAC производит надежные системы для сверления, способные конкурировать с ведущими мировыми брендами благодаря качественному карбидному сырью.
В ассортименте выделяется серия корпусов под пластины стандарта SPMG и WCMX. Державки обладают усиленной центральной частью, улучшенной полировкой канавок для схода стружки и оптимальным расположением сопел СОЖ.
Для комплектации GESAC предлагает сплавы серии GP (с CVD-покрытием) для эффективной обработки сталей и чугунов, обеспечивающие долгую работу без лункообразования на периферии. Для центрального посадочного места и обработки нержавеющих сплавов отлично подходят вязкие PVD-сплавы серии GM, которые исключают налипание металла на кромку при нулевых скоростях резания.
Выбор корпусного сверла со сменными твердосплавными пластинами требует точной оценки технических условий: минимально необходимой длины, мощности подачи СОЖ и правильной комбинации режущих элементов. Раздельный подход к выбору сплава для центра и периферии, а также соблюдение жесткости фиксации позволят добиться высокой скорости проходки и избежать аварий в серийном производстве.