Интернет-магазин ПРОМГРУПП
  • Вконтакте
  • Telegram
Сравнение0 Отложенные 0 Корзина0 пуста 0
ВойтиМой кабинет
+7 495 748 88 80
+7 495 748 88 80
Заказать звонок
Каталог
  • Пластины твердосплавные
    • Пластины для сверл
    • Пластины токарные
      • Пластины для отрезки и обработки канавок
      • Пластины для точения
      • Пластины резьбовые
    • Пластины фрезерные
  • Пластины PCBN/PCD
    • Пластины токарные PCBN/PCD
    • Пластины фрезерные PCBN/PCD
  • Фрезы твердосплавные
    • Фрезы концевые твердосплавные
    • Фрезы радиусные твердосплавные
    • Фрезы с алмазными вставками
    • Фрезы сферические твердосплавные
    • Фрезы твердосплавные с фаской
    • Фрезы фасочные твердосплавные
    • Фрезы черновые твердосплавные
  • Фрезы со сменными пластинами
    • Высокоскоростные фрезы
    • Дисковые фрезы
    • Насадные и концевые фрезы
    • Фасочные фрезы
  • Сверла по металлу
    • Корпусные сверла
      • Сменные головки для сверл
      • Сверла со сменными головками
      • Сверла со сменными пластинами
    • Сверла твердосплавные
  • Шлифовка и чистовая обработка
    • Борфрезы
    • Развертки
  • Микрорасточка
    • Державки минирезцов
    • Минирезцы
  • Стержни твердосплавные
    • Стержни твердосплавные
  • Державки токарные
    • Державки для внутреннего точения
    • Державки для наружного точения
    • Державки отрезные и канавочные
      • Державки для внутренней канавки
      • Державки для наружной отрезки/канавки
      • Державки для торцевой канавки
    • Державки резьбовые
      • Державки для внутренней резьбы
      • Державки для наружной резьбы
  • Метчики
    • Метчики
  • Оснастка для фрезерных и токарных станков
    • Модульная быстросменная система
    • Патроны, оправки для станков
    • Принадлежности для станочной оснастки
    • Расточные системы
    • Цанги
Акции
Бренды
Скачать каталоги
О компании
  • Вакансии
  • Лицензии
  • Политика
  • Статьи
Новости
Как купить
Контакты
Ещё
    Интернет-магазин ПРОМГРУПП
    Каталог
    • Пластины твердосплавные
      • Пластины для сверл
      • Пластины токарные
        • Пластины для отрезки и обработки канавок
        • Пластины для точения
        • Пластины резьбовые
      • Пластины фрезерные
    • Пластины PCBN/PCD
      • Пластины токарные PCBN/PCD
      • Пластины фрезерные PCBN/PCD
    • Фрезы твердосплавные
      • Фрезы концевые твердосплавные
      • Фрезы радиусные твердосплавные
      • Фрезы с алмазными вставками
      • Фрезы сферические твердосплавные
      • Фрезы твердосплавные с фаской
      • Фрезы фасочные твердосплавные
      • Фрезы черновые твердосплавные
    • Фрезы со сменными пластинами
      • Высокоскоростные фрезы
      • Дисковые фрезы
      • Насадные и концевые фрезы
      • Фасочные фрезы
    • Сверла по металлу
      • Корпусные сверла
        • Сменные головки для сверл
        • Сверла со сменными головками
        • Сверла со сменными пластинами
      • Сверла твердосплавные
    • Шлифовка и чистовая обработка
      • Борфрезы
      • Развертки
    • Микрорасточка
      • Державки минирезцов
      • Минирезцы
    • Стержни твердосплавные
      • Стержни твердосплавные
    • Державки токарные
      • Державки для внутреннего точения
      • Державки для наружного точения
      • Державки отрезные и канавочные
        • Державки для внутренней канавки
        • Державки для наружной отрезки/канавки
        • Державки для торцевой канавки
      • Державки резьбовые
        • Державки для внутренней резьбы
        • Державки для наружной резьбы
    • Метчики
      • Метчики
    • Оснастка для фрезерных и токарных станков
      • Модульная быстросменная система
      • Патроны, оправки для станков
      • Принадлежности для станочной оснастки
      • Расточные системы
      • Цанги
    Акции
    Бренды
    Скачать каталоги
    О компании
    • Вакансии
    • Лицензии
    • Политика
    • Статьи
    Новости
    Как купить
    Контакты
    Ещё
      Сравнение0 Отложенные 0 Корзина0 0
      Интернет-магазин ПРОМГРУПП
      Сравнение0 Отложенные 0 Корзина0 0
      Телефоны
      +7 495 748 88 80
      Заказать звонок
      • Личный кабинет
      • Главная
      • Каталог
        • Назад
        • Каталог
        • Пластины твердосплавные
          • Назад
          • Пластины твердосплавные
          • Пластины для сверл
          • Пластины токарные
          • Пластины фрезерные
        • Пластины PCBN/PCD
          • Назад
          • Пластины PCBN/PCD
          • Пластины токарные PCBN/PCD
          • Пластины фрезерные PCBN/PCD
        • Фрезы твердосплавные
          • Назад
          • Фрезы твердосплавные
          • Фрезы концевые твердосплавные
          • Фрезы радиусные твердосплавные
          • Фрезы с алмазными вставками
          • Фрезы сферические твердосплавные
          • Фрезы твердосплавные с фаской
          • Фрезы фасочные твердосплавные
          • Фрезы черновые твердосплавные
        • Фрезы со сменными пластинами
          • Назад
          • Фрезы со сменными пластинами
          • Высокоскоростные фрезы
          • Дисковые фрезы
          • Насадные и концевые фрезы
          • Фасочные фрезы
        • Сверла по металлу
          • Назад
          • Сверла по металлу
          • Корпусные сверла
          • Сверла твердосплавные
        • Шлифовка и чистовая обработка
          • Назад
          • Шлифовка и чистовая обработка
          • Борфрезы
          • Развертки
        • Микрорасточка
          • Назад
          • Микрорасточка
          • Державки минирезцов
          • Минирезцы
        • Стержни твердосплавные
          • Назад
          • Стержни твердосплавные
          • Стержни твердосплавные
        • Державки токарные
          • Назад
          • Державки токарные
          • Державки для внутреннего точения
          • Державки для наружного точения
          • Державки отрезные и канавочные
          • Державки резьбовые
        • Метчики
          • Назад
          • Метчики
          • Метчики
        • Оснастка для фрезерных и токарных станков
          • Назад
          • Оснастка для фрезерных и токарных станков
          • Модульная быстросменная система
          • Патроны, оправки для станков
          • Принадлежности для станочной оснастки
          • Расточные системы
          • Цанги
      • Акции
      • Бренды
      • Скачать каталоги
      • О компании
        • Назад
        • О компании
        • Вакансии
        • Лицензии
        • Политика
        • Статьи
          • Назад
          • Статьи
          • Виды и методы фрезерования
          • Зенкер по металлу: что это такое и как выбрать инструмент для обработки отверстий
          • Метрическая резьба: таблицы диаметров и шагов для работы без ошибок
          • Как пользоваться пастой ГОИ для полировки металла: от подготовки до блеска
          • Зернистость наждачной бумаги: как подобрать абразив для обработки металла
          • Виды резьбы по металлу: классификация, профили и способы нарезания
          • Выбор инструмента для обработки титана: чем и как сверлить титан
          • Как отличить сверла по металлу, дереву и бетону?
          • Точность сверления металла: от чего зависит и как выбрать сверло
          • Какие фрезы лучше для обработки нержавеющей стали
          • Типы фрез со сменными пластинами: классификация, применение, подбор
          • Что такое положительная и отрицательная геометрия пластины и как она влияет на обработку
          • Как выбрать инструмент для обработки алюминия: полное руководство
          • Твердосплавные или быстрорежущие сверла – что лучше?
          • Как выбрать твердосплавные пластины: маркировка и назначение
          • Концевые фрезы по металлу: виды и назначение
          • Фасочная фреза по металлу: виды, выбор и применение
          • Износ твердосплавного инструмента: причины и способы продления ресурса
          • Как выбрать твердосплавные фрезы для ЧПУ по металлу
          • Резьбовые пластины: виды и маркировка
          • Как выбрать корпусное сверло со сменными пластинами?
          • Обзор твердосплавных инструментов GESAC: виды, характеристики и применение
          • Как выбрать твердосплавное сверло по металлу
          • Как выбрать фрезерную пластину: полное руководство
          • Сверла со сменными пластинами: как выбрать и где применяются
          • Как подобрать пластины для токарных резцов: полное руководство по подбору
          • Как выбрать фрезу по металлу: виды и назначения
      • Новости
        • Назад
        • Новости
        • Новинки! Метчики, микроинструменты для расточки и другие продукты
        • Модернизированные высокопроизводительные пластины для сверления неглубоких отверстий с увеличенным сроком службы и более широкими условиями эксплуатации
        • ⁠8D сверло GUMD и новый сплав GPD7115A
        • Высокоточные и стабильные расточные фрезы с направляющими PCD GESAC
        • Введение в решение для поворотных кулаков из алюминиевого сплава для транспортных средств на новых источниках энергии
        • Технологическое обновление GESAC: стружколомы P-, сплавы GPT62 и серия позитивных пластин U
        • НОВЫЕ КАТАЛОГИ GESAC 2025-2026
        • Итоги выставки Металлообработка 2024
        • Металлообработка 2024
        • Четырехкромочная пластина для фрезерования с высокой подачей LNMX
        • Корпус для обработки профиля штамповочной головки автомобильной дверной панели - инструмент со сферической головкой серии QTDV-S
        • Инструмент для эффективного фрезерования плоскостей MFF190+LNEX и MFB388/MFC345+LNGX
        • G-PAK2023 - Серия "Silver Bird"
        • G-PAK 2023
        • Пластины PCBN серии YZ
        • Новые стружколомы SMM/SML для обработки жаропрочных сплавов и нержавеющей стали
        • ООО "ПРОМИНСТРУМЕНТ" получили награду от производителя за развитие бренда GESAC на территории России.
        • Итоги выставки ТЕХНОФОРУМ-2023
        • ТЕХНОФОРУМ-2023
        • Марка сплавов для обработки титановых сплавов GSM7130 и GSR7115
        • Новый сплав из металлокерамики GP92TM и стружколом SPL
        • Новый способ обработки вала электрического приводного двигателя
        • Решение GESAC: Высокоточный инструмент для эффективной обработки алюминиевых корпусов трансмиссий
        • | Решение задач прецизионной обработки спиральных профилей для эффективного серийного производства компрессоров автомобилей на новых источниках энергии
        • Решения GESAC для обработки ступичных узлов автомобилей
        • GESAC обновляет линейку: новые сплавы и геометрии
        • Новое поколение токарных пластин GESAC для обработки стали PR
        • Решение от GESAC: Обработка гибких колёс для гармонических редукторов – преодоление вызовов при изготовлении высокоточных зубчатых передач для робототехники
        • Новинка | Новая серия PL компании GESAC для чистового и получистового точения стали: надёжное стружкодробление и безупречное качество поверхности
        • Новинка от GESAC: прецизионный инструмент для торцевого фрезерования с прямым углом ADGT+MET190
        • Инновационное решение GESAC для безстружкового нарезания резьбы в литом алюминии: прочная резьба и стабильность в производстве потребительской электроники
        • Решения GESAC для обработки корпусов часов из титанового сплава
        • Новые режущие инструменты GESAC решают проблемы при обработке моторизованных шпинделей, повышая точность и эффективность
        • Обработка канавок из закаленной стали пластинами PCBN серии GB
        • GESAC BuzzEdge: ультразвуковая обработка как системная инженерная задача
        • Жидкостное охлаждение для ИИ: как GESAC выстраивает полный цикл производства компонентов
        • Новинки GESAC: расширение линейки метчиков и новые серии T138 / ET138 для обработки сталей
        • GESAC на «Металлообработке 2026»: подводим итоги!
        • Технический семинар Gesac в Индонезии
        • Приглашаем на выставку «Металлообработка-2026»!
        • Новое признание: высокоэффективные фрезы GESAC для обработки титановых сплавов — удостоены награды «10 лучших качественных продуктов 2025 года»
        • Инструменты для отрезки и обработки канавок серии GT
        • Серия концевых фрез для общей обработки стали UP300
        • Токарные пластины со стружколомом WMV (Wiper)
        • ⁠Машиностроение. Металлообработка. Сварка. 2019 Казань
        • Концевые фрезы серии SS600 для обработки нержавеющей стали
        • Токарные пластины | Сплав с покрытием GP31TM
        • GESAC начал борьбу с производством и распространением поддельной продукции!
        • G.PAK2021 Новая продукция
        • ⁠⁠⁠G.PAK2021 Новая продукция
        • Железнодорожная отрасль | Эффективная обработка колесной пары серией RCMX
        • Токарные пластины ⁠из сверхпрочных сплавов
        • Металлообработка 2021 ⁠Москва
        • ⁠Премия "Золотое остриё". 2021 Пекин
        • Металлообработка. Металлургия. Сварка. 2020 Набережные Челны
        • Токарный пластина из суперсплава GST7100
        • ⁠G.PAK 19 Xiamen
        • Промышленный салон. Металлообработка. 2019 Самара
        • Hannover 2019 EMO
        • Металлообработка 2019 Москва
        • ⁠Машиностроение. Металлообработка. 2019 Набережные Челны
        • ⁠G.PAK 18 Xiamen
        • Металлообработка 2018 Москва
        • Машиностроение. Металлообработка. Сварка. 2017 Казань
        • ⁠G.PAK 17 Xiamen
        • Металлообработка. Москва 2017
        • GUMD сверло со сменной головкой
        • Сплав GPM7120 для фрезерования стали
        • Высокоточные фрезы для профильной обработки пресс-форм
        • Первые итоги выставки радуют и участников, и посетителей
        • Фреза серии MKF115 и пластины серии LNMX ⁠с четырьмя режущими кромками, предназначенные для работы на высоких подачах
        • МЕТАЛЛООБРАБОТКА-2023
        • Новая геометрия стружколомов для обработки жаропрочных сплавов и нержавеющей стали – SMM/SML
        • Эффективное технологическое решение для планетарного редуктора - Коробка передач и планетарная рама
        • CIMT 2023
        • Применение в производстве подшипников для ветряных электростанций
        • Новые продукты GESAC 2022
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • Высокоскоростная обработка алюминиевых сплавов концевыми фрезами
        • Эффективное применение пластин CBN серии YP для обработки ступиц
        • Токарные пластины ⁠из сверхпрочных сплавов GST7115 GST7120 GST7130
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • ⁠Новый сверхтвердый режущий инструмент | Концевая фреза и токарная пластина PCD
        • ⁠Новый сплав GPT6100
        • QTD-S-T Высокоточный быстрорежущий инструмент для фрезерования со сменной пластиной
        • Автомобильная промышленность | Решение по обработки шестерен коробки передач
        • Фрезы серии SHM200 с микродиаметром для глубокого фрезерования
      • Как купить
      • Контакты
      • Корзина0
      • Отложенные0
      • Сравнение товаров0
      • +7 495 748 88 80
      Контактная информация
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      sales@promgrupp.ru
      • Вконтакте
      • Telegram
      Главная
      -
      Статьи
      -Метрическая резьба: таблицы диаметров и шагов для работы без ошибок

      Метрическая резьба: таблицы диаметров и шагов для работы без ошибок

      Поделиться

      Назад к списку
      Поделиться

      Метрическая резьба по металлу с разными диаметрами и шагами
      23 сентября 2026

      Содержание:

      1. Профиль и геометрические параметры
      2. Крупный и мелкий шаг: в чём разница и когда применять
      3. Таблица метрической резьбы: диаметры и шаги по ГОСТ 8724-2002
      4. Обозначение метрической резьбы: как расшифровать маркировку
      5. Допуски и поля допусков по ГОСТ 16093-2004
      6. Как измерить шаг резьбы
      7. Метрическая, дюймовая и трубная резьба: ключевые отличия
      8. Типичные ошибки при выборе и нарезании метрической резьбы
      9. Инструмент для нарезания метрической резьбы
      10. Как применять таблицы метрической резьбы в производственной практике

      Метрическая резьба — наиболее распространённый тип резьбового соединения в машиностроении, приборостроении, автомобилестроении и строительстве. Её профиль стандартизован: равносторонний треугольник с углом при вершине 60°, все размеры выражены в миллиметрах. Именно это отличает метрическую резьбу от дюймовой, где угол профиля составляет 55°, а шаг задаётся числом витков на дюйм (TPI). Стандарты ГОСТ 8724-2002 и ISO 261 определяют ряды номинальных диаметров и соответствующие шаги; ГОСТ 24705-2004 — основные размеры профиля; ГОСТ 16093-2004 — допуски и посадки. Знание этих параметров необходимо при проектировании соединений, подборе метчиков и плашек, контроле качества нарезанной резьбы.

      Профиль и геометрические параметры

      Профиль метрической резьбы по ГОСТ 9150 представляет собой равносторонний треугольник с углом 60°. Вершины витков и впадины срезаны или скруглены, что обеспечивает прочность и технологичность. Основные геометрические параметры:

      • d (D) — наружный диаметр резьбы болта (гайки); совпадает с номинальным диаметром;
      • d2 (D2) — средний диаметр, по которому определяется свинчиваемость и взаимозаменяемость;
      • d1 (D1) — внутренний диаметр; для болта рассчитывается по формуле d1 = d − 1,0825 × P (ГОСТ 24705-2004);
      • P — шаг резьбы, расстояние между соседними витками в миллиметрах.

      Формула внутреннего диаметра практически важна при выборе диаметра сверла перед нарезанием резьбы метчиком: диаметр сверла принимают равным d1 с небольшим допуском в плюс. Например, для М10 с крупным шагом P = 1,5 мм: d1 = 10 − 1,0825 × 1,5 ≈ 8,376 мм; на практике берут сверло Ø8,4–8,5 мм.

      Крупный и мелкий шаг: в чём разница и когда применять

      По ГОСТ 8724-2002 для каждого номинального диаметра предусмотрен один крупный шаг и один или несколько мелких шагов. Крупный шаг является основным и в обозначении резьбы не указывается: запись «М12» означает М12 с крупным шагом 1,75 мм. Мелкий шаг всегда указывается явно: М12×1,25.

      Крупный шаг применяют в большинстве стандартных крепёжных соединений — болты, гайки, шпильки общего назначения. Он обеспечивает высокую прочность витка и технологичность нарезания.

      Мелкий шаг используют там, где требуется точная регулировка, повышенная несущая способность при малой длине свинчивания, стойкость к самоотвинчиванию при вибрации, а также в тонкостенных деталях, где крупный шаг ослабил бы стенку. Типичные области: топливная аппаратура, гидравлика, точные механизмы, резьбовые соединения в корпусах из лёгких сплавов.

      Таблица метрической резьбы: диаметры и шаги по ГОСТ 8724-2002

      Стандарт ГОСТ 8724-2002 устанавливает три ряда предпочтения диаметров. При проектировании следует выбирать диаметры из 1-го ряда, при необходимости — из 2-го, и лишь в исключительных случаях — из 3-го. Ниже приведены наиболее применяемые размеры диапазона М1–М48.

      Номинальный диаметр d, мм

      Ряд предпочтения

      Крупный шаг P, мм

      Мелкие шаги P, мм

      М1

      1

      0,25

      0,2

      М1,2

      2

      0,25

      0,2

      М1,6

      1

      0,35

      0,2

      М2

      1

      0,4

      0,25

      М2,5

      1

      0,45

      0,35

      М3

      1

      0,5

      0,35

      М4

      1

      0,7

      0,5

      М5

      1

      0,8

      0,5

      М6

      1

      1,0

      0,75

      М8

      1

      1,25

      1,0; 0,75

      М10

      1

      1,5

      1,25; 1,0; 0,75

      М12

      1

      1,75

      1,5; 1,25; 1,0

      М14

      2

      2,0

      1,5; 1,25; 1,0

      М16

      1

      2,0

      1,5; 1,0

      М18

      2

      2,5

      2,0; 1,5; 1,0

      М20

      1

      2,5

      2,0; 1,5; 1,0

      М22

      2

      2,5

      2,0; 1,5; 1,0

      М24

      1

      3,0

      2,0; 1,5; 1,0

      М27

      2

      3,0

      2,0; 1,5; 1,0

      М30

      1

      3,5

      3,0; 2,0; 1,5; 1,0

      М36

      1

      4,0

      3,0; 2,0; 1,5

      М42

      1

      4,5

      4,0; 3,0; 2,0; 1,5

      М48

      1

      5,0

      4,0; 3,0; 2,0; 1,5


      Полный диапазон стандарта охватывает диаметры от 0,25 до 600 мм, шаги — от 0,075 до 8 мм. Для проектирования новых соединений рекомендуется придерживаться 1-го ряда: это упрощает снабжение стандартным крепежом и режущим инструментом.
      Диаметр и шаг метрической резьбы по ГОСТ

      Обозначение метрической резьбы: как расшифровать маркировку

      Обозначение строится по следующей логике на примере М12×1,25-6g:

      • М — метрическая резьба;
      • 12 — номинальный диаметр в миллиметрах;
      • ×1,25 — мелкий шаг резьбы (крупный шаг не указывается);
      • 6g — поле допуска наружной (болтовой) резьбы: цифра 6 — степень точности, буква g — основное отклонение.

      Для внутренней резьбы (гайки) поле допуска обозначается заглавной буквой: 6H. Левая резьба обозначается добавлением LH в конце: М12×1,25-6g-LH. Многозаходная резьба обозначается через параметр хода: М12×Ph3P1,5 означает ход 3 мм при шаге 1,5 мм (два захода).

      Допуски и поля допусков по ГОСТ 16093-2004

      ГОСТ 16093-2004 (соответствует ISO 965) устанавливает поля допусков для посадок с зазором — наиболее распространённого типа резьбовых соединений. Стандартное сочетание: болт 6g / гайка 6H. Это поле допуска относится к среднему классу точности и применяется в подавляющем большинстве машиностроительных соединений.

      Класс точности

      Поле допуска болта

      Поле допуска гайки

      Применение

      Точный

      4h, 4g

      4H, 5H

      Точные приборы, измерительный инструмент

      Средний

      6g, 6h

      6H, 6G

      Общее машиностроение, стандартный крепёж

      Грубый

      8g

      7H

      Горячий прокат, литьё, сварные конструкции


      Важный практический нюанс: поле допуска 6H для гайки не оставляет запаса под гальваническое покрытие. Если деталь подвергается цинкованию, никелированию или другому покрытию с толщиной слоя более нескольких микрон, следует использовать поле допуска 6G (со смещением основного отклонения) или предусматривать нарезание резьбы после нанесения покрытия. Игнорирование этого требования — одна из наиболее распространённых ошибок в серийном производстве.

      Как измерить шаг резьбы

      Резьбомер (шаблон-гребёнка) — наиболее быстрый способ. Набор пластин с профилями различных шагов прикладывают к резьбе до совпадения без зазора. Метод подходит для контроля в цеховых условиях, но требует наличия полного набора под метрическую резьбу.

      Штангенциркуль без резьбомера: измеряют длину участка, содержащего известное число витков, и делят на их количество. Например, 10 витков на длине 15 мм дают шаг P = 1,5 мм. Метод даёт достаточную точность для идентификации стандартного шага, но требует аккуратного подсчёта витков.

      Калибры — калибр-кольцо (для наружной резьбы) и калибр-пробка (для внутренней) — применяют для приёмочного контроля: они проверяют не только шаг, но и соответствие полю допуска. Проходная сторона должна свинчиваться без усилия, непроходная — не свинчиваться.

      Метрическая, дюймовая и трубная резьба: ключевые отличия

      Параметр

      Метрическая

      Дюймовая (UNC/UNF)

      Трубная (G/R)

      Угол профиля

      60°

      60°

      55°

      Единица шага

      мм

      TPI (витков/дюйм)

      TPI

      Стандарт

      ГОСТ 8724 / ISO 261

      ANSI/ASME B1.1

      ГОСТ 6357 / ISO 228

      Обозначение

      М10×1,5

      3/8-16 UNC

      G1/2

      Применение

      Крепёж, машиностроение

      Импортное оборудование, авиация

      Трубопроводы, фитинги


      Смешение метрической и дюймовой резьбы при ремонте импортного оборудования — частая причина повреждения резьбовых отверстий. Болт М10 (шаг 1,5 мм) и болт 3/8 дюйма (диаметр 9,525 мм, шаг ~1,058 мм при 24 TPI) внешне похожи, но несовместимы. Перед заменой крепежа необходимо определить вид резьбы по металлу и проверить ее основные параметры.
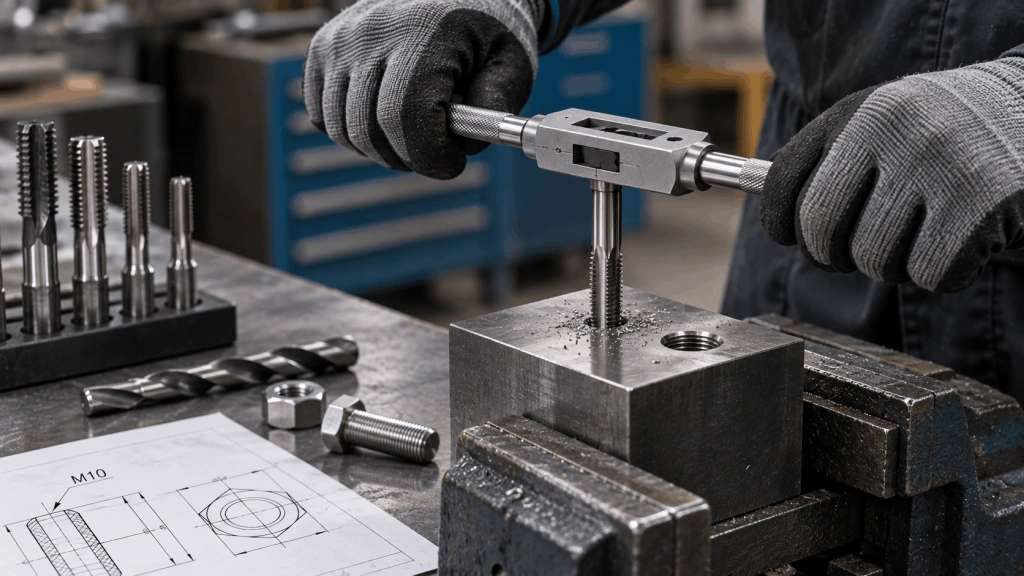
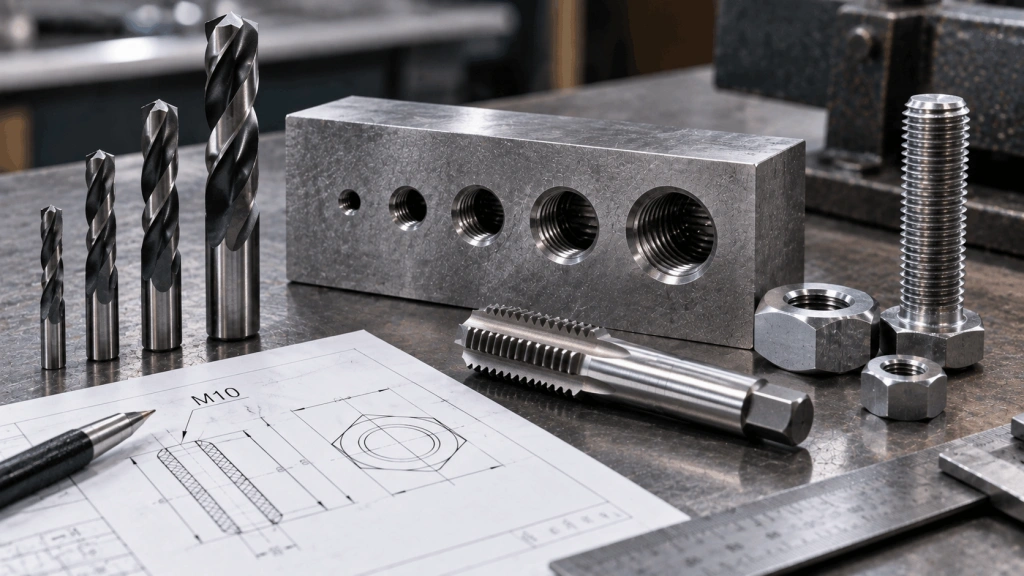
      Нарезание внутренней метрической резьбы метчиком

      Типичные ошибки при выборе и нарезании метрической резьбы

      • Перепутать крупный и мелкий шаг. Метчик с мелким шагом, введённый в отверстие под крупный шаг, повреждает уже нарезанные витки. Перед нарезанием следует убедиться, что диаметр сверла и шаг метчика соответствуют друг другу согласно таблице.
      • Неправильный диаметр сверла. Заниженный диаметр увеличивает нагрузку на метчик и риск его поломки; завышенный уменьшает высоту профиля и снижает прочность соединения. Расчётный диаметр сверла определяется по формуле d1 = d − 1,0825 × P с последующим выбором ближайшего стандартного сверла.
      • Игнорирование поля допуска при покрытии. Как указано выше, нарезание резьбы 6H до нанесения покрытия приводит к тому, что после покрытия гайка не свинчивается с болтом 6g.
      • Смешение метрической и дюймовой резьбы. Особенно актуально при ремонте импортных станков и оборудования. Идентификацию следует проводить резьбомером, а не визуально.
      • Выбор диаметра из 3-го ряда предпочтения без необходимости усложняет снабжение и увеличивает номенклатуру инструмента. При проектировании новых узлов следует придерживаться 1-го ряда по ГОСТ 8724-2002.

      Инструмент для нарезания метрической резьбы

      Для нарезания внутренней метрической резьбы применяют метчики — ручные (в комплектах) и машинные. Выбор метчика определяется номинальным диаметром, шагом и материалом заготовки. Для нарезания наружной резьбы используют плашки. В каталоге ПРОМГРУПП представлены метчики для метрической резьбы, подходящие для работы с различными материалами и диапазонами диаметров.

      При выборе метчика под конкретный материал важны геометрия стружечных канавок (прямые — для хрупких материалов, спиральные — для вязких) и покрытие (TiN, TiCN, TiAlN). Режимы резания — скорость, подача, применение СОЖ — следует принимать по рекомендациям производителя инструмента, поскольку они существенно зависят от конкретной марки метчика и обрабатываемого материала.

      Как применять таблицы метрической резьбы в производственной практике

      Таблицы диаметров и шагов по ГОСТ 8724-2002 — отправная точка при проектировании резьбового соединения, подборе метчика или плашки, настройке резьбонарезного цикла на станке с ЧПУ. При выборе параметров резьбы следует последовательно определить: номинальный диаметр из 1-го ряда предпочтения → крупный или мелкий шаг исходя из условий нагружения → поле допуска с учётом класса точности и наличия покрытия → диаметр сверла под метчик по формуле или справочной таблице.

      Соблюдение этой последовательности исключает большинство типичных ошибок. Если задача нестандартная — тонкостенная деталь, специфический материал, покрытие с большой толщиной слоя — рекомендуется дополнительно проверить расчёт по ГОСТ 24705-2004 и ГОСТ 16093-2004 или обратиться за технической консультацией к поставщику инструмента.
      Часто задаваемые вопросы

      Что означает обозначение М8 без указания шага?

      +
      Запись «М8» без числового значения шага означает, что резьба нарезана с крупным шагом. Для М8 крупный шаг по ГОСТ 8724-2002 составляет 1,25 мм. Крупный шаг является основным и в обозначении не указывается — это правило действует для всей метрической резьбы.

      Чем отличается поле допуска 6g от 6h?

      +
      Оба поля допуска относятся к среднему классу точности, но имеют разное основное отклонение. Поле 6g имеет гарантированный зазор относительно номинального профиля (отклонение в минус), что упрощает свинчивание и допускает небольшое загрязнение поверхности. Поле 6h — нулевое основное отклонение, применяется при повышенных требованиях к точности соединения.

      Как выбрать диаметр сверла перед нарезанием резьбы метчиком?

      +
      Расчётный внутренний диаметр определяется по формуле d1 = d − 1,0825 × P (ГОСТ 24705-2004). Диаметр сверла принимают равным d1 с допуском в плюс 0,05–0,1 мм. Например, для М6×1,0: d1 = 6 − 1,0825 ≈ 4,92 мм; берут сверло Ø5,0 мм. Точные значения приведены в таблицах подбора метчиков.

      Когда применять мелкий шаг вместо крупного?

      +
      Мелкий шаг выбирают при работе в условиях вибрации (меньше склонность к самоотвинчиванию), в тонкостенных деталях (меньше ослабление стенки), при необходимости точной осевой регулировки, а также в соединениях с малой длиной свинчивания, где нужна максимальная несущая способность на единицу длины.

      Можно ли использовать метрический метчик для нарезания дюймовой резьбы?

      +
      Нет. Несмотря на одинаковый угол профиля 60°, метрическая и дюймовая резьбы имеют разные шаги и диаметры. Метчик М10×1,5 не создаст корректного профиля в отверстии под дюймовую резьбу 3/8-16 UNC. Для нарезания дюймовой резьбы необходим соответствующий дюймовый метчик.

      Что такое ряды предпочтения диаметров и зачем они нужны?

      +
      ГОСТ 8724-2002 делит диаметры на три ряда предпочтения. Первый ряд содержит наиболее распространённые размеры (М1, М1,6, М2, М3, М4, М5, М6, М8, М10, М12, М16, М20, М24…). При проектировании следует выбирать диаметры из 1-го ряда: это обеспечивает доступность стандартного крепежа и режущего инструмента, упрощает снабжение и снижает производственные затраты.

      Получить консультацию от специалиста по подбору металлорежущего инструмента

      captcha

      Другие статьи

      Как пользоваться пастой ГОИ для полировки металла: от подготовки до блеска
      23 сентября 2026
      Как пользоваться пастой ГОИ для полировки металла: от подготовки до блеска
      Зернистость наждачной бумаги: как подобрать абразив для обработки металла
      23 сентября 2026
      Зернистость наждачной бумаги: как подобрать абразив для обработки металла
      Виды резьбы по металлу: классификация, профили и способы нарезания
      23 сентября 2026
      Виды резьбы по металлу: классификация, профили и способы нарезания

      Компания
      О компании
      Новости
      Акции
      Бренды
      Скачать каталоги
      Статьи
      Каталог
      Пластины твердосплавные
      Пластины PCBN/PCD
      Фрезы твердосплавные
      Фрезы со сменными пластинами
      Сверла по металлу
      Шлифовка и чистовая обработка
      Микрорасточка
      Стержни твердосплавные
      Информация
      Помощь
      Условия оплаты
      Условия доставки
      Гарантия на товар
      Лицензии и сертификаты
      Как купить
      Будьте всегда в курсе!
      Узнавайте о скидках и акциях первым
      Оставайтесь на связи
      • Вконтакте
      • Telegram
      Наши контакты
      +7 495 748 88 80
      +7 495 748 88 80
      sales@promgrupp.ru
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      График работы:
      Понедельник - Пятница
      9:00 - 18:00
      ООО «ПРОМГРУПП»
      ИНН 7734445479
      ОГРН 1217700395791
      2026 © ПРОМГРУПП - интернет-магазин
      Политика конфиденциальности
      Карта сайта | Карта каталога сайта