Интернет-магазин ПРОМГРУПП
  • Вконтакте
  • Telegram
Сравнение0 Отложенные 0 Корзина0 пуста 0
ВойтиМой кабинет
+7 495 748 88 80
+7 495 748 88 80
Заказать звонок
Каталог
  • Пластины твердосплавные
    • Пластины для сверл
    • Пластины токарные
      • Пластины для отрезки и обработки канавок
      • Пластины для точения
      • Пластины резьбовые
    • Пластины фрезерные
  • Пластины PCBN/PCD
    • Пластины токарные PCBN/PCD
    • Пластины фрезерные PCBN/PCD
  • Фрезы твердосплавные
    • Фрезы концевые твердосплавные
    • Фрезы радиусные твердосплавные
    • Фрезы с алмазными вставками
    • Фрезы сферические твердосплавные
    • Фрезы твердосплавные с фаской
    • Фрезы фасочные твердосплавные
    • Фрезы черновые твердосплавные
  • Фрезы со сменными пластинами
    • Высокоскоростные фрезы
    • Дисковые фрезы
    • Насадные и концевые фрезы
    • Фасочные фрезы
  • Сверла по металлу
    • Корпусные сверла
      • Сменные головки для сверл
      • Сверла со сменными головками
      • Сверла со сменными пластинами
    • Сверла твердосплавные
  • Шлифовка и чистовая обработка
    • Борфрезы
    • Развертки
  • Микрорасточка
    • Державки минирезцов
    • Минирезцы
  • Стержни твердосплавные
    • Стержни твердосплавные
  • Державки токарные
    • Державки для внутреннего точения
    • Державки для наружного точения
    • Державки отрезные и канавочные
      • Державки для внутренней канавки
      • Державки для наружной отрезки/канавки
      • Державки для торцевой канавки
    • Державки резьбовые
      • Державки для внутренней резьбы
      • Державки для наружной резьбы
  • Метчики
    • Метчики
  • Оснастка для фрезерных и токарных станков
    • Модульная быстросменная система
    • Патроны, оправки для станков
    • Принадлежности для станочной оснастки
    • Расточные системы
    • Цанги
Акции
Бренды
Скачать каталоги
О компании
  • Вакансии
  • Лицензии
  • Политика
  • Статьи
Новости
Как купить
Контакты
Ещё
    Интернет-магазин ПРОМГРУПП
    Каталог
    • Пластины твердосплавные
      • Пластины для сверл
      • Пластины токарные
        • Пластины для отрезки и обработки канавок
        • Пластины для точения
        • Пластины резьбовые
      • Пластины фрезерные
    • Пластины PCBN/PCD
      • Пластины токарные PCBN/PCD
      • Пластины фрезерные PCBN/PCD
    • Фрезы твердосплавные
      • Фрезы концевые твердосплавные
      • Фрезы радиусные твердосплавные
      • Фрезы с алмазными вставками
      • Фрезы сферические твердосплавные
      • Фрезы твердосплавные с фаской
      • Фрезы фасочные твердосплавные
      • Фрезы черновые твердосплавные
    • Фрезы со сменными пластинами
      • Высокоскоростные фрезы
      • Дисковые фрезы
      • Насадные и концевые фрезы
      • Фасочные фрезы
    • Сверла по металлу
      • Корпусные сверла
        • Сменные головки для сверл
        • Сверла со сменными головками
        • Сверла со сменными пластинами
      • Сверла твердосплавные
    • Шлифовка и чистовая обработка
      • Борфрезы
      • Развертки
    • Микрорасточка
      • Державки минирезцов
      • Минирезцы
    • Стержни твердосплавные
      • Стержни твердосплавные
    • Державки токарные
      • Державки для внутреннего точения
      • Державки для наружного точения
      • Державки отрезные и канавочные
        • Державки для внутренней канавки
        • Державки для наружной отрезки/канавки
        • Державки для торцевой канавки
      • Державки резьбовые
        • Державки для внутренней резьбы
        • Державки для наружной резьбы
    • Метчики
      • Метчики
    • Оснастка для фрезерных и токарных станков
      • Модульная быстросменная система
      • Патроны, оправки для станков
      • Принадлежности для станочной оснастки
      • Расточные системы
      • Цанги
    Акции
    Бренды
    Скачать каталоги
    О компании
    • Вакансии
    • Лицензии
    • Политика
    • Статьи
    Новости
    Как купить
    Контакты
    Ещё
      Сравнение0 Отложенные 0 Корзина0 0
      Интернет-магазин ПРОМГРУПП
      Сравнение0 Отложенные 0 Корзина0 0
      Телефоны
      +7 495 748 88 80
      Заказать звонок
      • Личный кабинет
      • Главная
      • Каталог
        • Назад
        • Каталог
        • Пластины твердосплавные
          • Назад
          • Пластины твердосплавные
          • Пластины для сверл
          • Пластины токарные
          • Пластины фрезерные
        • Пластины PCBN/PCD
          • Назад
          • Пластины PCBN/PCD
          • Пластины токарные PCBN/PCD
          • Пластины фрезерные PCBN/PCD
        • Фрезы твердосплавные
          • Назад
          • Фрезы твердосплавные
          • Фрезы концевые твердосплавные
          • Фрезы радиусные твердосплавные
          • Фрезы с алмазными вставками
          • Фрезы сферические твердосплавные
          • Фрезы твердосплавные с фаской
          • Фрезы фасочные твердосплавные
          • Фрезы черновые твердосплавные
        • Фрезы со сменными пластинами
          • Назад
          • Фрезы со сменными пластинами
          • Высокоскоростные фрезы
          • Дисковые фрезы
          • Насадные и концевые фрезы
          • Фасочные фрезы
        • Сверла по металлу
          • Назад
          • Сверла по металлу
          • Корпусные сверла
          • Сверла твердосплавные
        • Шлифовка и чистовая обработка
          • Назад
          • Шлифовка и чистовая обработка
          • Борфрезы
          • Развертки
        • Микрорасточка
          • Назад
          • Микрорасточка
          • Державки минирезцов
          • Минирезцы
        • Стержни твердосплавные
          • Назад
          • Стержни твердосплавные
          • Стержни твердосплавные
        • Державки токарные
          • Назад
          • Державки токарные
          • Державки для внутреннего точения
          • Державки для наружного точения
          • Державки отрезные и канавочные
          • Державки резьбовые
        • Метчики
          • Назад
          • Метчики
          • Метчики
        • Оснастка для фрезерных и токарных станков
          • Назад
          • Оснастка для фрезерных и токарных станков
          • Модульная быстросменная система
          • Патроны, оправки для станков
          • Принадлежности для станочной оснастки
          • Расточные системы
          • Цанги
      • Акции
      • Бренды
      • Скачать каталоги
      • О компании
        • Назад
        • О компании
        • Вакансии
        • Лицензии
        • Политика
        • Статьи
          • Назад
          • Статьи
          • Виды и методы фрезерования
          • Зенкер по металлу: что это такое и как выбрать инструмент для обработки отверстий
          • Метрическая резьба: таблицы диаметров и шагов для работы без ошибок
          • Как пользоваться пастой ГОИ для полировки металла: от подготовки до блеска
          • Зернистость наждачной бумаги: как подобрать абразив для обработки металла
          • Виды резьбы по металлу: классификация, профили и способы нарезания
          • Выбор инструмента для обработки титана: чем и как сверлить титан
          • Как отличить сверла по металлу, дереву и бетону?
          • Точность сверления металла: от чего зависит и как выбрать сверло
          • Какие фрезы лучше для обработки нержавеющей стали
          • Типы фрез со сменными пластинами: классификация, применение, подбор
          • Что такое положительная и отрицательная геометрия пластины и как она влияет на обработку
          • Как выбрать инструмент для обработки алюминия: полное руководство
          • Твердосплавные или быстрорежущие сверла – что лучше?
          • Как выбрать твердосплавные пластины: маркировка и назначение
          • Концевые фрезы по металлу: виды и назначение
          • Фасочная фреза по металлу: виды, выбор и применение
          • Износ твердосплавного инструмента: причины и способы продления ресурса
          • Как выбрать твердосплавные фрезы для ЧПУ по металлу
          • Резьбовые пластины: виды и маркировка
          • Как выбрать корпусное сверло со сменными пластинами?
          • Обзор твердосплавных инструментов GESAC: виды, характеристики и применение
          • Как выбрать твердосплавное сверло по металлу
          • Как выбрать фрезерную пластину: полное руководство
          • Сверла со сменными пластинами: как выбрать и где применяются
          • Как подобрать пластины для токарных резцов: полное руководство по подбору
          • Как выбрать фрезу по металлу: виды и назначения
      • Новости
        • Назад
        • Новости
        • Новинки! Метчики, микроинструменты для расточки и другие продукты
        • Модернизированные высокопроизводительные пластины для сверления неглубоких отверстий с увеличенным сроком службы и более широкими условиями эксплуатации
        • ⁠8D сверло GUMD и новый сплав GPD7115A
        • Высокоточные и стабильные расточные фрезы с направляющими PCD GESAC
        • Введение в решение для поворотных кулаков из алюминиевого сплава для транспортных средств на новых источниках энергии
        • Технологическое обновление GESAC: стружколомы P-, сплавы GPT62 и серия позитивных пластин U
        • НОВЫЕ КАТАЛОГИ GESAC 2025-2026
        • Итоги выставки Металлообработка 2024
        • Металлообработка 2024
        • Четырехкромочная пластина для фрезерования с высокой подачей LNMX
        • Корпус для обработки профиля штамповочной головки автомобильной дверной панели - инструмент со сферической головкой серии QTDV-S
        • Инструмент для эффективного фрезерования плоскостей MFF190+LNEX и MFB388/MFC345+LNGX
        • G-PAK2023 - Серия "Silver Bird"
        • G-PAK 2023
        • Пластины PCBN серии YZ
        • Новые стружколомы SMM/SML для обработки жаропрочных сплавов и нержавеющей стали
        • ООО "ПРОМИНСТРУМЕНТ" получили награду от производителя за развитие бренда GESAC на территории России.
        • Итоги выставки ТЕХНОФОРУМ-2023
        • ТЕХНОФОРУМ-2023
        • Марка сплавов для обработки титановых сплавов GSM7130 и GSR7115
        • Новый сплав из металлокерамики GP92TM и стружколом SPL
        • Новый способ обработки вала электрического приводного двигателя
        • Решение GESAC: Высокоточный инструмент для эффективной обработки алюминиевых корпусов трансмиссий
        • Решение задач прецизионной обработки спиральных профилей для эффективного серийного производства компрессоров автомобилей на новых источниках энергии
        • Решения GESAC для обработки ступичных узлов автомобилей
        • GESAC обновляет линейку: новые сплавы и геометрии
        • Новое поколение токарных пластин GESAC для обработки стали PR
        • Решение от GESAC: Обработка гибких колёс для гармонических редукторов – преодоление вызовов при изготовлении высокоточных зубчатых передач для робототехники
        • Новинка | Новая серия PL компании GESAC для чистового и получистового точения стали: надёжное стружкодробление и безупречное качество поверхности
        • Новинка от GESAC: прецизионный инструмент для торцевого фрезерования с прямым углом ADGT+MET190
        • Инновационное решение GESAC для безстружкового нарезания резьбы в литом алюминии: прочная резьба и стабильность в производстве потребительской электроники
        • Решения GESAC для обработки корпусов часов из титанового сплава
        • Новые режущие инструменты GESAC решают проблемы при обработке моторизованных шпинделей, повышая точность и эффективность
        • Обработка канавок из закаленной стали пластинами PCBN серии GB
        • GESAC BuzzEdge: ультразвуковая обработка как системная инженерная задача
        • Жидкостное охлаждение для ИИ: как GESAC выстраивает полный цикл производства компонентов
        • Новинки GESAC: расширение линейки метчиков и новые серии T138 / ET138 для обработки сталей
        • GESAC на «Металлообработке 2026»: подводим итоги!
        • Технический семинар Gesac в Индонезии
        • Приглашаем на выставку «Металлообработка-2026»!
        • Новое признание: высокоэффективные фрезы GESAC для обработки титановых сплавов — удостоены награды «10 лучших качественных продуктов 2025 года»
        • Инструменты для отрезки и обработки канавок серии GT
        • Серия концевых фрез для общей обработки стали UP300
        • Токарные пластины со стружколомом WMV (Wiper)
        • ⁠Машиностроение. Металлообработка. Сварка. 2019 Казань
        • Концевые фрезы серии SS600 для обработки нержавеющей стали
        • Токарные пластины | Сплав с покрытием GP31TM
        • GESAC начал борьбу с производством и распространением поддельной продукции!
        • G.PAK2021 Новая продукция
        • ⁠⁠⁠G.PAK2021 Новая продукция
        • Железнодорожная отрасль | Эффективная обработка колесной пары серией RCMX
        • Токарные пластины ⁠из сверхпрочных сплавов
        • Металлообработка 2021 ⁠Москва
        • ⁠Премия "Золотое остриё". 2021 Пекин
        • Металлообработка. Металлургия. Сварка. 2020 Набережные Челны
        • Токарный пластина из суперсплава GST7100
        • ⁠G.PAK 19 Xiamen
        • Промышленный салон. Металлообработка. 2019 Самара
        • Hannover 2019 EMO
        • Металлообработка 2019 Москва
        • ⁠Машиностроение. Металлообработка. 2019 Набережные Челны
        • ⁠G.PAK 18 Xiamen
        • Металлообработка 2018 Москва
        • Машиностроение. Металлообработка. Сварка. 2017 Казань
        • ⁠G.PAK 17 Xiamen
        • Металлообработка. Москва 2017
        • GUMD сверло со сменной головкой
        • Сплав GPM7120 для фрезерования стали
        • Высокоточные фрезы для профильной обработки пресс-форм
        • Первые итоги выставки радуют и участников, и посетителей
        • Фреза серии MKF115 и пластины серии LNMX ⁠с четырьмя режущими кромками, предназначенные для работы на высоких подачах
        • МЕТАЛЛООБРАБОТКА-2023
        • Новая геометрия стружколомов для обработки жаропрочных сплавов и нержавеющей стали – SMM/SML
        • Эффективное технологическое решение для планетарного редуктора - Коробка передач и планетарная рама
        • CIMT 2023
        • Применение в производстве подшипников для ветряных электростанций
        • Новые продукты GESAC 2022
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • Высокоскоростная обработка алюминиевых сплавов концевыми фрезами
        • Эффективное применение пластин CBN серии YP для обработки ступиц
        • Токарные пластины ⁠из сверхпрочных сплавов GST7115 GST7120 GST7130
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • ⁠Новый сверхтвердый режущий инструмент | Концевая фреза и токарная пластина PCD
        • ⁠Новый сплав GPT6100
        • QTD-S-T Высокоточный быстрорежущий инструмент для фрезерования со сменной пластиной
        • Автомобильная промышленность | Решение по обработки шестерен коробки передач
        • Фрезы серии SHM200 с микродиаметром для глубокого фрезерования
      • Как купить
      • Контакты
      • Корзина0
      • Отложенные0
      • Сравнение товаров0
      • +7 495 748 88 80
      Контактная информация
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      sales@promgrupp.ru
      • Вконтакте
      • Telegram
      Главная
      -
      Статьи
      -Виды токарных резцов: как подобрать инструмент под операцию?

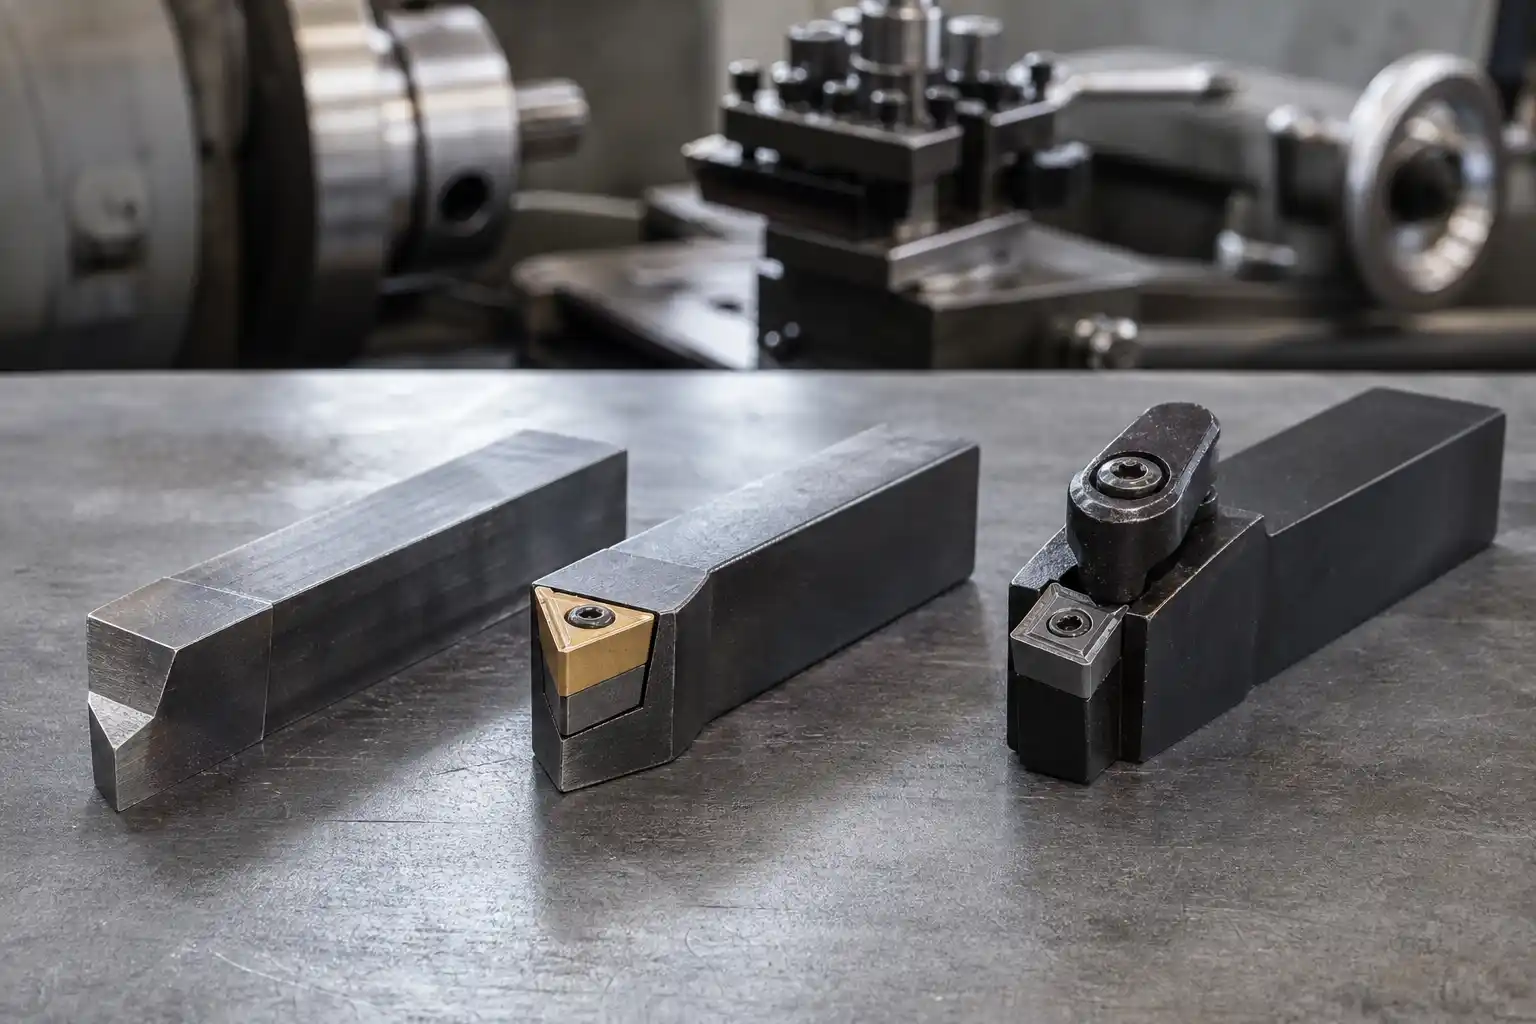
      Виды токарных резцов: как подобрать инструмент под операцию?
      Поделиться

      Назад к списку
      Поделиться

      Конструкция токарного резца: державка, режущая головка, передняя и задняя поверхности, три типа.
      21 октября 2026

      Содержание:

      1. Конструкция токарного резца
      2. Классификация токарных резцов по назначению
      3. Классификация по геометрии и направлению подачи
      4. Материалы режущей части: сравнение HSS, твёрдого сплава, керамики и сверхтвёрдых материалов
      5. Маркировка токарных резцов по ГОСТ и ISO
      6. Выбор резца под материал заготовки и стадию обработки
      7. Типичные ошибки при выборе токарного резца
      8. Как подобрать токарный резец под конкретную задачу

      Токарный резец – инструмент, у которого нет универсального варианта «на все случаи». Проходной резец не заменит расточной, а резьбовой не справится с задачей отрезного. Правильный выбор определяется тремя переменными: типом операции, материалом заготовки и стадией обработки – черновой или чистовой. Именно эта логика лежит в основе классификации токарных резцов, которая сложилась как в отечественных ГОСТах, так и в международных стандартах ISO.

      Конструкция токарного резца

      Любой токарный резец состоит из двух функциональных частей: державки и рабочей головки. Державка обеспечивает крепление в резцедержателе станка; её сечение бывает квадратным, прямоугольным или круглым. Рабочая головка несёт режущую часть и формирует геометрию инструмента.

      Режущая часть включает переднюю поверхность (по которой сходит стружка), главную и вспомогательную задние поверхности, главную и вспомогательную режущие кромки, а также вершину резца с радиусом при вершине. Именно геометрия режущей кромки – углы в плане, передний угол γ и задний угол α – определяет силы резания, теплообразование и качество поверхности.
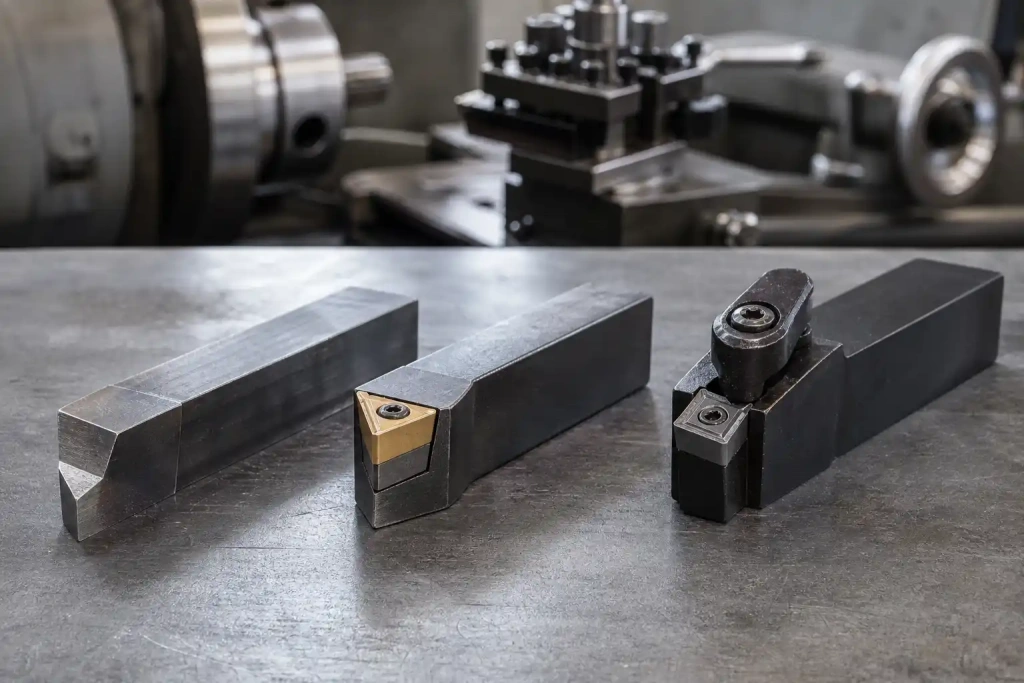
      Конструкция токарного резца: державка, режущая головка, передняя и задняя поверхности, три типа.

      По способу изготовления резцы делятся на три группы:

      • Цельные – державка и режущая часть выполнены из одного материала (обычно быстрорежущая сталь). Применяются при небольших объёмах работ и для мелкого инструмента.

      • Составные с напайной пластиной – режущая пластина из твёрдого сплава или другого материала припаяна к стальной державке. Экономичны, но требуют переточки.

      • Сборные резцы со сменными пластинами – пластина крепится механически (прижимом, винтом или рычажным замком) и заменяется без переточки. Это основной тип в современном серийном и массовом производстве.

      Получить консультацию от специалиста по подбору металлорежущего инструмента

      captcha
      Ознакомьтесь с текстом по ссылке
      Y N

      Классификация токарных резцов по назначению

      Классификация токарных резцов по назначению – наиболее практически значимая. Каждый тип решает конкретную технологическую задачу, и замена одного другим, как правило, ухудшает результат или делает операцию невозможной.

      Проходные резцы

      Проходной резец предназначен для наружного продольного точения – снятия припуска вдоль оси заготовки. Внутри группы различают три исполнения:

      • Прямой проходной – ось державки и направление подачи совпадают; применяется для обработки цилиндрических поверхностей.

      • Отогнутый проходной – головка отогнута в сторону; позволяет подрезать торец и обтачивать поверхность одним инструментом без переустановки.

      • Упорный проходной – главный угол в плане φ = 90°; используется для точения ступенчатых валов и уступов, где необходимо получить чёткий прямой угол у бурта.

      Стандарты: ГОСТ 18878-73 (прямые), ГОСТ 18879-73 (отогнутые), ГОСТ 18880-73 (упорные).

      Подрезные резцы

      Подрезной резец работает в поперечном направлении – для обработки торцов и уступов. Главный угол в плане у него, как правило, составляет 90° или близок к нему, что обеспечивает перпендикулярность обработанной плоскости к оси вращения. Нередко подрезной резец путают с упорным проходным: разница в том, что подрезной оптимизирован именно для поперечной подачи и торцевания, тогда как упорный проходной рассчитан на продольное точение с возможностью подрезки.

      Расточные резцы

      Расточной резец применяется для внутреннего точения – обработки предварительно просверленных или отлитых отверстий. Различают два исполнения:

      • Для сквозных отверстий – с главным углом в плане φ = 60°.

      • Для глухих отверстий – с φ = 90°, что позволяет обработать дно отверстия.

      Расточные резцы работают в условиях ограниченного пространства и повышенного вылета, что снижает жёсткость системы. Поэтому для них особенно важны минимальный вылет, достаточный диаметр державки и правильный выбор режимов резания – скорости, подачи и глубины резания.

      Отрезные и канавочные резцы

      Отрезной резец имеет узкую режущую часть и предназначен для разрезания заготовки или прорезания канавок. Канавочный резец конструктивно близок к отрезному, но профилируется под конкретную форму канавки – прямоугольную, трапециевидную или фасонную. Оба типа работают при поперечной подаче и чувствительны к вибрации: жёсткость крепления и минимальный вылет режущей части критичны для стабильной работы.

      Резьбовые резцы

      Резьбовой резец формирует резьбовой профиль за несколько проходов. Выпускаются варианты для наружной и внутренней резьбы; профиль режущей кромки соответствует профилю нарезаемой резьбы (метрической, дюймовой, трапециевидной и др.). При использовании сменных пластин форма пластины определяет шаг и профиль резьбы, поэтому совместимость пластины с конкретным шагом необходимо проверять по каталогу производителя.

      Фасонные резцы

      Фасонный резец имеет режущую кромку, повторяющую профиль обрабатываемой поверхности. Он позволяет получить сложный контур за один проход, что оправдано в серийном и массовом производстве. При единичном изготовлении деталей фасонный резец экономически нецелесообразен: его изготовление или заказ требует времени и затрат, которые окупаются только при достаточном объёме выпуска. В мелкосерийном производстве ту же задачу нередко решают копировальным резцом или программируемым контурным точением на станке с ЧПУ.

      Классификация по геометрии и направлению подачи

      По форме державки и головки резцы делятся на прямые, отогнутые и изогнутые. По направлению подачи – на правые (подача справа налево, к передней бабке) и левые (подача слева направо). Правые резцы используются значительно чаще. Главный угол в плане φ влияет на соотношение радиальной и осевой составляющих силы резания: при φ = 45° нагрузки распределяются равномерно, при φ = 90° радиальная составляющая минимальна, что снижает прогиб нежёстких заготовок.

      Геометрия токарного резца: главный угол в плане 45°, 60°, 90° и составляющие силы резания.

      Материалы режущей части: сравнение HSS, твёрдого сплава, керамики и сверхтвёрдых материалов

      Материал режущей части определяет допустимые режимы резания, стойкость инструмента и область применения. Ниже приведено сравнение основных групп.

      Материал

      Типичные марки

      Теплостойкость

      Твёрдость (HRA)

      Ударная вязкость

      Основное применение

      Быстрорежущая сталь (HSS)

      Р6М5, Р18, Р9

      до ~620 °C

      82–87

      Высокая

      Прерывистое резание, ручные операции, заточка по месту

      Твёрдый сплав ВК-группа

      ВК8, ВК6, ВК3

      до ~900 °C

      88–91

      Средняя

      Чугун, цветные металлы, черновое точение

      Твёрдый сплав ТК-группа

      Т15К6, Т5К10, Т30К4

      до ~900 °C

      89–92

      Средняя

      Стали, получистовое и чистовое точение

      Оксидная керамика

      Al₂O₃-основа

      до ~1200 °C

      91–95

      Низкая

      Высокоскоростное точение чугуна и закалённых сталей

      CBN (кубический нитрид бора)

      КНБ-пластины

      до ~1400 °C

      93–96

      Низкая

      Закалённые стали (HRC 45–65), чистовое точение

      PCD (поликристаллический алмаз)

      PCD-пластины

      до ~700 °C

      96–98

      Очень низкая

      Алюминий, медь, пластики, композиты – без чёрных металлов

      Быстрорежущая сталь (HSS, марки Р6М5, Р18) сохраняет актуальность там, где важна ударная вязкость: прерывистое резание, нежёсткие станки, ручная переточка инструмента. Твёрдый сплав группы ВК (вольфрам–кобальт) предпочтителен для чугуна и цветных металлов; группа ТК (вольфрам–титан–кобальт, марки Т15К6, Т5К10) – для сталей. Керамические пластины требуют высокой жёсткости системы СПИД и стабильных режимов: они не терпят ударных нагрузок. CBN-пластины применяют для чистового точения закалённых сталей, заменяя шлифование. PCD-пластины незаменимы при обработке алюминиевых сплавов и полимерных материалов, но категорически не подходят для сталей и чугуна из-за химического взаимодействия алмаза с железом при высоких температурах.

      Покрытия твёрдосплавных пластин

      Современные сменные пластины из твёрдого сплава, как правило, имеют PVD- или CVD-покрытие. TiN (нитрид титана) – универсальное покрытие, снижающее трение и повышающее износостойкость. TiAlN (нитрид титана-алюминия) обеспечивает высокую теплостойкость и предпочтителен при обработке нержавеющих и жаропрочных сталей. TiCN (карбонитрид титана) повышает твёрдость поверхности и стойкость к абразивному износу. CVD-покрытие Al₂O₃ применяется для высокоскоростного точения чугуна. Конкретный выбор покрытия зависит от марки пластины и рекомендаций производителя – универсальных правил здесь нет.

      Маркировка токарных резцов по ГОСТ и ISO

      Маркировка резцов по ГОСТ содержит информацию о типе, материале, размерах и исполнении. Например, обозначение по ГОСТ 18878-73 включает тип резца, материал режущей части, размеры сечения державки и длину. Для сменных пластин действует ГОСТ 19042-80, гармонизированный с ISO 1832. Для державок токарных резцов со сменными пластинами действует ISO 5608.

      Код пластины по ISO 1832 состоит из позиций, каждая из которых несёт конкретный смысл:

      Расшифровка маркировки токарной пластины по ISO 1832: форма, задний угол, допуск, размер, радиус.
      1. Форма пластины – C (ромб 80°), D (ромб 55°), S (квадрат), T (треугольник), W (шестигранник) и др.

      2. Задний угол – N (0°), C (7°), P (11°) и др.

      3. Класс допуска – M, G, E и др. (точность размеров пластины).

      4. Тип крепления и конструкция – наличие стружколома, отверстия.

      5. Размер – длина режущей кромки или вписанная окружность.

      6. Толщина пластины.

      7. Радиус при вершине – в десятых долях миллиметра.

      Для державок токарных резцов со сменными пластинами действует ISO 5608. Код державки кодирует метод крепления пластины, форму пластины, исполнение (правое/левое), главный угол в плане, высоту и ширину сечения, длину. Совместимость пластины и державки определяется не только формой, но и размером, типом крепления и геометрией гнезда – поэтому при подборе аналогов необходимо сверяться с полным кодом, а не только с формой пластины.

      Тип резца

      ГОСТ

      Типичная форма пластины (ISO)

      Рекомендуемый материал пластины

      Проходной прямой

      ГОСТ 18878-73

      C, S, W

      ТК-группа (сталь), ВК-группа (чугун)

      Проходной отогнутый

      ГОСТ 18879-73

      C, D

      ТК-группа, покрытие TiAlN

      Проходной упорный

      ГОСТ 18880-73

      C, D, V

      ТК-группа, ВК-группа

      Расточной (сквозное отверстие)

      ГОСТ 18882-73

      C, T

      ТК-группа, ВК-группа

      Резьбовой наружный

      ГОСТ 18885-73

      Профильная (V, специальная)

      ТК-группа, покрытие TiN/TiCN

      Отрезной

      ГОСТ 18884-73

      Узкая прямоугольная

      ВК8, Т5К10

      Выбор резца под материал заготовки и стадию обработки

      Подбор резца под операцию строится по следующей логике: сначала определяется тип операции и тип резца, затем – материал заготовки и стадия обработки, после чего уточняются марка пластины, покрытие и геометрия.

      Материал заготовки

      Стадия обработки

      Рекомендуемая группа пластины

      Покрытие

      Примечание

      Конструкционная сталь

      Черновая

      Т5К10, ТТ-группа

      TiCN, TiAlN

      Высокая ударная нагрузка – выбирать вязкие марки

      Конструкционная сталь

      Чистовая

      Т15К6, Т30К4

      TiN, TiAlN

      Малый радиус при вершине для низкой шероховатости

      Нержавеющая сталь

      Черновая / чистовая

      ВК6-ОМ, специальные марки для ISO M

      TiAlN, PVD

      Склонность к наклёпу – острая кромка, положительный передний угол

      Серый чугун

      Черновая

      ВК8

      CVD Al₂O₃

      Прерывистое резание – вязкая марка

      Серый чугун

      Чистовая / высокоскоростная

      Керамика Al₂O₃

      –

      Требуется высокая жёсткость станка

      Алюминий и сплавы

      Любая

      ВК3, PCD

      Без покрытия или TiN

      PCD – для зеркальной чистоты; острая кромка обязательна

      Закалённая сталь (HRC 45+)

      Чистовая

      CBN (КНБ)

      –

      Заменяет шлифование; требует жёсткой системы

      Жаропрочные сплавы

      Черновая / чистовая

      Специальные марки ISO S

      TiAlN, PVD

      Низкая скорость резания, высокая подача, обильное охлаждение

      Режимы резания – скорость резания Vc, подача f и глубина резания ap – зависят от конкретной марки пластины, состояния станка и жёсткости системы СПИД. Стартовые значения всегда следует брать из каталога производителя инструмента и корректировать по результатам пробного прохода. Общее правило: при черновой обработке приоритет отдаётся глубине резания и подаче, при чистовой – скорости резания и малому радиусу при вершине.

      Типичные ошибки при выборе токарного резца

      Практика показывает несколько повторяющихся ошибок, которые снижают стойкость инструмента и качество обработки:

      • Использование проходного резца вместо подрезного для торцевания. Проходной резец не оптимизирован для поперечной подачи: возникает повышенная радиальная нагрузка, ухудшается перпендикулярность торца.

      • Слишком большой радиус при вершине на чистовом проходе. Большой радиус снижает шероховатость теоретически, но на нежёстких заготовках провоцирует вибрацию и ухудшает результат.

      • Применение марки ВК8 для точения стали. ВК8 предназначен для чугуна и цветных металлов; при точении стали он быстро изнашивается из-за диффузионного износа.

      • Чрезмерный вылет расточного резца. Вылет более 4–5 диаметров державки без виброгасящих мер приводит к вибрации и потере точности.

      • Игнорирование направления подачи при выборе правого/левого исполнения. Неправильное исполнение создаёт неудобную геометрию резания и риск столкновения с патроном или задней бабкой.

      • Применение HSS там, где нужен твёрдый сплав. При высоких скоростях резания быстрорежущая сталь теряет твёрдость из-за перегрева; стойкость инструмента резко падает.

      Как подобрать токарный резец под конкретную задачу

      Алгоритм выбора можно свести к последовательным шагам:

      1. Определите тип операции – наружное точение, торцевание, растачивание, нарезание резьбы, отрезка, фасонная обработка.

      2. Выберите тип резца – проходной, подрезной, расточной, резьбовой, отрезной, фасонный.

      3. Уточните стадию обработки – черновая, получистовая или чистовая. Это определяет требования к вязкости марки пластины и геометрии.

      4. Учтите материал заготовки – сталь, чугун, алюминий, нержавейка, жаропрочный сплав, закалённая сталь. Каждая группа требует своей марки и покрытия.

      5. Оцените жёсткость системы – мощность и состояние станка, длину заготовки, способ закрепления. При низкой жёсткости выбирают более вязкие марки, меньший угол в плане и меньший радиус при вершине.

      6. Определите серийность – при единичном производстве оправдан универсальный набор резцов; при серийном – специализированный инструмент и сборные резцы со сменными пластинами снижают время переналадки и стоимость владения.

      7. Проверьте маркировку – убедитесь, что форма, размер и тип крепления пластины совместимы с выбранной державкой по ISO-коду.

      При выборе токарного инструмента для нестандартных задач – обработки жаропрочных сплавов, точения закалённых деталей, растачивания глубоких отверстий – рекомендуется консультация с технологом. Специалисты ПРОМГРУПП помогают подобрать резцы, державки и сменные пластины из ассортимента, включая инструмент марок GESAC, EGRETOOL и XIDO, а также подобрать аналоги под конкретные условия обработки.
      Часто задаваемые вопросы

      Чем отличается проходной резец от подрезного?

      +
      Проходной резец работает при продольной подаче вдоль оси заготовки и предназначен для обтачивания цилиндрических поверхностей. Подрезной резец оптимизирован для поперечной подачи – торцевания и обработки уступов. Использование проходного резца для торцевания возможно, но даёт худшую перпендикулярность и повышенный износ.

      Когда оправдан HSS, а когда твёрдый сплав?

      +
      Быстрорежущая сталь (Р6М5 и аналоги) оправдана при прерывистом резании с ударными нагрузками, на нежёстких станках, при необходимости ручной переточки и при малых скоростях резания. Твёрдый сплав предпочтителен при стабильном резании, высоких скоростях и серийном производстве – он обеспечивает значительно большую стойкость инструмента.

      Можно ли использовать пластину ВК8 для точения стали?

      +
      Технически возможно, но нецелесообразно. Марки ВК-группы предназначены для чугуна и цветных металлов. При точении стали диффузионный износ резко сокращает стойкость пластины. Для стали следует выбирать марки ТК-группы (Т15К6, Т5К10) или современные покрытые твёрдосплавные пластины группы ISO P.

      Как влияет радиус при вершине на качество поверхности?

      +
      Больший радиус при вершине теоретически снижает шероховатость при той же подаче. Однако на нежёстких заготовках или при большом вылете он увеличивает радиальную составляющую силы резания и провоцирует вибрацию. Для чистовых операций на нежёстких деталях часто выбирают меньший радиус и снижают подачу.

      Что такое сборный резец и в чём его преимущество?

      +
      Сборный резец со сменными пластинами позволяет заменить затупившуюся режущую кромку поворотом или заменой пластины без переточки и без снятия державки со станка. Это сокращает время простоя и обеспечивает стабильную геометрию. В серийном производстве сборные резцы экономически выгоднее цельных и напайных.

      Нужно ли охлаждение при токарной обработке?

      +
      Зависит от материала и инструмента. При точении стали и нержавейки СОЖ снижает температуру в зоне резания и улучшает стружкоотвод. При точении чугуна часто работают всухую – СОЖ может вызвать термический удар по пластине. Керамические и CBN-пластины, как правило, применяют без охлаждения или с минимальным количеством СОЖ.

      Другие статьи

      Устройство штангенциркуля: как измерять металлические детали?
      21 октября 2026
      Устройство штангенциркуля: как измерять металлические детали?
      Виды измерительных инструментов для металлообработки: как выбрать?
      21 октября 2026
      Виды измерительных инструментов для металлообработки: как выбрать?
      Дюймовая резьба: таблицы размеров в миллиметрах и расшифровка обозначений
      21 октября 2026
      Дюймовая резьба: таблицы размеров в миллиметрах и расшифровка обозначений

      Компания
      О компании
      Новости
      Акции
      Бренды
      Скачать каталоги
      Статьи
      Каталог
      Пластины твердосплавные
      Пластины PCBN/PCD
      Фрезы твердосплавные
      Фрезы со сменными пластинами
      Сверла по металлу
      Шлифовка и чистовая обработка
      Микрорасточка
      Стержни твердосплавные
      Информация
      Помощь
      Условия оплаты
      Условия доставки
      Гарантия на товар
      Лицензии и сертификаты
      Как купить
      Будьте всегда в курсе!
      Узнавайте о скидках и акциях первым
      Оставайтесь на связи
      • Вконтакте
      • Telegram
      Наши контакты
      +7 495 748 88 80
      +7 495 748 88 80
      sales@promgrupp.ru
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      График работы:
      Понедельник - Пятница
      9:00 - 18:00
      ООО «ПРОМГРУПП»
      ИНН 7734445479
      ОГРН 1217700395791
      2026 © ПРОМГРУПП - интернет-магазин
      Политика конфиденциальности
      Карта сайта | Карта каталога сайта