Цанга: как подобрать размер и обеспечить надежный зажим инструмента
Содержание:
- Конструкция и принцип работы
- Виды цанг и основные стандарты
- Российские ГОСТы на цанги
- Классы точности
- Пошаговый подбор цанги ER
- Правила надёжного зажима инструмента
- Типичные ошибки при выборе и эксплуатации
- Признаки износа и когда менять цангу
- Как принять окончательное решение при выборе цанги
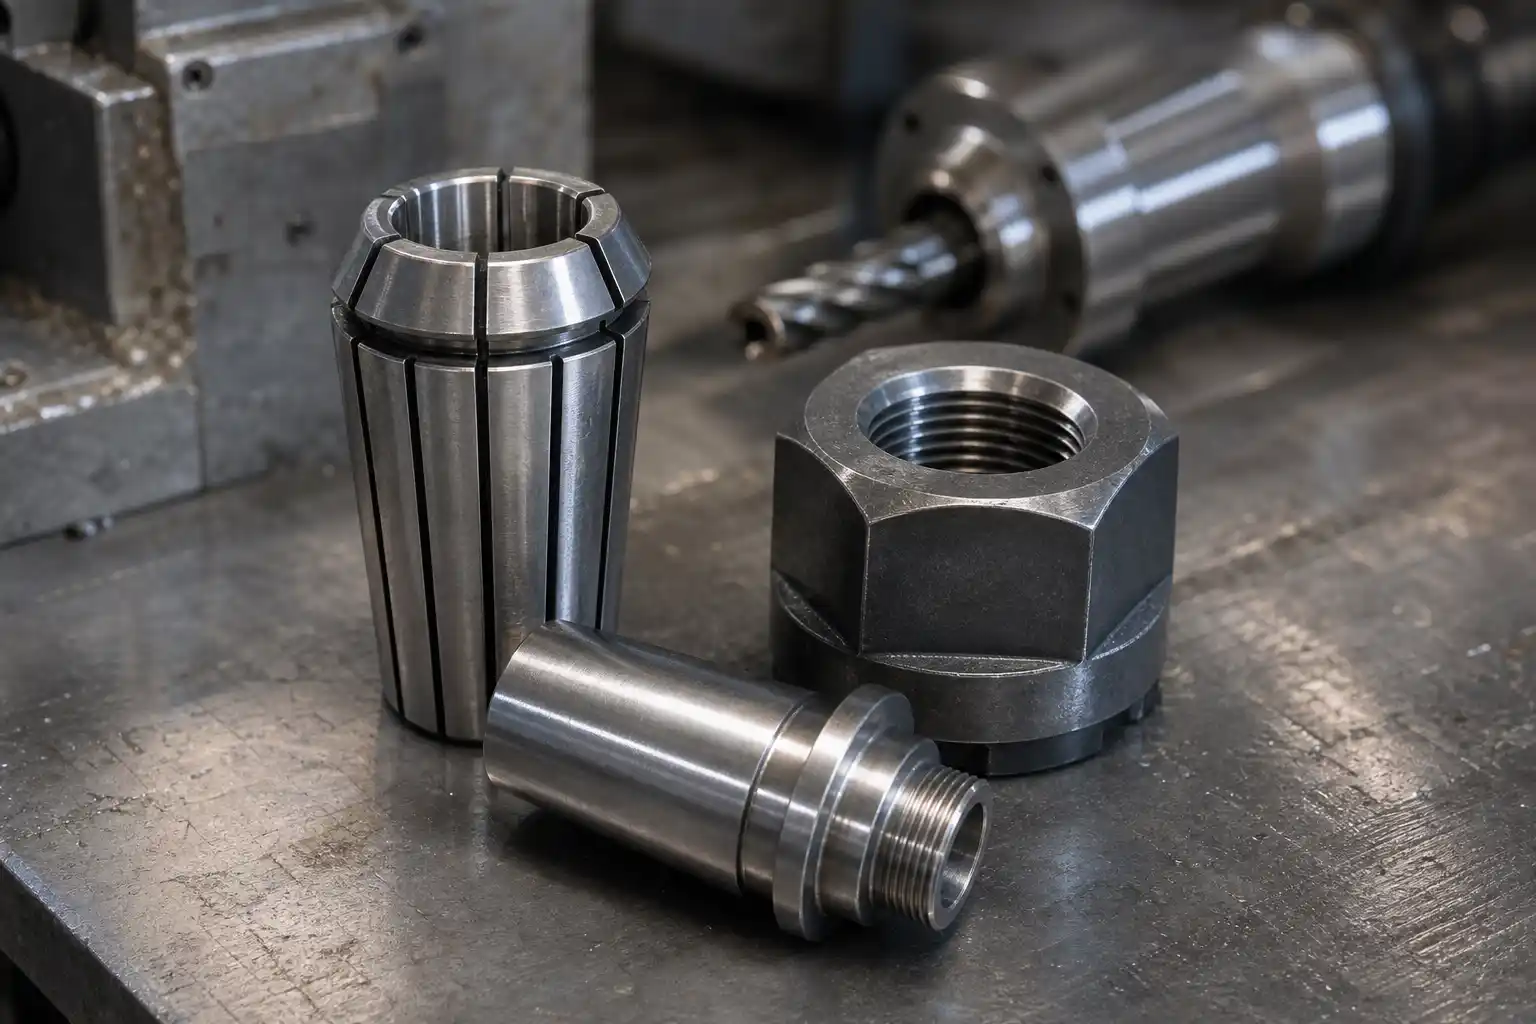
Цанга – это разрезная коническая втулка с продольными прорезями, которая при осевом поджатии гайкой равномерно обжимает хвостовик инструмента по всей длине контакта. Принцип прост: конусная посадка цанги в корпусе патрона преобразует осевое усилие гайки в радиальное зажимное усилие, направленное к оси шпинделя. Именно равномерный обжим по нескольким лепесткам обеспечивает низкое радиальное биение и высокую концентричность – качества, критичные при фрезеровании, сверлении и нарезании резьбы на станках ЧПУ.
Конструкция и принцип работы
Корпус цанги изготавливается из закалённой пружинной стали – наиболее распространены марки 65Г, 50ХФА и 60С2А. Твёрдость зажимной части составляет 59–63 HRC, тогда как лепестки цанги намеренно оставляют более мягкими (41,5–46,5 HRC), чтобы обеспечить упругую деформацию без риска излома. Продольные прорези делят тело цанги на лепестки – обычно от трёх до восемнадцати в зависимости от диаметра и назначения. Чем больше лепестков, тем равномернее распределяется зажимное усилие и тем ниже биение.

При затяжке зажимной гайки цанга втягивается в конический корпус патрона. Усечённый конус сжимает лепестки, уменьшая внутренний диаметр и плотно охватывая хвостовик инструмента. При откручивании гайки пружинящий эффект возвращает лепестки в исходное положение, освобождая инструмент. Этот механизм позволяет многократно менять инструмент без потери точности посадки – при условии, что цанга и посадочные поверхности патрона чисты и не изношены.
Виды цанг и основные стандарты
На практике встречается несколько конструктивных типов, каждый из которых рассчитан на определённые условия работы.
Серия ER – мировой стандарт для фрезерных центров
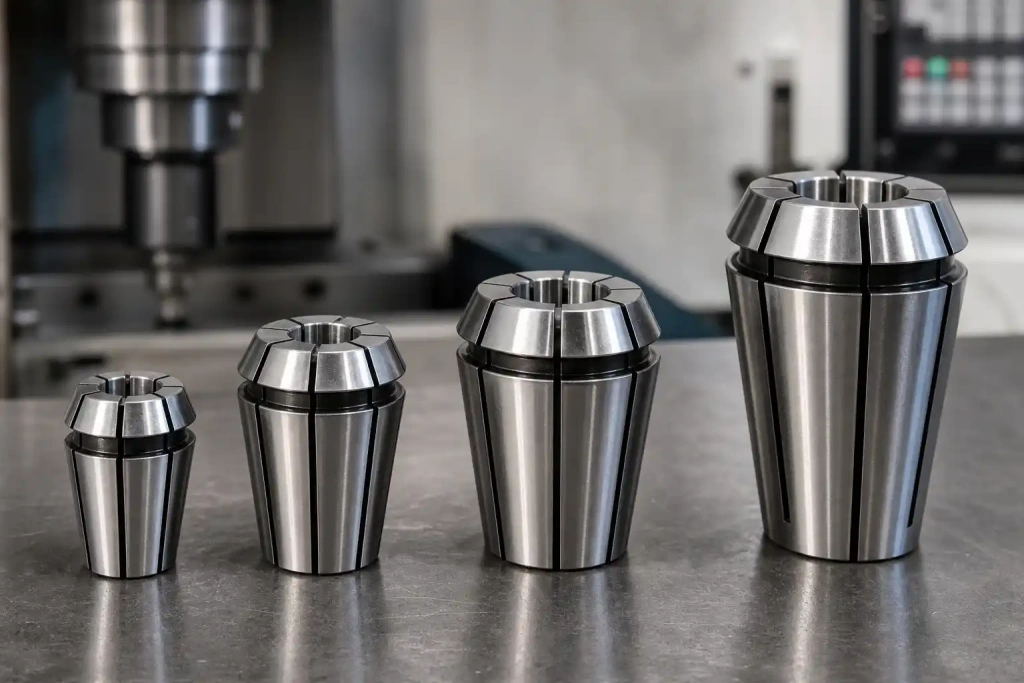
Цанги серии ER по DIN 6499 / ISO 15488 – наиболее распространённый тип в современном производстве. Конусность составляет 16° (8° на сторону), что обеспечивает баланс между зажимным усилием и лёгкостью смены инструмента. Серия охватывает типоразмеры от ER8 до ER50; каждый типоразмер цангового патрона принимает только цанги того же типоразмера. Диапазон обжима одной цанги ER составляет 1 мм по диаметру хвостовика – например, цанга ER20-10 зажимает хвостовики от 9 до 10 мм.
Серия OZ
Цанги OZ имеют больший угол конуса и рассчитаны на высокие зажимные усилия при тяжёлом фрезеровании. Они крупнее ER при том же диаметре зажима, поэтому применяются преимущественно на горизонтально-фрезерных и универсальных станках с достаточным пространством в шпинделе.
Серии TG и SK
Серия TG рассчитана на предельные режимы резания с высокими крутящими моментами. Серия SK (и близкая к ней SD) ориентирована на сверхвысокие скорости вращения, где критична балансировка и минимальное биение. Оба типа менее универсальны, чем ER, и применяются в специализированных технологических процессах.
Специальные конструкции
Помимо стандартных зажимных цанг, существуют:
-
Цанги с квадратным или шестигранным отверстием – для зажима метчиков с соответствующим хвостовиком; обеспечивают передачу крутящего момента без проворота.
-
Цанги с осевой компенсацией – для метчиков; позволяют инструменту незначительно перемещаться вдоль оси, компенсируя рассогласование подачи и шага резьбы.
-
Подающие цанги – применяются в прутковых токарных автоматах для подачи прутка; регулируются по ГОСТ 2877-80.
-
Цанги с подводом СОЖ через инструмент – имеют центральный канал для подачи смазывающе-охлаждающей жидкости непосредственно к режущей кромке.
|
Серия |
Стандарт |
Угол конуса |
Диапазон диаметров |
Основное применение |
|
ER |
DIN 6499 / ISO 15488 |
16° |
1–34 мм (ER8–ER50) |
Фрезерные центры ЧПУ, универсальные станки |
|
OZ |
DIN 6388 |
26° |
до 32 мм |
Тяжёлое фрезерование, горизонтальные станки |
|
TG |
NMTB / производитель |
~8° |
до 25 мм |
Высокие крутящие моменты, черновая обработка |
|
SK/SD |
производитель |
малый |
до 20 мм |
Высокоскоростная обработка (HSM) |
Российские ГОСТы на цанги
Отечественная нормативная база охватывает несколько типов цанг. ГОСТ 2876-80 регламентирует зажимные цанги для токарных и фрезерных станков: геометрию конуса, допуски на внутренний диаметр, требования к твёрдости и материалам. ГОСТ 2877-80 распространяется на подающие цанги для прутковых автоматов, ГОСТ 17201-71 – на цанги для сверлильных патронов. Импортные цанги серии ER, широко применяемые на современных станках ЧПУ, производятся по DIN 6499 и ISO 15488; эти стандарты не противоречат ГОСТ, но имеют собственную систему допусков и обозначений.
Классы точности
Цанги ER выпускаются в нескольких классах точности. Стандартные цанги обеспечивают радиальное биение не более 0,015 мм на расстоянии 3×D от торца цанги. Прецизионные цанги класса AA гарантируют биение не более 0,008 мм при тех же условиях измерения. Разница принципиальна при чистовом фрезеровании малыми диаметрами, гравировании и обработке закалённых сталей: повышенное биение ускоряет износ режущих кромок и ухудшает шероховатость поверхности. Для черновых операций и сверления стандартный класс точности, как правило, достаточен.
Пошаговый подбор цанги ER
Выбор цанги сводится к пяти последовательным шагам, каждый из которых исключает ошибку на следующем этапе.
-
Определите типоразмер патрона. Типоразмер цангового патрона жёстко задаёт типоразмер цанги: патрон ER20 принимает только цанги ER20. Эта информация указана в паспорте станка или на корпусе патрона.
-
Измерьте диаметр хвостовика инструмента. Используйте микрометр или штангенциркуль. Номинальный диаметр хвостовика должен соответствовать номинальному диаметру цанги. Если хвостовик 10 мм – нужна цанга с номинальным диаметром 10 мм, а не 12 мм.
-
Проверьте диапазон обжима. Каждая цанга ER обжимает хвостовики в диапазоне 1 мм: цанга «10 мм» зажимает от 9 до 10 мм. Не допускайте зажима на нижней границе диапазона – зажимное усилие при этом резко снижается, возрастает риск прокручивания хвостовика.
-
Учтите мощность шпинделя. Чем выше мощность и крутящий момент шпинделя, тем крупнее должен быть типоразмер ER. Ориентировочные рекомендации: шпиндель 1,5 кВт – ER11; 2,2 кВт – ER20; 3 кВт и выше – ER25 или ER32. Для тяжёлых фрезерных операций с диаметрами фрез свыше 20 мм рассматривайте ER32 или ER40.
-
Выберите класс точности. Для чистовых операций, гравирования и обработки с допуском по диаметру менее 0,02 мм используйте прецизионную цангу класса AA. Для черновых и получистовых операций достаточен стандартный класс.
Таблица типоразмеров ER с основными параметрами
|
Типоразмер |
Наружный диаметр, мм |
Макс. диаметр зажима, мм |
Диапазон обжима, мм |
Биение (стандарт), мм |
Момент затяжки гайки, Н·м |
|
ER8 |
8 |
5 |
0,5–5 |
≤0,015 |
15–25 |
|
ER11 |
11 |
7 |
1–7 |
≤0,015 |
25–40 |
|
ER16 |
17 |
10 |
1–10 |
≤0,015 |
40–60 |
|
ER20 |
21 |
13 |
1–13 |
≤0,015 |
60–80 |
|
ER25 |
26 |
16 |
2–16 |
≤0,015 |
100–130 |
|
ER32 |
33 |
20 |
2–20 |
≤0,015 |
130–160 |
|
ER40 |
41 |
26 |
3–26 |
≤0,015 |
160–200 |
Значения момента затяжки и диапазонов обжима приведены как типичные для стандартных цанг ER по DIN 6499. Точные значения уточняйте по документации производителя конкретного патрона.
Правила надёжного зажима инструмента
Правильно подобранная цанга не гарантирует надёжного зажима сама по себе – важна техника установки.
Глубина установки инструмента. Хвостовик должен входить в цангу не менее чем на 2/3 её рабочей длины. Недостаточная глубина установки создаёт консольный изгибающий момент, увеличивает вылет инструмента и провоцирует вибрацию даже при правильном моменте затяжки.
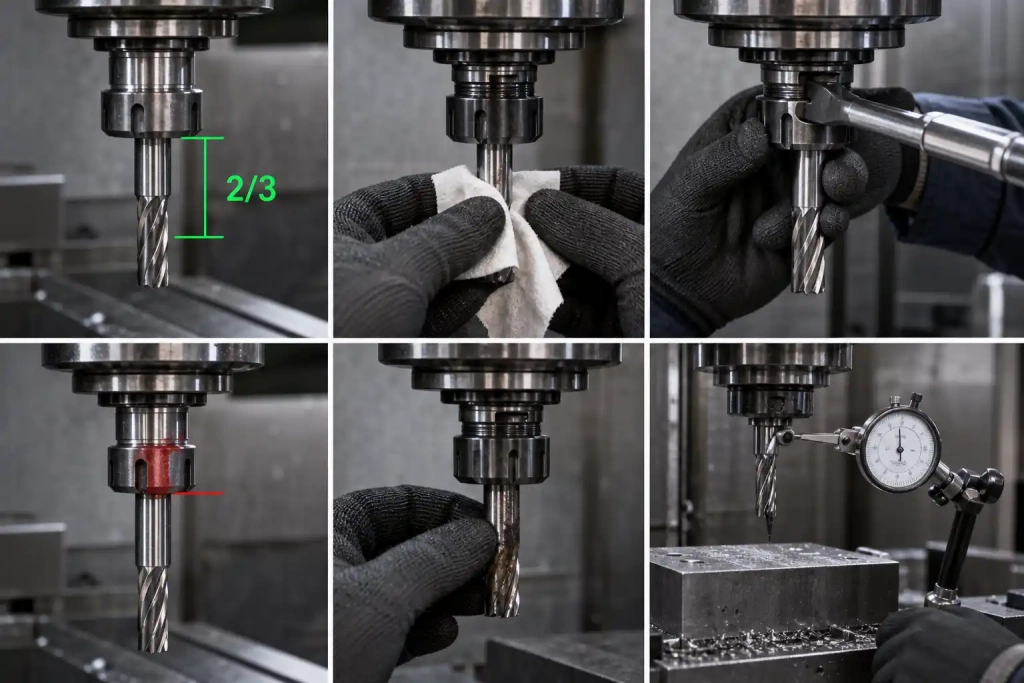
Чистота посадочных поверхностей. Загрязнение конуса цанги или корпуса патрона – одна из главных причин повышенного радиального биения. Перед установкой протирайте цангу, гайку и конус патрона чистой ветошью. Стружка или масляная плёнка на конусе смещают ось инструмента и нарушают равномерный обжим.
Момент затяжки гайки. Недостаточный момент затяжки приводит к биению и прокручиванию хвостовика под нагрузкой. Избыточный момент деформирует лепестки цанги и может повредить хвостовик инструмента. Используйте динамометрический ключ или специальный ключ с ограничением момента. Ориентировочные значения приведены в таблице выше; точные данные – в документации производителя патрона.
Проверка биения. После зажима инструмента проверяйте радиальное биение индикатором часового типа на расстоянии 3×D от торца цанги. Для стандартных цанг допустимое биение – не более 0,015 мм; для прецизионных – не более 0,008 мм. Если биение превышает норму при чистых поверхностях и правильном моменте затяжки – цанга изношена или повреждена.
Типичные ошибки при выборе и эксплуатации
|
Ошибка |
Причина |
Последствие |
Решение |
|
Зажим хвостовика на нижней границе диапазона |
Выбрана цанга большего номинала |
Снижение зажимного усилия, прокручивание хвостовика |
Подобрать цангу с номиналом, равным диаметру хвостовика |
|
Смешение типоразмеров (ER20 в патрон ER16) |
Ошибка при заказе |
Цанга не входит в патрон или болтается |
Проверить маркировку патрона перед заказом |
|
Недостаточная глубина установки инструмента |
Спешка при смене инструмента |
Вибрация, повышенный износ, поломка фрезы |
Устанавливать хвостовик не менее чем на 2/3 длины цанги |
|
Загрязнение конуса цанги |
Отсутствие чистки перед установкой |
Повышенное биение, нестабильное позиционирование |
Протирать цангу и конус патрона перед каждой установкой |
|
Затяжка без динамометрического ключа |
Оценка момента «на глаз» |
Деформация лепестков или недостаточный зажим |
Использовать ключ с контролем момента |
|
Использование изношенной цанги |
Отсутствие периодического контроля |
Стабильное биение, брак детали |
Проверять цангу индикатором, заменять при износе |
Признаки износа и когда менять цангу
Цанга – расходный элемент. Срок её службы зависит от интенсивности эксплуатации, качества инструмента и соблюдения правил зажима. Плановая проверка позволяет избежать брака и поломки инструмента.
Замена необходима при обнаружении следующих признаков:
-
Трещины или сколы на лепестках – даже микротрещины нарушают равномерный обжим.
-
Вмятины или задиры на внутренней поверхности – следы прокручивания хвостовика.
-
Коррозия на конусной поверхности – нарушает посадку и увеличивает биение.
-
Стабильное биение выше нормы при чистых поверхностях и правильном моменте затяжки – признак потери упругости лепестков или деформации конуса.
-
Невозможность достичь нормативного момента затяжки без деформации гайки – износ резьбы гайки или торца цанги.
Периодически промывайте цанги в чистящем растворе, продувайте сжатым воздухом и осматривайте под хорошим освещением. Хранить цанги следует в индивидуальных ячейках или кассетах – контакт металл-металл при хранении навалом повреждает конусные поверхности.
Как принять окончательное решение при выборе цанги
Выбор цанги определяется четырьмя взаимосвязанными параметрами: типоразмером патрона, диаметром хвостовика инструмента, требуемым классом точности и условиями эксплуатации (мощность шпинделя, тип операции, наличие СОЖ через инструмент). Ошибка хотя бы в одном из них сводит на нет правильный выбор по остальным.
Для серийного производства на станках ЧПУ серия ER по DIN 6499 / ISO 15488 остаётся оптимальным выбором по соотношению универсальности, доступности и точности. Прецизионные цанги класса AA оправданы при чистовых операциях с жёсткими допусками на диаметр и шероховатость. Специальные конструкции – цанги с осевой компенсацией, с подводом СОЖ, с квадратным отверстием – выбираются под конкретную технологическую задачу, а не как универсальная замена стандартным.
Если подбор цанги вызывает затруднения – например, нестандартный диаметр хвостовика, дюймовый инструмент или специфические требования по биению – специалисты ПРОМГРУПП могут помочь с подбором совместимой цанги, цангового патрона и сопутствующей оснастки из имеющегося ассортимента. Консультация технолога позволяет избежать ошибок совместимости до момента заказа.