Зенкер по металлу: что это такое и как выбрать инструмент для обработки отверстий
Содержание:
- Конструкция зенкера и его отличие от сверла
- Виды зенкеров: классификация по конструкции и назначению
- Материалы инструмента: быстрорежущая сталь и твёрдые сплавы
- Зенкер, зенковка, развёртка и цековка: в чём разница
- Технология зенкерования: припуск, СОЖ и режимы резания
- Как выбрать зенкер: практические критерии
- Типичные ошибки при выборе и применении зенкера
- Как правильно выбрать зенкер для конкретной задачи
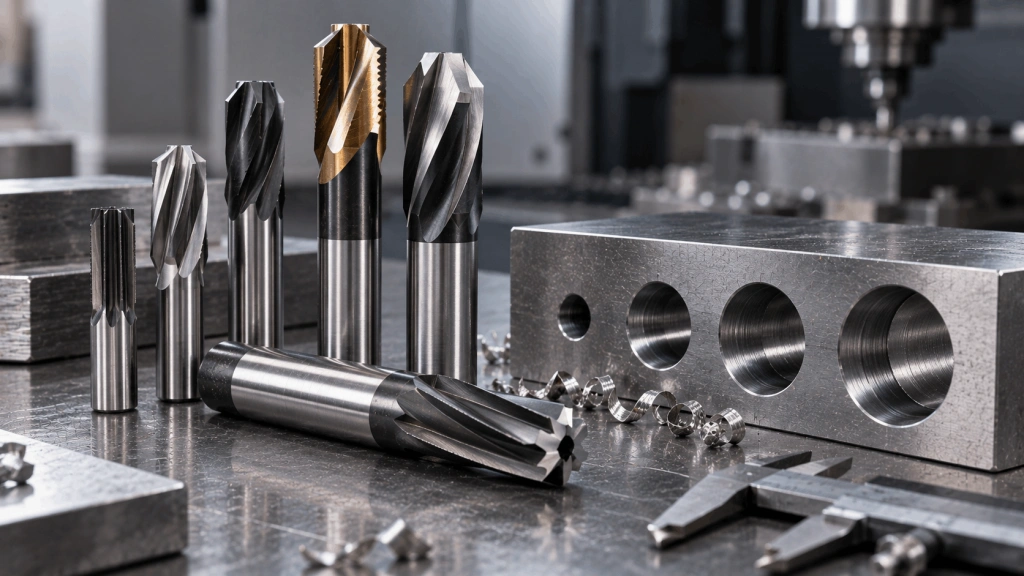
Зенкер по металлу — многолезвийный режущий инструмент для получистовой обработки резанием предварительно просверленных, отлитых или прошитых отверстий. В отличие от сверла, зенкер имеет три и более режущих кромок, не имеет поперечной перемычки и работает с меньшим припуском на обработку. Это позволяет повысить точность отверстия до квалитета IT9–IT11, улучшить шероховатость поверхности и обеспечить соосность с базовой осью. Зенкерование занимает промежуточное место в технологической цепочке: после сверления и перед развёртыванием или финишным растачиванием.
Конструкция зенкера и его отличие от сверла
Рабочая часть зенкера состоит из режущей и калибрующей зон. Режущая зона снимает основной припуск, калибрующая — направляет инструмент и формирует окончательный диаметр. Спиральные канавки (обычно три или четыре) отводят стружку из зоны резания. Хвостовик может быть коническим — под конус Морзе — или цилиндрическим; конический хвостовик обеспечивает более жёсткую посадку и применяется на сверлильных и токарных станках при обработке отверстий диаметром от 10 мм и выше.
Принципиальное отличие от сверла — отсутствие поперечной режущей кромки (перемычки). Именно перемычка у сверла создаёт значительную осевую силу и ограничивает точность. Зенкер опирается на уже существующее отверстие, что снижает радиальное биение и позволяет получить более правильную геометрию. Количество зубьев — от трёх до шести — увеличивает число одновременно работающих режущих кромок, что снижает нагрузку на каждую из них и улучшает качество поверхности.
Виды зенкеров: классификация по конструкции и назначению
Зенкеры классифицируют по нескольким признакам. По конструкции выделяют цельные, насадные и сборные инструменты. По форме обрабатываемого отверстия — цилиндрические, конические и торцовые. По точности — зенкер №1 (под последующее развёртывание) и зенкер №2 (финишный, обеспечивает квалитет Н11 самостоятельно).
|
Тип зенкера |
Диаметр, мм |
Конструкция |
Типичное применение |
|
Цельный с коническим хвостовиком |
7,8–50 |
Монолитный, хвостовик — конус Морзе |
Универсальная обработка на сверлильных и токарных станках |
|
Насадной |
32–80 |
Крепится на оправке, без хвостовика |
Большие диаметры, серийное производство |
|
Сборный со вставными ножами |
от 40 |
Корпус + сменные ножи из быстрорежущей стали или твёрдого сплава |
Нержавеющие и жаропрочные стали, крупносерийная обработка |
|
Перовой |
малые диаметры |
Плоская рабочая часть, простая конструкция |
Цветные металлы, чугун, глухие отверстия |
Цельные зенкеры по ГОСТ 12489-71 охватывают диаметры от 7,8 до 50 мм и являются наиболее распространённым типом в единичном и мелкосерийном производстве. Насадной зенкер экономически оправдан при диаметрах от 32–34 мм: корпус многократно используется, заменяются только ножи или вся насадка. Сборные зенкеры по ГОСТ 21541-76 применяют там, где требуется обработка труднообрабатываемых материалов с твердосплавными пластинами.
Материалы инструмента: быстрорежущая сталь и твёрдые сплавы
Выбор материала режущей части напрямую определяет область применения зенкера. Быстрорежущая сталь Р6М5 — наиболее распространённый материал для обработки конструкционных и легированных сталей. Марки Р18 и Р9 обеспечивают более высокую теплостойкость, но применяются реже из-за дефицитности вольфрама. Все марки быстрорежущей стали обозначаются международным термином HSS (High Speed Steel).
Для обработки чугуна и цветных металлов применяют зенкеры с твердосплавными пластинами марки ВК8 или ВК6М — кобальтово-вольфрамовые сплавы, устойчивые к абразивному износу при работе с хрупкими материалами. Для обработки стали используют сплавы группы ТК: Т15К6 обеспечивает высокую твёрдость и теплостойкость при резании стальных заготовок. Твердосплавный инструмент работает на более высоких скоростях резания, чем быстрорежущий, но требует жёсткой системы станок–приспособление–инструмент и чувствителен к ударным нагрузкам.
|
Материал инструмента |
Обрабатываемый материал |
Преимущества |
Ограничения |
|
Р6М5 (HSS) |
Конструкционная и легированная сталь |
Вязкость, универсальность, доступность |
Ограниченная скорость резания |
|
Р18, Р9 |
Сталь, в т.ч. повышенной прочности |
Высокая теплостойкость |
Высокая стоимость, дефицитность |
|
ВК8, ВК6М |
Чугун, цветные металлы |
Износостойкость при абразивном износе |
Хрупкость при ударных нагрузках |
|
Т15К6 |
Сталь |
Высокая скорость резания, теплостойкость |
Чувствительность к вибрации |
Зенкер, зенковка, развёртка и цековка: в чём разница
Путаница между этими инструментами встречается часто, хотя каждый из них решает принципиально разную задачу.
Зенкер увеличивает диаметр цилиндрического отверстия и повышает его точность — это получистовая обработка резанием по всей длине отверстия. Зенковка (не путать с зенкером) обрабатывает только входную часть отверстия: формирует коническое или цилиндрическое углубление под головку крепёжного элемента или снимает фаску. Зенковка не увеличивает диаметр основного отверстия. Развёртка — финишный инструмент с шестью и более режущими кромками, снимающий минимальный припуск (десятые доли миллиметра) и обеспечивающий квалитет IT6–IT8 и высокую чистоту поверхности. Цековка обрабатывает торцовую поверхность вокруг отверстия — бобышки, приливы, опорные плоскости под шайбы и гайки.
|
Инструмент |
Операция |
Место в цепочке |
Достигаемый квалитет |
|
Сверло |
Черновое получение отверстия |
1-й этап |
IT12–IT14 |
|
Зенкер |
Получистовая обработка диаметра |
2-й этап |
IT9–IT11 |
|
Развёртка |
Чистовая финишная обработка |
3-й этап |
IT6–IT8 |
|
Зенковка |
Обработка фаски / углубления под крепёж |
Отдельная операция |
— |
|
Цековка |
Обработка торцовой поверхности |
Отдельная операция |
— |
Технология зенкерования: припуск, СОЖ и режимы резания
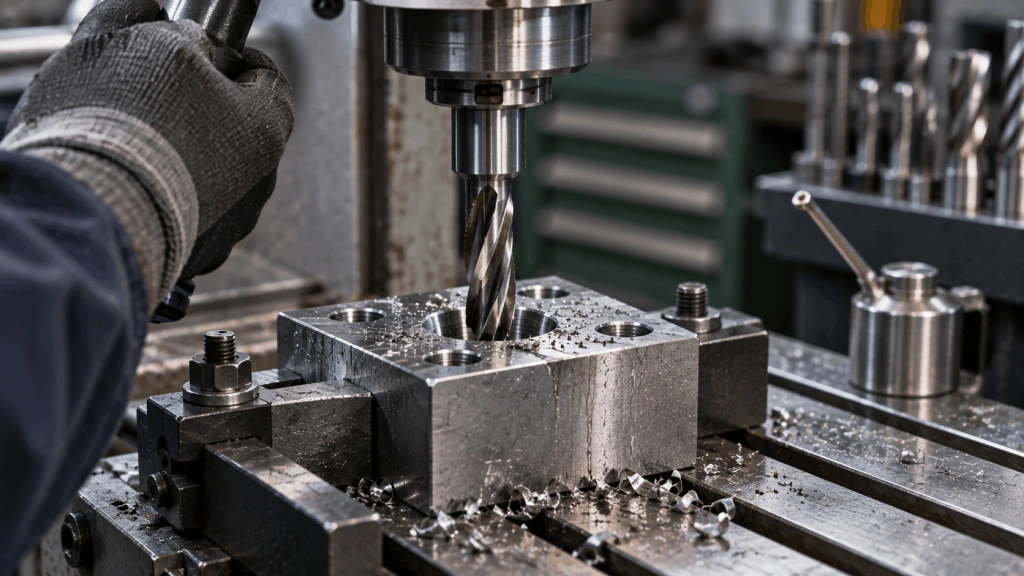
Перед зенкерованием отверстие должно быть предварительно просверлено или получено литьём, штамповкой, ковкой, при этом точность сверления металла напрямую влияет на величину припуска и условия последующей обработки. Припуск на обработку составляет, как правило, 0,8–2 мм на диаметр — точное значение зависит от диаметра отверстия и требуемого квалитета. Если отверстие получено литьём или ковкой и имеет неравномерный припуск, рекомендуется предварительная расточка резцом на глубину 5–10 мм от торца для создания направляющего пояска, обеспечивающего соосность инструмента и отверстия.
Применение смазочно-охлаждающей жидкости (СОЖ) зависит от обрабатываемого материала. При зенкеровании стали СОЖ обязательна: она снижает температуру в зоне резания, уменьшает износ инструмента и улучшает качество поверхности. Чугун и большинство цветных металлов обрабатывают без охлаждения или с минимальным количеством смазки, поскольку чугунная стружка хрупкая и хорошо отводится, а применение СОЖ при обработке чугуна может привести к налипанию мелкой стружки.
Режимы резания — скорость и подача — выбираются в зависимости от диаметра зенкера, материала инструмента, обрабатываемого материала и жёсткости системы. Твердосплавный инструмент допускает существенно более высокие скорости резания, чем быстрорежущий. Конкретные значения следует брать из технических каталогов производителя инструмента, поскольку они зависят от геометрии, покрытия и условий обработки.
Как выбрать зенкер: практические критерии
Диаметр. Выбирается исходя из требуемого диаметра готового отверстия с учётом припуска. Для зенкера №1 (под последующее развёртывание) диаметр выбирают меньше номинального на величину припуска под развёртку. Для зенкера №2 (финишного) диаметр соответствует номинальному размеру отверстия по квалитету Н11.
Конструктивный тип. Цельный зенкер с коническим хвостовиком подходит для большинства задач в диапазоне до 50 мм. Насадной зенкер целесообразен при диаметрах от 32–34 мм в серийном производстве. Сборный инструмент со вставными ножами оправдан при обработке нержавеющих и жаропрочных сталей, где важна возможность замены режущих элементов без замены корпуса.
Материал инструмента. Для конструкционных сталей — Р6М5. Для чугуна и цветных металлов — ВК8 или ВК6М. Для легированных и нержавеющих сталей при повышенных требованиях к производительности — Т15К6 или современные твердосплавные марки с покрытием.
Тип хвостовика. Конус Морзе обеспечивает надёжную посадку на сверлильных и токарных станках. Цилиндрический хвостовик применяется для малых диаметров и при установке в цанговые патроны на ЧПУ-станках.
Квалитет точности. Если после зенкерования планируется развёртывание, достаточно зенкера №1. Если зенкерование является финишной операцией, нужен зенкер №2, обеспечивающий квалитет Н11.
Нормативная база. Цельные зенкеры производятся по ГОСТ 12489-71, зенкеры со вставными ножами — по ГОСТ 21541-76. Соответствие ГОСТу гарантирует стандартизованные размеры и взаимозаменяемость.
Типичные ошибки при выборе и применении зенкера
Одна из частых ошибок — путать зенкер с зенковкой и выбирать инструмент не для той операции. Зенковка не увеличит диаметр отверстия по всей длине — она обработает только входную фаску. Другая ошибка — выбор зенкера без учёта припуска: слишком большой припуск перегружает режущие кромки и ухудшает качество поверхности, слишком малый — не устраняет дефекты предыдущей операции. Также нередко игнорируют необходимость предварительной расточки при работе с отливками: без направляющего пояска зенкер уводит в сторону, нарушая соосность. Наконец, применение зенкера из быстрорежущей стали на режимах, рассчитанных для твердосплавного инструмента, приводит к быстрому износу и потере точности.
Как правильно выбрать зенкер для конкретной задачи
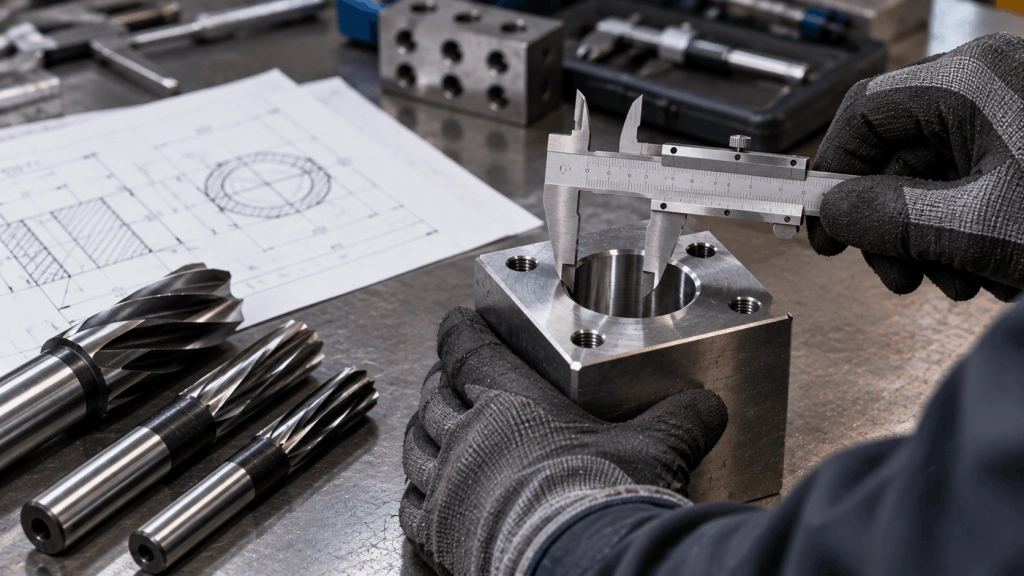
Выбор зенкера начинается с определения места операции в технологической цепочке: если после зенкерования планируется развёртывание, выбирают зенкер №1 с соответствующим припуском; если зенкерование финишное — зенкер №2. Далее определяют диаметр, конструктивный тип и материал инструмента исходя из обрабатываемого материала, диаметра отверстия и типа оборудования. При серийной обработке отверстий диаметром свыше 32 мм насадные зенкеры экономически предпочтительнее цельных. Для нержавеющих и жаропрочных сталей целесообразны сборные конструкции с твердосплавными вставными ножами по ГОСТ 21541-76.
В каталоге ПРОМГРУПП представлены развёртки и другой инструмент для обработки отверстий, совместимый с типовыми технологическими цепочками зенкерования. При выборе инструмента под конкретную производственную задачу специалисты компании могут помочь с подбором по параметрам обработки.