Что такое положительная и отрицательная геометрия пластины и как она влияет на обработку

Содержание:
- Геометрия режущей пластины
- Положительная геометрия пластины
- Отрицательная геометрия пластины
- Положительная и отрицательная геометрия: сравнение
- Как геометрия влияет на процесс резания
- Выбор геометрии по операции и материалу
- Маркировка и совместимость
- Типичные ошибки при выборе
- Как выбрать пластину
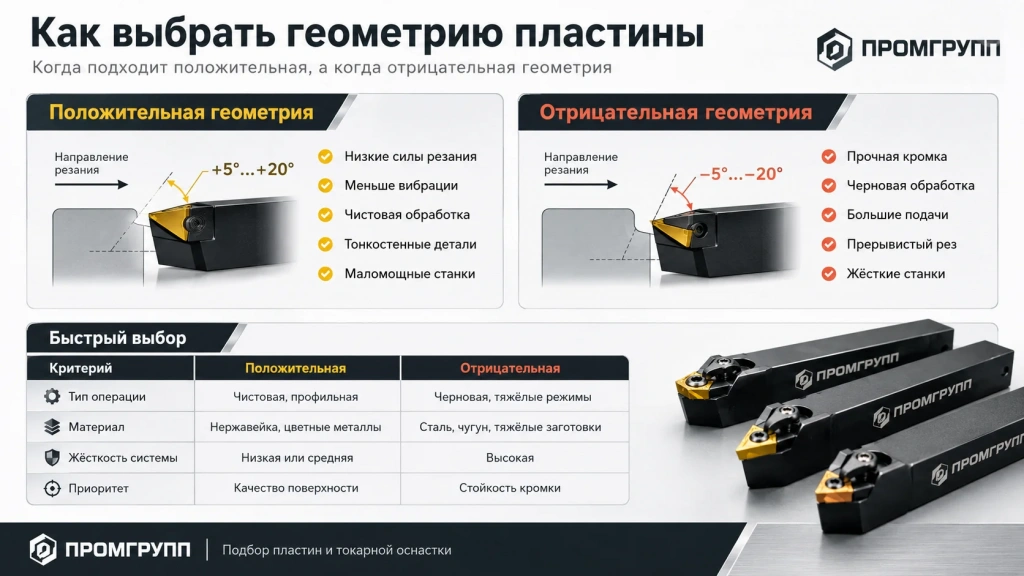
Положительная геометрия облегчает резание: острая кромка легче входит в материал, снижает нагрузку и риск вибраций. Отрицательная геометрия формирует массивный клин, поэтому лучше переносит большие подачи, значительную глубину резания и ударные нагрузки. Негативные пластины при этом требуют большей жесткости технологической системы и достаточной мощности станка. Выбор зависит от материала, операции, припуска, вылета инструмента, закрепления детали и требований к поверхности.
Геометрия режущей пластины

Передний, задний угол и режущий клин
Передний угол определяет положение поверхности, по которой сходит стружка. Положительное значение облегчает срезание слоя и уменьшает его пластическую деформацию. Нулевой или отрицательный передний угол повышает прочность режущей кромки, но увеличивает нагрузку на инструмент и заготовку.
Задний угол создает зазор между пластиной и обработанной поверхностью. Без него растут трение, температура и износ. У типичных негативных пластин конструктивный задний угол равен 0°, у позитивных часто составляет 5°, 7° или 11°. Чем больше этот угол, тем тоньше клин и ниже его устойчивость к сколу.
После установки в державку фактический передний угол и угол наклона меняются за счет положения посадочного места. Поэтому негативная пластина может иметь локально положительный стружколом в зоне резания.
Форма и радиус при вершине
На работу влияют форма пластины, угол при вершине, радиус, фаска, округление кромки и профиль стружколома. Форма C с углом при вершине 80° сочетает прочность и доступ к профилю. Формы D и V удобны для конусов и поднутрений, но их вершина чувствительнее к перегрузке.
Малый радиус 0,2 или 0,4 мм снижает радиальную силу и подходит для чистовой обработки и нежестких деталей. Пластины с большим радиусом 0,8; 1,2 или 1,6 мм выдерживают более тяжелую нагрузку, но повышают риск вибраций.
Положительная геометрия пластины
Пластины с положительным углом имеют наклонные боковые поверхности и конструктивный задний угол. Их острый режущий клин предполагает одностороннее исполнение.
Острая кромка легче внедряется в заготовку и уменьшает тангенциальную и радиальную силы. Это снижает нагрузку на шпиндель, помогает стабилизировать размер и улучшить шероховатость при малой подаче и небольшой глубине резания. Позитивная токарная пластина особенно полезна при внутреннем точении, большом вылете оправки, обработке тонких валов и на маломощном станке.
Ограничение — меньшая прочность клина. При прерывистом резании, литейной корке и чрезмерной подаче возрастает риск выкрашивания вершины. Типичные обозначения — CCMT, DCMT, VCMT, VBMT и TCMT. Вторая буква кода указывает на конструктивный задний угол, но окончательный выбор делают по полному обозначению, стружколому, сплаву и державке.
Отрицательная геометрия пластины
Пластины с отрицательным углом имеют боковые поверхности без конструктивного зазора и более массивный режущий клин. Необходимый угол зазора создает державка, устанавливая пластину под наклоном. Симметричная конструкция позволяет использовать обе стороны вставки.
Негативные пластины применяют для черновой и получистовой обработки, больших глубин резания, повышенной подачи, обработки твердой корки, отливок, поковок и прерывистых поверхностей. Прочная кромка лучше переносит ударные нагрузки, однако отрицательный передний угол повышает усилие резания, нагрев и потребляемую мощность.
На станке с люфтами, слабым закреплением детали или большим вылетом державки такая геометрия может вызвать дробление, волнистость и нестабильный размер. Типичные обозначения — CNMG, DNMG, VNMG, TNMG, WNMG и SNMG. Буква N на второй позиции обычно означает задний угол 0°.
Положительная и отрицательная геометрия: сравнение
|
Параметр |
Положительная пластина |
Отрицательная пластина |
|---|---|---|
|
Режущий клин |
Острый, сравнительно тонкий |
Массивный, более прочный |
|
Сила резания |
Ниже |
Выше |
|
Жесткость системы |
Допускает менее жесткие условия |
Требует жесткого станка и закрепления |
|
Рабочие стороны |
Чаще одна |
Часто две |
|
Ударная нагрузка |
Ограниченная устойчивость |
Более высокая устойчивость |
|
Типичная обработка |
Чистовая, профильная, внутренняя |
Черновая и получистовая наружная |
|
Подача и глубина |
Обычно умеренные |
Допускаются более тяжелые режимы |
|
Качество поверхности |
Часто лучше при слабой системе |
Сильно зависит от жесткости |
|
Требуемая мощность |
Ниже |
Выше |
Экономичность оценивают по стойкости, времени замены, риску брака и стоимости обработки детали.
Как геометрия влияет на процесс резания
Силы, вибрации и точность
При точении действуют тангенциальная, радиальная и осевая силы. Для тонкой или длинной заготовки особенно опасна радиальная составляющая: она прогибает деталь, меняет фактическую глубину резания и ухудшает точность. Пластины с положительным углом часто уменьшают этот эффект.
Признаки неподходящей геометрии — шум, дробление, волнистая поверхность, изменение размера между проходами и сколы кромки. До замены пластины проверяют вылет инструмента, биение, закрепление заготовки и чистоту посадочного места.
Стружкообразование, температура и износ
Температура зависит от скорости резания Vc, подачи f, глубины резания, покрытия и СОЖ.
Стружколом должен работать в предусмотренном диапазоне. При слишком малой толщине среза стружка не завивается и образует длинную ленту. При чрезмерной нагрузке канавка переполняется, стружка повторно попадает под кромку и вызывает скол.
Износ по задней поверхности часто связан с температурой, трением или неподходящим сплавом. Выкрашивание указывает на удар, вибрации или слабую геометрию, а нарост — на вязкий материал, трение и недостаточно острую кромку.
Выбор геометрии по операции и материалуя
Для черновой обработки обычно выбирают прочную форму, негативную конструкцию, усиленную кромку, большой радиус и открытый стружколом. Исключение — маломощный или изношенный станок, где тяжелая геометрия создает чрезмерную силу резания.
Получистовая обработка требует баланса прочности и стружкодробления. Для чистового прохода чаще применяют положительную геометрию, малый радиус и стружколом для небольшой толщины стружки.
При внутреннем точении и большом вылете оправки позитивные пластины часто предпочтительнее. Для отрезки и обработки канавок учитывают ширину вставки, боковые задние углы и направление эвакуации стружки: чем шире пластина, тем выше сила радиального врезания. Резьбонарезные пластины выбирают по профилю резьбы, наружному или внутреннему исполнению.
Для стали ISO P при стабильном черновом точении часто применяют негативные пластины. Нержавеющая сталь ISO M склонна к налипанию и наклепу, поэтому ей обычно нужна острая положительная кромка и свободный отвод стружки. При обработке чугуна ISO K важны прочность и устойчивость к абразивному износу. Для цветных металлов ISO N применяют острые шлифованные или полированные пластины с низким трением.
Универсальных значений скорости, подачи и глубины резания нет. Стартовые параметры берут из каталога производителя с учетом твердости заготовки, сплава, покрытия, диаметра, вылета, жесткости станка и подачи СОЖ.
Маркировка и совместимость
В обозначении по ISO 1832 кодируются форма, задний угол, класс точности, конструкция, размер, толщина и радиус вершины. В CNMG 120408 буква C обозначает ромбическую форму с углом при вершине 80°, N — задний угол 0°, а 08 в конце — радиус 0,8 мм. В CCMT главное отличие — положительный конструктивный задний угол.
Суффиксы стружколома и групп применения различаются у производителей. Коды PM, PF, PR, MM и похожие обозначения нельзя расшифровывать без фирменного каталога.
Перед покупкой проверяют размер, крепление и посадочное место державки. Подходящие позиции представлены в разделе «Токарные пластины». Из-за циклического входа кромки требования к фрезерному инструменту отличаются; позиции собраны в разделе «Фрезерные пластины».
Типичные ошибки при выборе
Негативная пластина на нежестком станке
Возможны вибрации, нестабильный размер и ухудшение качества поверхности. Проверяют закрепление, уменьшают вылет, выбирают меньший радиус и более положительную рабочую геометрию.
Позитивная пластина при тяжелом прерывистом резании
Острая кромка может выкрашиваться при ударах. Решением служат более прочная форма, усиленная подготовка кромки или пластина с отрицательным углом. Одновременно проверяют биение и жесткость закрепления.
Большой радиус при чистовой обработке
Большой радиус не гарантирует лучшее качество поверхности. На слабой системе растет радиальная сила, появляются вибрации и волнистость. Меньший радиус и позитивная геометрия нередко дают более стабильный результат.
Работа вне диапазона стружколома
Слишком малая подача вызывает длинную стружку и трение вместо устойчивого резания. Чрезмерная подача перегружает кромку. Корректировку выполняют по каталогу производителя, контролируя форму стружки, температуру и состояние режущей кромки.
Как выбрать пластину
Сначала определяют материал и твердость заготовки, затем вид обработки. После этого оценивают непрерывность резания, припуск, требуемую шероховатость, жесткость станка, державки и детали.
Форму и угол при вершине выбирают по доступности профиля и необходимой прочности. Радиус связывают с подачей и устойчивостью системы, стружколом — с ожидаемой толщиной стружки. Затем проверяют сплав, покрытие, совместимость с державкой и рекомендуемые режимы резания.
ПРОМГРУПП может помочь подобрать твердосплавные пластины под материал и операцию, проверить совместимость с оснасткой, выбрать аналог и скомплектовать инструмент для участка. Для подбора потребуются данные о материале, твердости, станке, державке, припуске, вылете и СОЖ.


