Виды резьбы по металлу: классификация, профили и способы нарезания
Содержание:
- Основные параметры резьбы
- Классификация резьб по основным признакам
- Основные типы резьб: профили, стандарты, применение
- Способы нарезания резьбы по металлу
- Контроль качества резьбы
- Как определить тип резьбы на детали
- Как применять классификацию при выборе инструмента и технологии
Резьба по металлу — один из наиболее распространённых видов разъёмных соединений в машиностроении, приборостроении и трубопроводных системах. Несмотря на внешнюю простоту, резьбовые соединения охватывают десятки стандартизированных типов, различающихся профилем, шагом, углом, системой измерения и назначением. Путаница между метрической и дюймовой резьбой, неправильный выбор профиля для ходовой передачи или ошибка в методе нарезания приводят к браку, потере герметичности или преждевременному износу соединения. Понимание классификации резьб — необходимая основа для грамотного выбора инструмента и технологии обработки.
Основные параметры резьбы
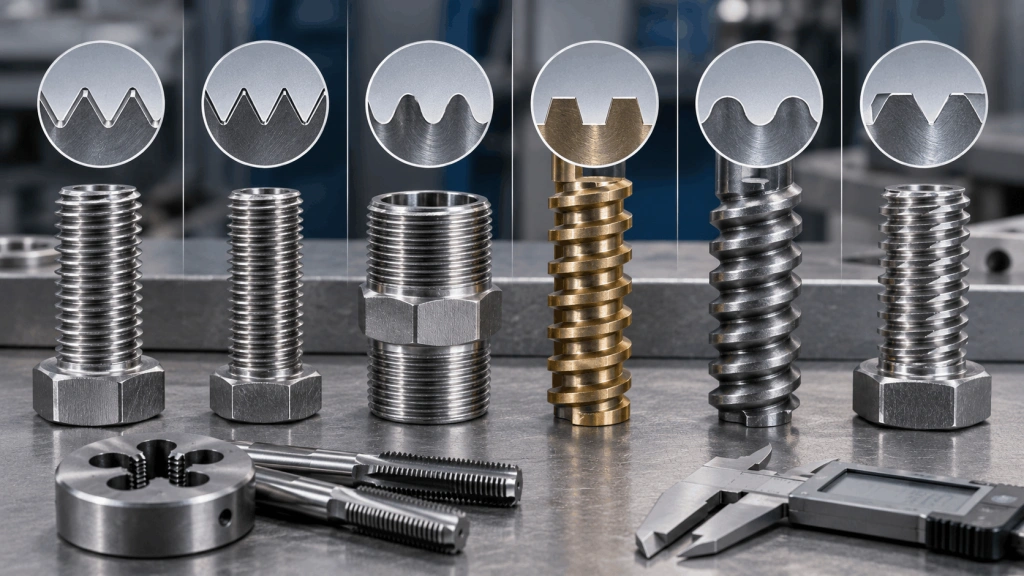
Любая резьба характеризуется набором геометрических параметров, которые определяют её совместимость, прочность и функциональность. Профиль резьбы — это контур осевого сечения витка: треугольный, трапецеидальный, прямоугольный, круглый или пилообразный. Шаг резьбы — расстояние между соседними витками, измеряемое вдоль оси. Угол профиля — угол при вершине витка, который для метрической резьбы составляет 60°, для дюймовой и трубной — 55°, для трапецеидальной — 30°.
Помимо этого, различают наружный, средний и внутренний диаметры резьбы. Средний диаметр особенно важен при контроле точности: именно по нему определяется поле допуска (например, 6g для наружной резьбы и 6H для внутренней). Число заходов характеризует многозаходную резьбу: при одном обороте гайка перемещается на величину, равную шагу, умноженному на число заходов, что используется там, где требуется быстрое перемещение.
Классификация резьб по основным признакам
Резьбы классифицируют по нескольким независимым признакам, которые можно комбинировать. Ниже приведена сводная таблица основных классификационных признаков.
|
Признак |
Виды |
Примеры / пояснения |
|
Форма поверхности |
Цилиндрическая, коническая |
Большинство крепёжных — цилиндрические; трубная коническая — для герметичных соединений |
|
Расположение |
Наружная, внутренняя |
Наружная — на болте, внутренняя — в гайке или отверстии |
|
Профиль витка |
Треугольная, трапецеидальная, прямоугольная, круглая, упорная |
Треугольная — крепёж; трапецеидальная и упорная — передача движения |
|
Назначение |
Крепёжная, крепёжно-уплотнительная, ходовая, специальная |
Трубная — крепёжно-уплотнительная; ходовая резьба — в винтовых передачах |
|
Направление |
Правая, левая |
Левая применяется там, где правая самоотвинчивалась бы при работе |
|
Число заходов |
Однозаходная, многозаходная |
Многозаходная — быстрое перемещение в домкратах, зажимных устройствах |
|
Система измерения |
Метрическая, дюймовая |
Метрическая — основная в России и Европе; дюймовая — в оборудовании из США, Великобритании |
Основные типы резьб: профили, стандарты, применение
Метрическая резьба (М)
Наиболее распространённый тип в отечественном и европейском машиностроении. Регламентируется ГОСТ 9150-81. Профиль — равносторонний треугольник с углом 60°. Шаг задаётся в миллиметрах и может быть крупным (основным) или мелким — для одного и того же номинального диаметра. Мелкий шаг применяют там, где важна большая несущая способность при меньшей глубине резьбы или где требуется точная регулировка. Обозначение на чертеже: М20×1,5 — диаметр 20 мм, шаг 1,5 мм.
Дюймовая резьба
Параметры задаются в дюймах, угол профиля — 55° (британский стандарт Whitworth) или 60° (американский UNC/UNF). В России регламентируется ГОСТ 6111-52. Шаг выражается числом витков на дюйм (TPI). Дюймовая резьба широко встречается в импортном оборудовании, гидравлических системах и инструменте американского и британского производства. Важно: дюймовую и метрическую резьбу нельзя совмещать — несмотря на близкие диаметры, разные углы профиля и шаги делают такое соединение ненадёжным и опасным.
Трубная резьба (G и R)
Трубная цилиндрическая (G) регламентируется ГОСТ 6357-81, коническая (R) — ГОСТ 6211-81. Угол профиля — 55°, шаг мелкий, что обеспечивает герметичность соединения. Это крепёжно-уплотнительная резьба: она применяется в трубопроводах для воды, газа, масла и пара. Коническая трубная резьба обеспечивает самоуплотнение за счёт конусности, цилиндрическая требует дополнительных уплотнительных материалов.
Трапецеидальная резьба (Tr)
Профиль — равнобедренная трапеция с углом 30°. Стандарт — ГОСТ 24738-81. Это типичная ходовая резьба: она преобразует вращательное движение в поступательное с высоким КПД и хорошей несущей способностью. Применяется в ходовых винтах токарных станков, домкратах, прессах, зажимных устройствах. По сравнению с прямоугольной резьбой трапецеидальная технологичнее в изготовлении и допускает выборку люфта с помощью разрезных гаек.
Упорная резьба (S)
Регламентируется ГОСТ 10177-82. Профиль — несимметричная трапеция с углами 30° и 3°. Рабочая грань почти перпендикулярна оси, что обеспечивает высокую несущую способность в одном направлении при значительных осевых нагрузках. Применяется в прессах, прокатных станах, домкратах с большими нагрузками, а также в артиллерийских затворах. Этот тип резьбы слабо освещён в большинстве обзорных материалов, хотя в тяжёлом машиностроении он незаменим.
Круглая резьба (Rd / Кр)
Профиль образован дугами окружностей, сопряжёнными прямыми. Применяется там, где резьба подвергается загрязнению, ударным нагрузкам или частым сборкам-разборкам: вентили, пожарная арматура, санитарно-техническое оборудование, крюки железнодорожных вагонов. Круглый профиль устойчив к забоинам и механическим повреждениям.
Питчевая резьба
Разновидность дюймовой резьбы, в которой шаг задаётся в питчах (модульных единицах). Используется преимущественно в передаточных механизмах: экструдерах, конвейерах, прессах. Параметры определяются по специальным таблицам питчей.
Способы нарезания резьбы по металлу
Выбор метода нарезания зависит от типа резьбы, диаметра, материала заготовки, требуемой точности и объёма производства.
|
Метод |
Инструмент |
Тип производства |
Преимущества |
Ограничения |
|
Нарезание резцом |
Резьбовой резец, токарно-винторезный станок |
Единичное, мелкосерийное |
Универсальность, любой профиль |
Низкая производительность |
|
Метчик / плашка |
Метчик (внутренняя), плашка (наружная) |
Слесарное, станочное |
Простота, доступность |
Ограниченный диапазон диаметров, риск поломки |
|
Накатывание |
Накатные ролики, плоские плашки |
Серийное, массовое |
Без стружки, упрочнение поверхности, высокая производительность |
Только пластичные материалы, требует заготовки точного диаметра |
|
Резьбофрезерование |
Резьбовые фрезы, ЧПУ |
Серийное, крупные детали |
Сложные профили, большие диаметры, одна фреза — разные шаги |
Требует ЧПУ, выше стоимость инструмента |
|
Шлифование |
Абразивные круги |
Прецизионное |
Высокая точность, калибры, закалённые детали |
Низкая производительность, высокая стоимость |
|
Вихревое нарезание |
Резьбонарезная головка |
Серийное |
Высокая скорость, длинные резьбы |
Специализированное оборудование |
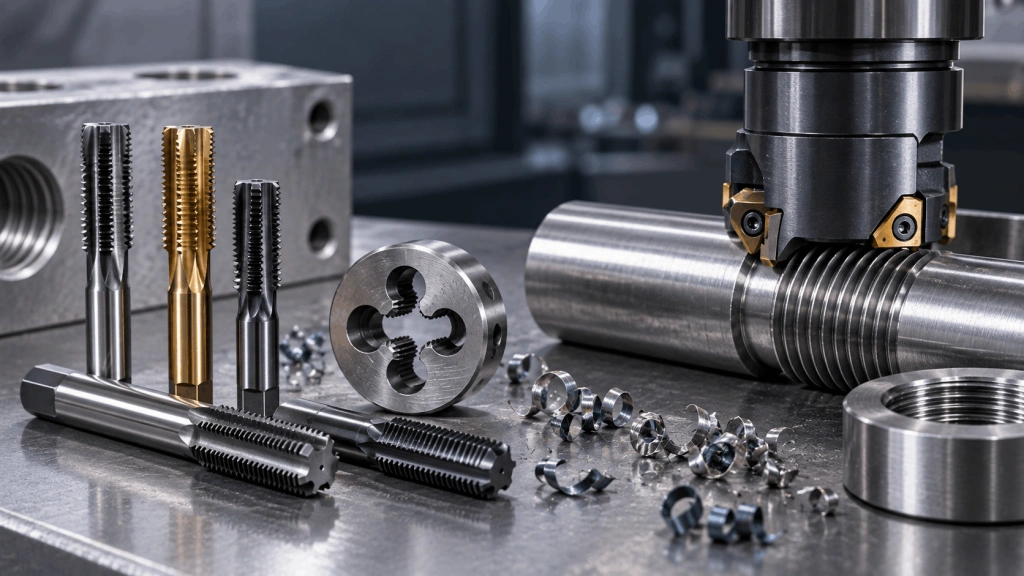
Для нарезания внутренней резьбы применяются метчики по металлу, параметры которых подбирают с учетом диаметра, шага резьбы и материала заготовки.
Накатывание резьбы заслуживает отдельного внимания: в отличие от резания, этот метод основан на пластической деформации металла без снятия стружки. В результате волокна материала не перерезаются, а уплотняются, что повышает прочность и усталостную стойкость резьбы. Именно поэтому накатывание широко применяется в серийном производстве крепёжных изделий.
Нарезание резьбы на станках с ЧПУ с помощью резьбовых фрез открывает дополнительные возможности: одним инструментом можно нарезать резьбы разных шагов при одном диаметре, обрабатывать глухие отверстия без риска поломки, характерного для метчиков, и работать с труднообрабатываемыми материалами. При использовании СОЖ (смазочно-охлаждающей жидкости) снижается износ инструмента и улучшается качество поверхности витков.
Контроль качества резьбы
Для проверки резьбы применяют несколько инструментов. Резьбомер (резьбовой шаблон) позволяет быстро определить шаг: шаблоны М60° используются для метрической резьбы, Д55° — для дюймовой и трубной. Калибр-пробка (ГОСТ 17756-72) контролирует внутреннюю резьбу, калибр-кольцо (ГОСТ 17763-72) — наружную. Каждый калибр имеет проходную (ПР) и непроходную (НЕ) стороны, что позволяет проверить соответствие поля допуска. Для ответственных деталей применяют оптические профилометры и резьбовые микрометры.
Типичные дефекты резьбы — рваная нарезка, конусность профиля, тугая резьба, заусенцы — чаще всего возникают из-за тупого инструмента, неверно подобранного диаметра отверстия под метчик, отсутствия СОЖ или нарушения соосности. Предупреждение дефектов начинается с правильной подготовки: диаметр отверстия под метчик должен соответствовать таблицам для конкретного шага и материала.
Как определить тип резьбы на детали
Если тип резьбы неизвестен, действуют последовательно. Сначала резьбомером определяют шаг и угол профиля — это позволяет сразу разграничить метрическую (60°) и дюймовую или трубную (55°). Затем штангенциркулем измеряют наружный диаметр и сравнивают с таблицами стандартных резьб. При необходимости применяют калибры для проверки поля допуска. Если деталь из импортного оборудования, следует учитывать, что близкие по диаметру метрическая и дюймовая резьбы не являются взаимозаменяемыми: взаимозаменяемость обеспечивается только внутри одной системы и стандарта.
Как применять классификацию при выборе инструмента и технологии
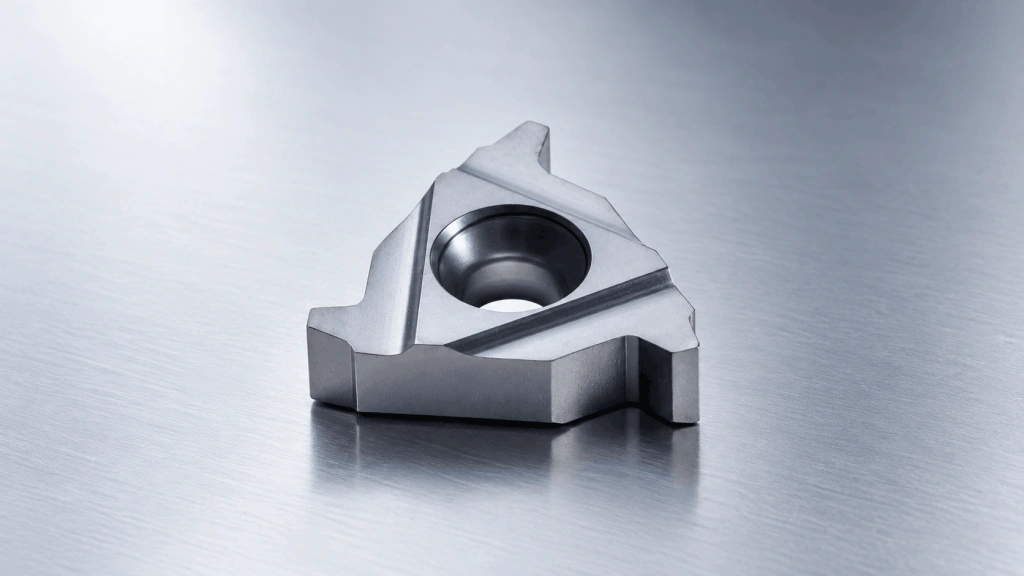
Знание типа резьбы напрямую определяет выбор инструмента. Для нарезания метрической внутренней резьбы в серийном производстве оптимален метчик или резьбовая фреза на ЧПУ — в зависимости от диаметра и материала заготовки. Трапецеидальную и упорную резьбу крупных диаметров нарезают резцом на токарно-винторезном станке или резьбовой фрезой. Трубную коническую резьбу нарезают специальными метчиками и плашками с конической заточкой. В каталоге ПРОМГРУПП представлены метчики и державки для резьбонарезания, которые можно подобрать под конкретный тип резьбы и условия обработки.
При выборе метода нарезания ключевые факторы — объём производства, материал заготовки, требуемая точность и наличие оборудования. Накатывание эффективно в массовом производстве из пластичных сталей; резьбофрезерование на ЧПУ — при сложных профилях и крупных диаметрах; шлифование — только для прецизионных деталей, где другие методы не обеспечивают нужного поля допуска.


