Интернет-магазин ПРОМГРУПП
  • Вконтакте
  • Telegram
Сравнение0 Отложенные 0 Корзина0 пуста 0
ВойтиМой кабинет
+7 495 748 88 80
+7 495 748 88 80
Заказать звонок
Каталог
  • Пластины твердосплавные
    • Пластины для сверл
    • Пластины токарные
      • Пластины для отрезки и обработки канавок
      • Пластины для точения
      • Пластины резьбовые
    • Пластины фрезерные
  • Пластины PCBN/PCD
    • Пластины токарные PCBN/PCD
    • Пластины фрезерные PCBN/PCD
  • Фрезы твердосплавные
    • Фрезы концевые твердосплавные
    • Фрезы радиусные твердосплавные
    • Фрезы с алмазными вставками
    • Фрезы сферические твердосплавные
    • Фрезы твердосплавные с фаской
    • Фрезы фасочные твердосплавные
    • Фрезы черновые твердосплавные
  • Фрезы со сменными пластинами
    • Высокоскоростные фрезы
    • Дисковые фрезы
    • Насадные и концевые фрезы
    • Фасочные фрезы
  • Сверла по металлу
    • Корпусные сверла
      • Сменные головки для сверл
      • Сверла со сменными головками
      • Сверла со сменными пластинами
    • Сверла твердосплавные
  • Шлифовка и чистовая обработка
    • Борфрезы
    • Развертки
  • Микрорасточка
    • Державки минирезцов
    • Минирезцы
  • Стержни твердосплавные
    • Стержни твердосплавные
  • Державки токарные
    • Державки для внутреннего точения
    • Державки для наружного точения
    • Державки отрезные и канавочные
      • Державки для внутренней канавки
      • Державки для наружной отрезки/канавки
      • Державки для торцевой канавки
    • Державки резьбовые
      • Державки для внутренней резьбы
      • Державки для наружной резьбы
  • Метчики
    • Метчики
  • Оснастка для фрезерных и токарных станков
    • Модульная быстросменная система
    • Патроны, оправки для станков
    • Принадлежности для станочной оснастки
    • Расточные системы
    • Цанги
Акции
Бренды
Скачать каталоги
О компании
  • Вакансии
  • Лицензии
  • Политика
  • Статьи
Новости
Как купить
Контакты
Ещё
    Интернет-магазин ПРОМГРУПП
    Каталог
    • Пластины твердосплавные
      • Пластины для сверл
      • Пластины токарные
        • Пластины для отрезки и обработки канавок
        • Пластины для точения
        • Пластины резьбовые
      • Пластины фрезерные
    • Пластины PCBN/PCD
      • Пластины токарные PCBN/PCD
      • Пластины фрезерные PCBN/PCD
    • Фрезы твердосплавные
      • Фрезы концевые твердосплавные
      • Фрезы радиусные твердосплавные
      • Фрезы с алмазными вставками
      • Фрезы сферические твердосплавные
      • Фрезы твердосплавные с фаской
      • Фрезы фасочные твердосплавные
      • Фрезы черновые твердосплавные
    • Фрезы со сменными пластинами
      • Высокоскоростные фрезы
      • Дисковые фрезы
      • Насадные и концевые фрезы
      • Фасочные фрезы
    • Сверла по металлу
      • Корпусные сверла
        • Сменные головки для сверл
        • Сверла со сменными головками
        • Сверла со сменными пластинами
      • Сверла твердосплавные
    • Шлифовка и чистовая обработка
      • Борфрезы
      • Развертки
    • Микрорасточка
      • Державки минирезцов
      • Минирезцы
    • Стержни твердосплавные
      • Стержни твердосплавные
    • Державки токарные
      • Державки для внутреннего точения
      • Державки для наружного точения
      • Державки отрезные и канавочные
        • Державки для внутренней канавки
        • Державки для наружной отрезки/канавки
        • Державки для торцевой канавки
      • Державки резьбовые
        • Державки для внутренней резьбы
        • Державки для наружной резьбы
    • Метчики
      • Метчики
    • Оснастка для фрезерных и токарных станков
      • Модульная быстросменная система
      • Патроны, оправки для станков
      • Принадлежности для станочной оснастки
      • Расточные системы
      • Цанги
    Акции
    Бренды
    Скачать каталоги
    О компании
    • Вакансии
    • Лицензии
    • Политика
    • Статьи
    Новости
    Как купить
    Контакты
    Ещё
      Сравнение0 Отложенные 0 Корзина0 0
      Интернет-магазин ПРОМГРУПП
      Сравнение0 Отложенные 0 Корзина0 0
      Телефоны
      +7 495 748 88 80
      Заказать звонок
      • Личный кабинет
      • Главная
      • Каталог
        • Назад
        • Каталог
        • Пластины твердосплавные
          • Назад
          • Пластины твердосплавные
          • Пластины для сверл
          • Пластины токарные
          • Пластины фрезерные
        • Пластины PCBN/PCD
          • Назад
          • Пластины PCBN/PCD
          • Пластины токарные PCBN/PCD
          • Пластины фрезерные PCBN/PCD
        • Фрезы твердосплавные
          • Назад
          • Фрезы твердосплавные
          • Фрезы концевые твердосплавные
          • Фрезы радиусные твердосплавные
          • Фрезы с алмазными вставками
          • Фрезы сферические твердосплавные
          • Фрезы твердосплавные с фаской
          • Фрезы фасочные твердосплавные
          • Фрезы черновые твердосплавные
        • Фрезы со сменными пластинами
          • Назад
          • Фрезы со сменными пластинами
          • Высокоскоростные фрезы
          • Дисковые фрезы
          • Насадные и концевые фрезы
          • Фасочные фрезы
        • Сверла по металлу
          • Назад
          • Сверла по металлу
          • Корпусные сверла
          • Сверла твердосплавные
        • Шлифовка и чистовая обработка
          • Назад
          • Шлифовка и чистовая обработка
          • Борфрезы
          • Развертки
        • Микрорасточка
          • Назад
          • Микрорасточка
          • Державки минирезцов
          • Минирезцы
        • Стержни твердосплавные
          • Назад
          • Стержни твердосплавные
          • Стержни твердосплавные
        • Державки токарные
          • Назад
          • Державки токарные
          • Державки для внутреннего точения
          • Державки для наружного точения
          • Державки отрезные и канавочные
          • Державки резьбовые
        • Метчики
          • Назад
          • Метчики
          • Метчики
        • Оснастка для фрезерных и токарных станков
          • Назад
          • Оснастка для фрезерных и токарных станков
          • Модульная быстросменная система
          • Патроны, оправки для станков
          • Принадлежности для станочной оснастки
          • Расточные системы
          • Цанги
      • Акции
      • Бренды
      • Скачать каталоги
      • О компании
        • Назад
        • О компании
        • Вакансии
        • Лицензии
        • Политика
        • Статьи
          • Назад
          • Статьи
          • Концевые фрезы по металлу: виды и назначение
          • Как пользоваться пастой ГОИ для полировки металла: от подготовки до блеска
          • Зернистость наждачной бумаги: как подобрать абразив для обработки металла
          • Виды резьбы по металлу: классификация, профили и способы нарезания
          • Выбор инструмента для обработки титана: чем и как сверлить титан
          • Как отличить сверла по металлу, дереву и бетону?
          • Точность сверления металла: от чего зависит и как выбрать сверло
          • Какие фрезы лучше для обработки нержавеющей стали
          • Типы фрез со сменными пластинами: классификация, применение, подбор
          • Что такое положительная и отрицательная геометрия пластины и как она влияет на обработку
          • Как выбрать инструмент для обработки алюминия: полное руководство
          • Твердосплавные или быстрорежущие сверла – что лучше?
          • Виды и методы фрезерования
          • Как выбрать твердосплавные пластины: маркировка и назначение
          • Фасочная фреза по металлу: виды, выбор и применение
          • Износ твердосплавного инструмента: причины и способы продления ресурса
          • Как выбрать твердосплавные фрезы для ЧПУ по металлу
          • Резьбовые пластины: виды и маркировка
          • Как выбрать корпусное сверло со сменными пластинами?
          • Обзор твердосплавных инструментов GESAC: виды, характеристики и применение
          • Как выбрать твердосплавное сверло по металлу
          • Как выбрать фрезерную пластину: полное руководство
          • Сверла со сменными пластинами: как выбрать и где применяются
          • Как подобрать пластины для токарных резцов: полное руководство по подбору
          • Как выбрать фрезу по металлу: виды и назначения
      • Новости
        • Назад
        • Новости
        • Новинки! Метчики, микроинструменты для расточки и другие продукты
        • Модернизированные высокопроизводительные пластины для сверления неглубоких отверстий с увеличенным сроком службы и более широкими условиями эксплуатации
        • ⁠8D сверло GUMD и новый сплав GPD7115A
        • Высокоточные и стабильные расточные фрезы с направляющими PCD GESAC
        • Введение в решение для поворотных кулаков из алюминиевого сплава для транспортных средств на новых источниках энергии
        • Технологическое обновление GESAC: стружколомы P-, сплавы GPT62 и серия позитивных пластин U
        • НОВЫЕ КАТАЛОГИ GESAC 2025-2026
        • Итоги выставки Металлообработка 2024
        • Металлообработка 2024
        • Четырехкромочная пластина для фрезерования с высокой подачей LNMX
        • Корпус для обработки профиля штамповочной головки автомобильной дверной панели - инструмент со сферической головкой серии QTDV-S
        • Инструмент для эффективного фрезерования плоскостей MFF190+LNEX и MFB388/MFC345+LNGX
        • G-PAK2023 - Серия "Silver Bird"
        • G-PAK 2023
        • Пластины PCBN серии YZ
        • Новые стружколомы SMM/SML для обработки жаропрочных сплавов и нержавеющей стали
        • ООО "ПРОМИНСТРУМЕНТ" получили награду от производителя за развитие бренда GESAC на территории России.
        • Итоги выставки ТЕХНОФОРУМ-2023
        • ТЕХНОФОРУМ-2023
        • Марка сплавов для обработки титановых сплавов GSM7130 и GSR7115
        • Новый сплав из металлокерамики GP92TM и стружколом SPL
        • Новый способ обработки вала электрического приводного двигателя
        • GESAC BuzzEdge: ультразвуковая обработка как системная инженерная задача
        • Решения GESAC для обработки ступичных узлов автомобилей
        • GESAC обновляет линейку: новые сплавы и геометрии
        • Новое поколение токарных пластин GESAC для обработки стали PR
        • Решение от GESAC: Обработка гибких колёс для гармонических редукторов – преодоление вызовов при изготовлении высокоточных зубчатых передач для робототехники
        • Новинка | Новая серия PL компании GESAC для чистового и получистового точения стали: надёжное стружкодробление и безупречное качество поверхности
        • Новинка от GESAC: прецизионный инструмент для торцевого фрезерования с прямым углом ADGT+MET190
        • Инновационное решение GESAC для безстружкового нарезания резьбы в литом алюминии: прочная резьба и стабильность в производстве потребительской электроники
        • Решения GESAC для обработки корпусов часов из титанового сплава
        • Новые режущие инструменты GESAC решают проблемы при обработке моторизованных шпинделей, повышая точность и эффективность
        • Решение GESAC: Высокоточный инструмент для эффективной обработки алюминиевых корпусов трансмиссий
        • Обработка канавок из закаленной стали пластинами PCBN серии GB
        • Жидкостное охлаждение для ИИ: как GESAC выстраивает полный цикл производства компонентов
        • Новинки GESAC: расширение линейки метчиков и новые серии T138 / ET138 для обработки сталей
        • GESAC на «Металлообработке 2026»: подводим итоги!
        • Технический семинар Gesac в Индонезии
        • Приглашаем на выставку «Металлообработка-2026»!
        • Новое признание: высокоэффективные фрезы GESAC для обработки титановых сплавов — удостоены награды «10 лучших качественных продуктов 2025 года»
        • Инструменты для отрезки и обработки канавок серии GT
        • Серия концевых фрез для общей обработки стали UP300
        • Токарные пластины со стружколомом WMV (Wiper)
        • ⁠Машиностроение. Металлообработка. Сварка. 2019 Казань
        • Концевые фрезы серии SS600 для обработки нержавеющей стали
        • Токарные пластины | Сплав с покрытием GP31TM
        • GESAC начал борьбу с производством и распространением поддельной продукции!
        • G.PAK2021 Новая продукция
        • ⁠⁠⁠G.PAK2021 Новая продукция
        • Железнодорожная отрасль | Эффективная обработка колесной пары серией RCMX
        • Токарные пластины ⁠из сверхпрочных сплавов
        • Металлообработка 2021 ⁠Москва
        • ⁠Премия "Золотое остриё". 2021 Пекин
        • Металлообработка. Металлургия. Сварка. 2020 Набережные Челны
        • Токарный пластина из суперсплава GST7100
        • ⁠G.PAK 19 Xiamen
        • Промышленный салон. Металлообработка. 2019 Самара
        • Hannover 2019 EMO
        • Металлообработка 2019 Москва
        • ⁠Машиностроение. Металлообработка. 2019 Набережные Челны
        • ⁠G.PAK 18 Xiamen
        • Металлообработка 2018 Москва
        • Машиностроение. Металлообработка. Сварка. 2017 Казань
        • ⁠G.PAK 17 Xiamen
        • Металлообработка. Москва 2017
        • GUMD сверло со сменной головкой
        • Сплав GPM7120 для фрезерования стали
        • Высокоточные фрезы для профильной обработки пресс-форм
        • Первые итоги выставки радуют и участников, и посетителей
        • Фреза серии MKF115 и пластины серии LNMX ⁠с четырьмя режущими кромками, предназначенные для работы на высоких подачах
        • МЕТАЛЛООБРАБОТКА-2023
        • Новая геометрия стружколомов для обработки жаропрочных сплавов и нержавеющей стали – SMM/SML
        • Эффективное технологическое решение для планетарного редуктора - Коробка передач и планетарная рама
        • CIMT 2023
        • Применение в производстве подшипников для ветряных электростанций
        • Новые продукты GESAC 2022
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • Высокоскоростная обработка алюминиевых сплавов концевыми фрезами
        • Эффективное применение пластин CBN серии YP для обработки ступиц
        • Токарные пластины ⁠из сверхпрочных сплавов GST7115 GST7120 GST7130
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • ⁠Новый сверхтвердый режущий инструмент | Концевая фреза и токарная пластина PCD
        • ⁠Новый сплав GPT6100
        • QTD-S-T Высокоточный быстрорежущий инструмент для фрезерования со сменной пластиной
        • Автомобильная промышленность | Решение по обработки шестерен коробки передач
        • Фрезы серии SHM200 с микродиаметром для глубокого фрезерования
      • Как купить
      • Контакты
      • Корзина0
      • Отложенные0
      • Сравнение товаров0
      • +7 495 748 88 80
      Контактная информация
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      sales@promgrupp.ru
      • Вконтакте
      • Telegram
      Главная
      -
      Статьи
      -Зернистость наждачной бумаги: как подобрать абразив для обработки металла

      Зернистость наждачной бумаги: как подобрать абразив для обработки металла

      Поделиться

      Назад к списку
      Поделиться

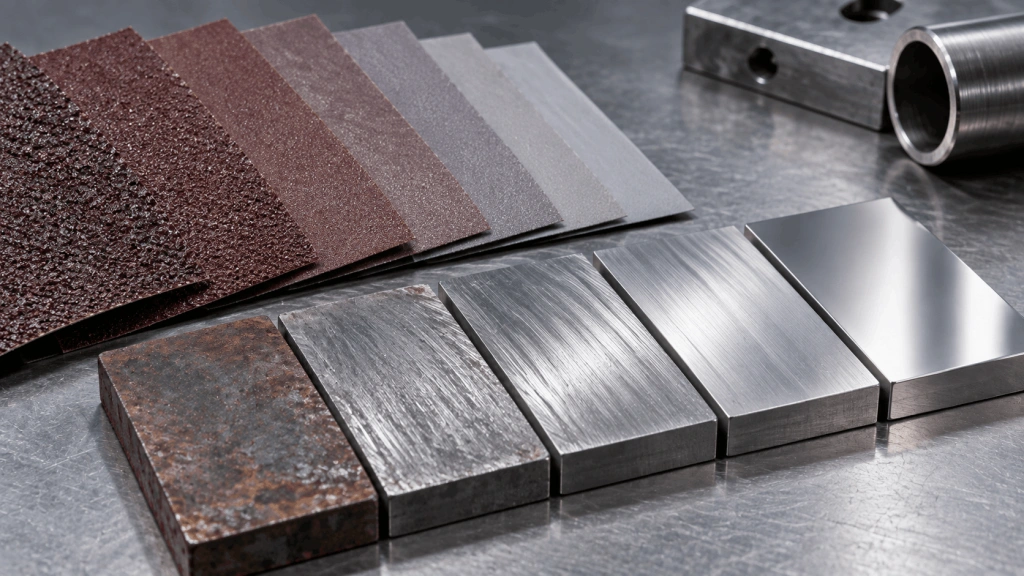
      Зернистость наждачной бумаги для обработки металла
      23 сентября 2026

      Содержание:

      1. Как читать маркировку: системы FEPA, ГОСТ и старый ГОСТ
      2. Типы абразивного зерна для металла
      3. Основа шлифовальной шкурки: что важно для металла
      4. Выбор зернистости по типу металла
      5. Последовательность зернистостей при многоэтапной обработке металла
      6. Перегрев металла и как его избежать
      7. Форматы абразива для металла: листы, ленты, лепестковые круги
      8. Как выбрать абразив под конкретную задачу
      9. Что учитывать при выборе шлифовальной шкурки для металла

      Зернистость наждачной бумаги — ключевой параметр, определяющий интенсивность съёма материала, достижимую шероховатость поверхности и пригодность абразива для конкретного этапа обработки. При работе с металлом этот выбор особенно критичен: слишком крупное абразивное зерно оставляет глубокие риски, которые затем сложно вывести на следующих этапах, а слишком мелкое — не справляется с черновым снятием окалины или ржавчины и быстро засаливается. Правильный подбор шлифовальной шкурки требует понимания системы маркировки, типа абразивного зерна и специфики обрабатываемого металла.

      Как читать маркировку: системы FEPA, ГОСТ и старый ГОСТ

      Современная маркировка шлифовальной шкурки в России строится на двух стандартах. Международная система FEPA / ISO 6344 обозначает зернистость буквой P с числом: чем больше число, тем мельче зерно. Российский стандарт ГОСТ Р 52381-2005 гармонизирован с FEPA и использует ту же шкалу P. Старая советская система, которую до сих пор можно встретить на складских остатках, обозначала зернистость иначе: крупные зерна — числом, соответствующим размеру зерна в десятках микрометров (например, «40» означало зерно ~400 мкм), а мелкие — буквой М с числом в микрометрах.

      Американский стандарт CAMI и обозначение mesh (ASTM) встречаются на импортных абразивах. Числа CAMI близки к FEPA, но не идентичны, особенно в диапазоне выше P220. При выборе абразива для промышленного применения ориентируйтесь на P-номер по FEPA — он указан на большинстве современных упаковок.

      FEPA (P-номер)

      Размер зерна, мкм

      Старый ГОСТ

      Этап обработки металла

      P24

      ~764

      20

      Грубая обдирка, снятие окалины

      P36

      ~522

      16

      Снятие ржавчины, сварных швов

      P60

      ~269

      10

      Черновое шлифование

      P80

      ~201

      8

      Черновое выравнивание поверхности

      P120

      ~125

      5

      Промежуточная шлифовка

      P180

      ~82

      М63

      Подготовка под покрытие

      P240

      ~58

      М50

      Чистовое шлифование

      P400

      ~35

      М28

      Чистовая обработка, мокрое шлифование

      P800

      ~22

      М20

      Тонкое шлифование, начало полировки

      P1500

      ~12

      М10

      Полировка металла

      P2500

      ~8

      М7

      Зеркальный блеск, прецизионные детали


      Типы абразивного зерна для металла

      Электрокорунд (оксид алюминия, марки 13А, 14А, 15А) — наиболее распространённый абразив для обработки чёрных металлов. Он хорошо держит давление, не скалывается при ударных нагрузках и эффективен в диапазоне P60–P360. Белый электрокорунд (25А) отличается более высокой чистотой и применяется там, где важна стабильность зерна и минимальное тепловыделение.

      Карбид кремния — зелёный (63С, 64С) и чёрный (51С, 53С, 54С) — тверже электрокорунда, но более хрупкий. Он хорошо работает при чистовой обработке металла, шлифовке нержавеющей стали, цветных металлов и твёрдых сплавов. Карбид кремния доступен в мелких зернах вплоть до P2500, что делает его основным выбором для финишных операций и мокрого шлифования.

      Для полирования прецизионных деталей из труднообрабатываемых сталей применяют абразивы на основе эльбора, а для хонингования твёрдых сплавов и чугуна — алмазные абразивы. Эти материалы относятся к специализированным инструментам и в формате шлифовальной шкурки встречаются реже, чем в виде хонинговальных брусков или шлифовальных кругов.
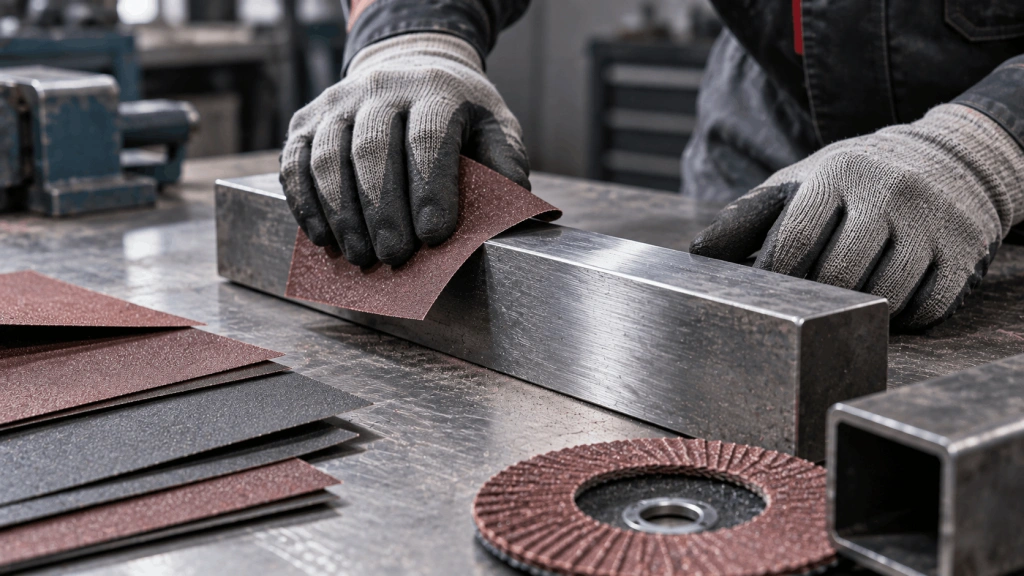
      Шлифовка металлической детали абразивом разной зернистости

      Основа шлифовальной шкурки: что важно для металла

      Для обработки металла предпочтительна тканевая основа — она прочнее бумажной, выдерживает натяжение при работе на ленточных шлифмашинах и не рвётся при контакте с острыми кромками заготовки. Классы тканевой основы обозначаются буквами J (лёгкая, гибкая), X (средняя, универсальная), W и Y (тяжёлая, для высоких нагрузок). Для ручной обработки и финишных операций допустима плотная бумажная основа (200–270 г/м²).

      Водостойкая наждачная бумага на латексной или полиэстеровой основе предназначена для мокрого шлифования. При работе с водой или СОЖ абразив охлаждается, поры зерна дольше не засаливаются, а шероховатость поверхности получается более равномерной. Водостойкая основа обязательна при финишной обработке металла в диапазоне P400 и выше.

      Выбор зернистости по типу металла

      Разные металлы требуют разного подхода не только по диапазону P-номеров, но и по типу абразивного зерна и основы.

      Металл

      Рекомендуемый абразив

      Диапазон P

      Тип основы

      Конструкционная сталь

      Электрокорунд (14А, 15А)

      P60–P400

      Тканевая X или Y

      Нержавеющая сталь

      Карбид кремния или белый электрокорунд

      P120–P600

      Водостойкая тканевая

      Чугун

      Карбид кремния чёрный (53С)

      P60–P320

      Тканевая X

      Алюминий и сплавы

      Электрокорунд с антизасаливающим покрытием

      P80–P320

      Бумажная плотная (220–270 г/м²)

      Медь, бронза

      Карбид кремния или электрокорунд

      P100–P400

      Тканевая J или X

      Латунь

      Белый или циркониевый электрокорунд

      P120–P400

      Водостойкая


      При обработке алюминия и мягких цветных металлов поры абразивного зерна быстро забиваются частицами металла — это явление называют засаливанием. Для борьбы с ним применяют шкурки с антизасаливающим покрытием на основе стеарата цинка или кальция (stearate). Такое покрытие снижает адгезию металла к зерну и продлевает ресурс абразива. Подробнее о подборе режущего инструмента для алюминия есть информация в статье Как выбрать инструмент для обработки алюминия.

      Последовательность зернистостей при многоэтапной обработке металла

      Одна из наиболее распространённых ошибок при шлифовке — попытка перейти от крупного зерна сразу к мелкому, пропустив промежуточные этапы. Каждый шаг убирает риски от предыдущего: если перейти с P60 сразу на P240, мелкое зерно не сможет эффективно сгладить глубокие царапины, оставленные крупным, и обработка займёт значительно больше времени при худшем результате.

      Типовая последовательность зернистостей для металла выглядит следующим образом. Черновой этап начинается с P40–P60 при наличии ржавчины, окалины или сварных швов. Затем переходят на P80–P120 для выравнивания поверхности. Промежуточная шлифовка выполняется зерном P180–P240. Чистовая обработка металла — P320–P400. Если требуется полировка или зеркальный блеск, добавляют этапы P600, P800, P1200 и выше, как правило, с применением мокрого шлифования.

      Шаг между соседними этапами не должен превышать удвоения P-номера. Например, после P120 следующим шагом берут P180 или P240, но не P400.

      Перегрев металла и как его избежать

      При шлифовке металла сухим методом с крупным зерном и высоким давлением в зоне контакта быстро накапливается тепло. Перегрев металла приводит к изменению структуры поверхностного слоя, появлению цветов побежалости на нержавеющей стали, деформации тонкостенных деталей и снижению твёрдости закалённых поверхностей. Для предотвращения перегрева используют несколько подходов: снижают давление на абразив, применяют мокрое шлифование с водой или СОЖ, выбирают более мелкое зерно с меньшей агрессивностью съёма, а также делают паузы при ручной обработке.

      Мокрое шлифование особенно актуально для нержавеющей стали и цветных металлов в диапазоне P400 и выше. Жидкость одновременно охлаждает зону резания, вымывает частицы металла из пор абразива и улучшает чистоту поверхности.
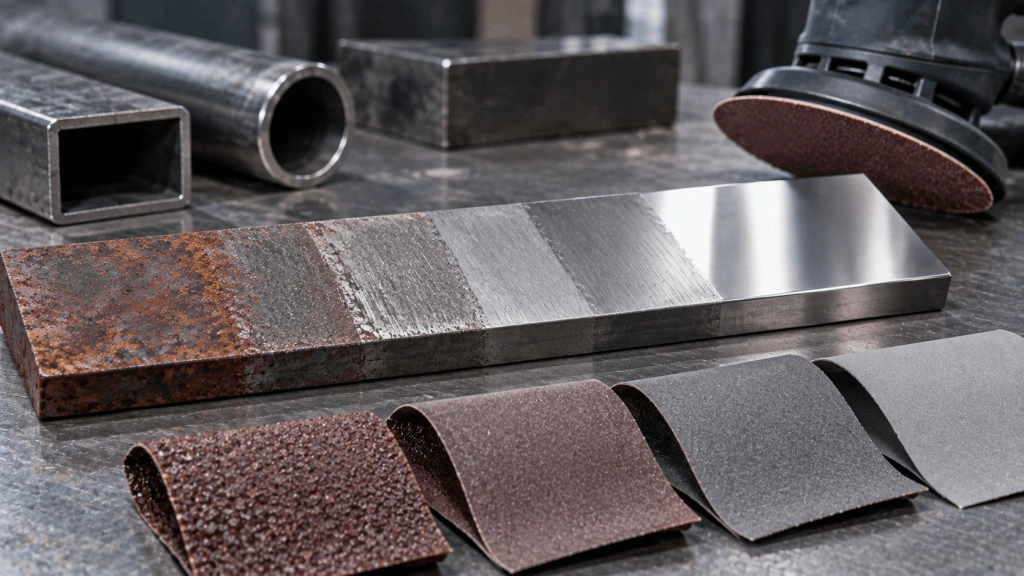
      Выбор зернистости абразива для шлифовки металла

      Форматы абразива для металла: листы, ленты, лепестковые круги

      Шлифовальная шкурка выпускается в нескольких форматах, и выбор формата зависит от типа оборудования и характера обработки. Листы и рулоны используются при ручной обработке и на орбитальных шлифмашинах. Ленты предназначены для ленточных шлифмашин — они работают при высоких скоростях и требуют тканевой основы класса X или выше. Лепестковый круг — один из наиболее универсальных форматов для УШМ: он сочетает гибкость с хорошим съёмом материала, подходит для обработки сварных швов, скруглений и неровных поверхностей. Фибровые диски применяются при агрессивном черновом шлифовании на угловых шлифмашинах.

      Как выбрать абразив под конкретную задачу

      При выборе абразива и инструмента для шлифовки и чистовой обработки металла последовательно определяют: тип металла и его твёрдость, этап обработки (черновой, промежуточный, чистовой, полировка), требуемую шероховатость поверхности, тип оборудования и условия обработки (сухое или мокрое шлифование). Исходя из этих параметров выбирают тип абразивного зерна, P-номер и тип основы.

      Для промышленных задач, где требуется стабильное качество поверхности и предсказуемый ресурс абразива, имеет смысл использовать шкурки от проверенных производителей с чёткой маркировкой по ГОСТ Р 52381-2005 или FEPA. Это позволяет воспроизводить результат от партии к партии и корректно выстраивать технологический процесс.

      Что учитывать при выборе шлифовальной шкурки для металла

      Выбор зернистости наждачной бумаги для металла — это не вопрос предпочтений, а технологическое решение, которое влияет на производительность, качество поверхности и ресурс абразива. Определите этап обработки и тип металла, выберите соответствующий P-номер и тип зерна, убедитесь, что основа подходит для условий работы — сухих или с применением СОЖ. Соблюдайте последовательность зернистостей и не пропускайте промежуточные шаги. Эти принципы одинаково применимы как при ручной обработке, так и при использовании ленточных шлифмашин, УШМ с лепестковыми кругами или орбитальных шлифмашин в условиях серийного производства.
      Часто задаваемые вопросы

      Нулёвка для металла — это какое зерно?

      +
      «Нулёвка» — народное название мелкозернистой шкурки. В современной системе FEPA это диапазон P180–P240. Исторически в советской маркировке «нулёвка» соответствовала зернистости «0» (около М63–М50). Для металла нулёвку используют на промежуточном этапе перед чистовой обработкой или нанесением покрытия.

      Чем отличается электрокорунд от карбида кремния при шлифовке металла?

      +
      Электрокорунд прочнее и лучше выдерживает ударные нагрузки — он предпочтителен для черновой и промежуточной обработки стали. Карбид кремния тверже, но хрупче: он эффективен при чистовой обработке, работе с нержавеющей сталью, цветными металлами и твёрдыми сплавами, особенно в мелких зернах.

      Когда нужна водостойкая наждачная бумага для металла?

      +
      Водостойкая шкурка необходима при мокром шлифовании — начиная с P400 и выше. Вода или СОЖ охлаждают зону обработки, предотвращают засаливание абразива и улучшают чистоту поверхности. Обычная бумажная основа при намокании расслаивается и быстро разрушается.

      Какую наждачку выбрать для снятия ржавчины с металла?

      +
      Для снятия ржавчины и окалины используют крупное зерно P24–P60 на тканевой основе. Электрокорунд марок 14А–15А хорошо справляется с этой задачей. После удаления ржавчины поверхность выравнивают шкуркой P80–P120, затем переходят к более мелким зернам в зависимости от требуемого результата.

      Чем шлифовать нержавеющую сталь?

      +
      Нержавеющая сталь склонна к наклёпу и перегреву. Для её обработки рекомендуется карбид кремния или белый электрокорунд, водостойкая тканевая основа, мокрое шлифование начиная с P240. Давление на абразив должно быть умеренным, чтобы избежать перегрева поверхностного слоя и появления цветов побежалости.

      Почему нельзя пропускать шаги при переходе между зернистостями?

      +
      Каждый этап шлифовки убирает риски от предыдущего. Если перейти с P60 сразу на P320, мелкое зерно не сможет эффективно сгладить глубокие царапины — обработка займёт в несколько раз больше времени при худшем качестве поверхности. Рекомендуемый шаг — не более удвоения P-номера между соседними этапами.

      Получить консультацию от специалиста по подбору металлорежущего инструмента

      captcha

      Другие статьи

      Виды резьбы по металлу: классификация, профили и способы нарезания
      23 сентября 2026
      Виды резьбы по металлу: классификация, профили и способы нарезания
      Выбор инструмента для обработки титана: чем и как сверлить титан
      19 августа 2026
      Выбор инструмента для обработки титана: чем и как сверлить титан
      Как отличить сверла по металлу, дереву и бетону?
      18 августа 2026
      Как отличить сверла по металлу, дереву и бетону?

      Компания
      О компании
      Новости
      Акции
      Бренды
      Скачать каталоги
      Статьи
      Каталог
      Пластины твердосплавные
      Пластины PCBN/PCD
      Фрезы твердосплавные
      Фрезы со сменными пластинами
      Сверла по металлу
      Шлифовка и чистовая обработка
      Микрорасточка
      Стержни твердосплавные
      Информация
      Помощь
      Условия оплаты
      Условия доставки
      Гарантия на товар
      Лицензии и сертификаты
      Как купить
      Будьте всегда в курсе!
      Узнавайте о скидках и акциях первым
      Оставайтесь на связи
      • Вконтакте
      • Telegram
      Наши контакты
      +7 495 748 88 80
      +7 495 748 88 80
      sales@promgrupp.ru
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      График работы:
      Понедельник - Пятница
      9:00 - 18:00
      ООО «ПРОМГРУПП»
      ИНН 7734445479
      ОГРН 1217700395791
      2026 © ПРОМГРУПП - интернет-магазин
      Политика конфиденциальности
      Карта сайта | Карта каталога сайта