Как пользоваться микрометром: точные замеры металлических деталей по шагам

Содержание:
- Устройство микрометра и принцип работы
- Виды микрометров и их назначение
- Подготовка и калибровка перед измерением
- Пошаговая инструкция по измерению
- Как считывать показания микрометра
- Сравнение микрометра и штангенциркуля
- Типичные ошибки при работе с микрометром
- Уход и хранение микрометра
- Как выбрать микрометр для производственного контроля
Микрометр обеспечивает точность, недостижимую для штангенциркуля: стандартный механический прибор позволяет измерять наружные размеры с ценой деления 0,01 мм, а цифровые модели – до 0,001 мм. Именно поэтому микрометр применяется там, где допуск жёсткий: контроль диаметра вала под подшипник, проверка толщины листового проката, измерение диаметра проволоки или калибровка инструмента. Чтобы прибор давал достоверный результат, важно понимать его устройство, правильно выполнять нулевую установку и соблюдать методику измерения – именно это разобрано ниже по шагам.
Устройство микрометра и принцип работы
Основу прибора составляет жёсткая С-образная скоба, на которой закреплены все рабочие элементы. С одной стороны скобы находится неподвижная пятка – одна из двух измерительных поверхностей. С другой стороны в скобу ввинчена гайка с точной резьбой, в которой перемещается микрометрический винт (шпиндель) – подвижная измерительная поверхность. Шаг резьбы шпинделя составляет 0,5 мм: один полный оборот барабана перемещает шпиндель ровно на 0,5 мм.

На шпинделе закреплён барабан – вращающаяся втулка с круговой шкалой барабана, разделённой на 50 равных делений. Каждое деление соответствует 0,5 мм ÷ 50 = 0,01 мм линейного перемещения. Под барабаном расположен стебель – неподвижная трубка с горизонтальной шкалой стебля: нижний ряд штрихов отмечает целые миллиметры, верхний – половины миллиметра (0,5 мм). На конце барабана установлена трещотка (или фрикционный ограничитель) – механизм, который проскальзывает при достижении стандартного измерительного усилия и не позволяет зажать деталь сильнее, чем нужно. Рядом со стеблем находится стопорный винт (фиксатор), блокирующий шпиндель для сохранения показания.
Скоба большинства микрометров снабжена теплоизоляционными накладками – пластиковыми или деревянными вставками по бокам. Держать прибор следует именно за них: тепло рук передаётся металлу скобы и вызывает тепловое расширение, что искажает результат.
Виды микрометров и их назначение
Конструкция прибора определяет, какие именно размеры он способен измерить. Ниже приведены основные типы, применяемые в металлообработке.
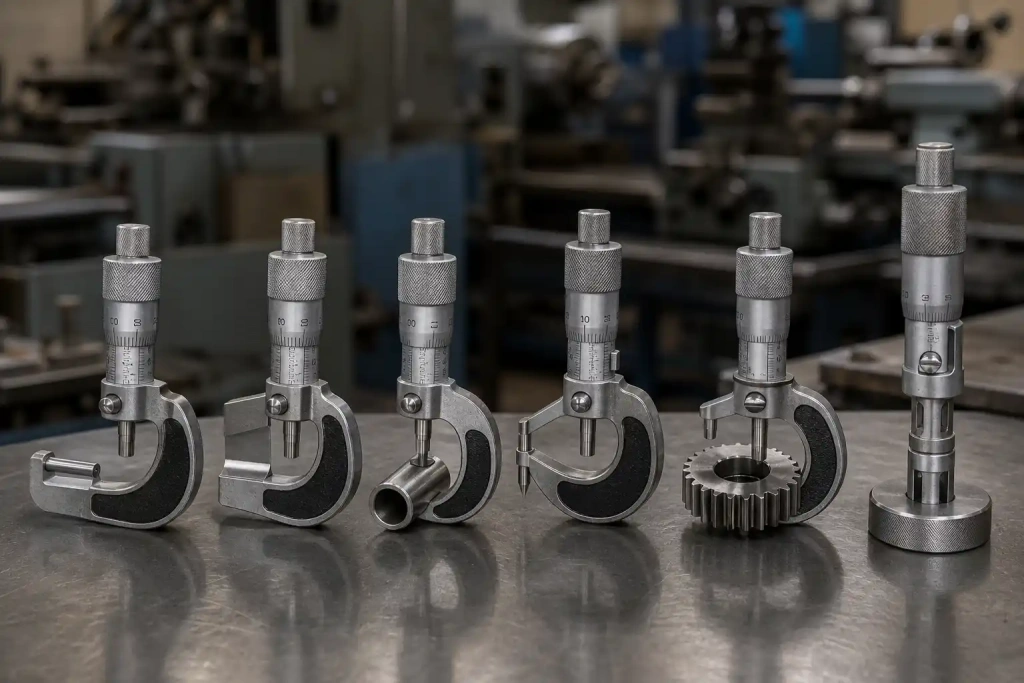
|
Тип микрометра |
Обозначение по ГОСТ |
Назначение |
Типичные задачи |
|
Гладкий |
МК (ГОСТ 6507-90) |
Контроль наружных размеров |
Диаметр вала, толщина пластины, диаметр проволоки |
|
Листовой |
МЛ |
Толщина листового металла и лент |
Листовой прокат, фольга, прокладки |
|
Трубный |
МТ |
Толщина стенок труб |
Контроль трубного проката, гидравлических трубок |
|
Резьбовой |
МВМ |
Средний диаметр наружной резьбы |
Проверка резьбовых валов, болтов, шпилек |
|
Зубомерный |
МЗ |
Длина общей нормали зубчатых колёс |
Контроль зубчатых передач |
|
Нутромер микрометрический |
НМ |
Внутренние диаметры |
Расточенные отверстия, гильзы, втулки |
|
Цифровой (электронный) |
– |
Наружные размеры с цифровым отсчётом |
Серийный контроль, точность до 0,001 мм, вывод данных |
Для большинства задач в механическом цехе используется гладкий микрометр МК. Диапазон измерений одного прибора составляет 25 мм: 0–25 мм, 25–50 мм, 50–75 мм и так далее. Для диапазонов от 25 мм и выше нулевая установка выполняется не смыканием пятки и шпинделя, а с помощью установочной меры (эталонного вкладыша), входящей в комплект.
Подготовка и калибровка перед измерением
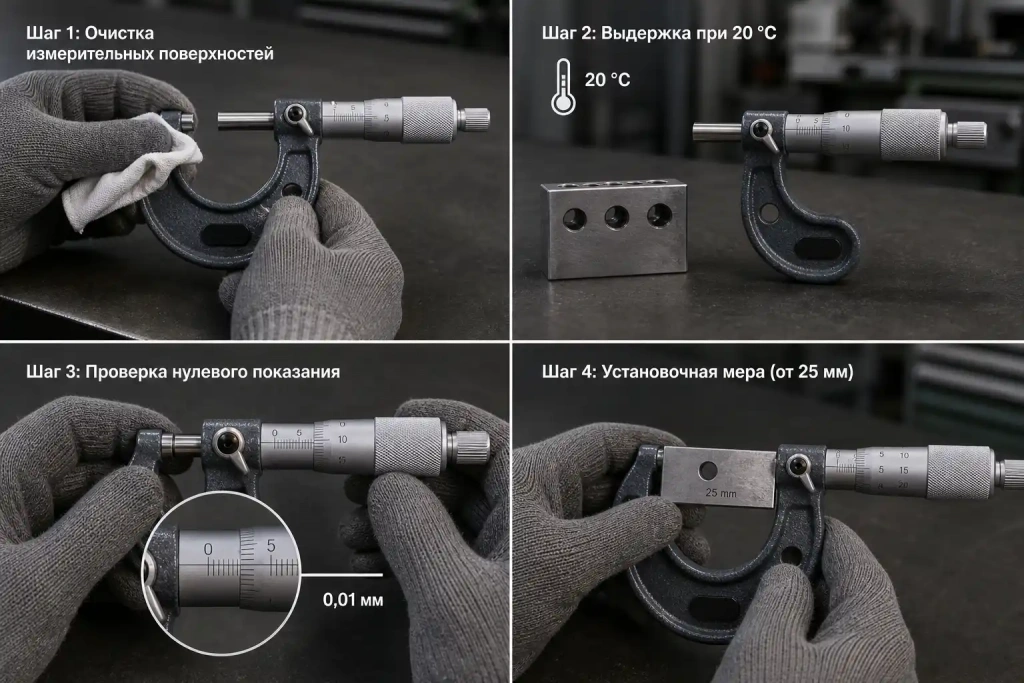
Калибровка перед измерением – обязательный шаг, который часто пропускают, получая систематическую погрешность на всей партии деталей.
-
Очистите измерительные поверхности. Протрите пятку и торец шпинделя мягкой безворсовой тканью. Можно зажать между ними чистый лист бумаги и медленно вытянуть его – это удалит остатки масла и мелкие частицы.
-
Выдержите прибор и деталь при температуре 20 °C. ГОСТ 6507-90 устанавливает нормальную температуру измерений 20 °C. Разница температур детали и прибора в 10 °C даёт погрешность порядка 10–15 мкм на 100 мм стальной детали из-за теплового расширения металла. Перед измерением дайте детали и прибору полежать рядом не менее 15–20 минут.
-
Проверьте нулевое показание. Для диапазона 0–25 мм: медленно сведите пятку и шпиндель с помощью трещотки до характерного щелчка. Нулевой штрих барабана должен совпасть с горизонтальной линией стебля, а нулевой штрих стебля – быть виден у края барабана. Если совпадения нет, выполните нулевую установку: зафиксируйте шпиндель стопором, ослабьте барабан специальным ключом из комплекта и совместите нули.
-
Для диапазонов от 25 мм вставьте установочную меру (эталонный вкладыш) между пяткой и шпинделем, затяните трещоткой и проверьте показание. Отклонение устраняется аналогично.
Пошаговая инструкция по измерению
Следующий порядок действий описывает работу с гладким механическим микрометром МК при контроле наружных размеров – например, диаметра вала.
-
Раскройте микрометр. Вращайте барабан против часовой стрелки (если смотреть со стороны трещотки), пока зазор между пяткой и шпинделем не станет немного больше измеряемого размера.
-
Возьмите прибор правильно. Держите скобу за теплоизоляционные накладки – не за барабан и не за стебель. Нагрев от ладони искажает показание.
-
Поместите деталь между измерительными поверхностями. Ось микрометра должна быть строго перпендикулярна измеряемой поверхности. При измерении диаметра вала – ось прибора должна совпадать с диаметральным сечением, а не проходить по хорде. Перекос оси микрометра – одна из главных причин завышенного показания.
-
Подведите шпиндель вращением барабана до лёгкого касания детали.
-
Дожмите трещоткой. Вращайте трещотку (не барабан) до 3–5 щелчков. Трещотка ограничивает измерительное усилие в соответствии с требованиями ГОСТ 6507-90 (5–10 Н). Использование барабана вместо трещотки приводит к избыточному усилию и деформации мягких деталей или к ложному показанию.
-
Зафиксируйте показание стопорным винтом. Поверните фиксатор до упора – шпиндель заблокируется. Теперь деталь можно убрать и считывать показание в удобном положении.
-
Считайте показание (подробно – в следующем разделе).
Как считывать показания микрометра
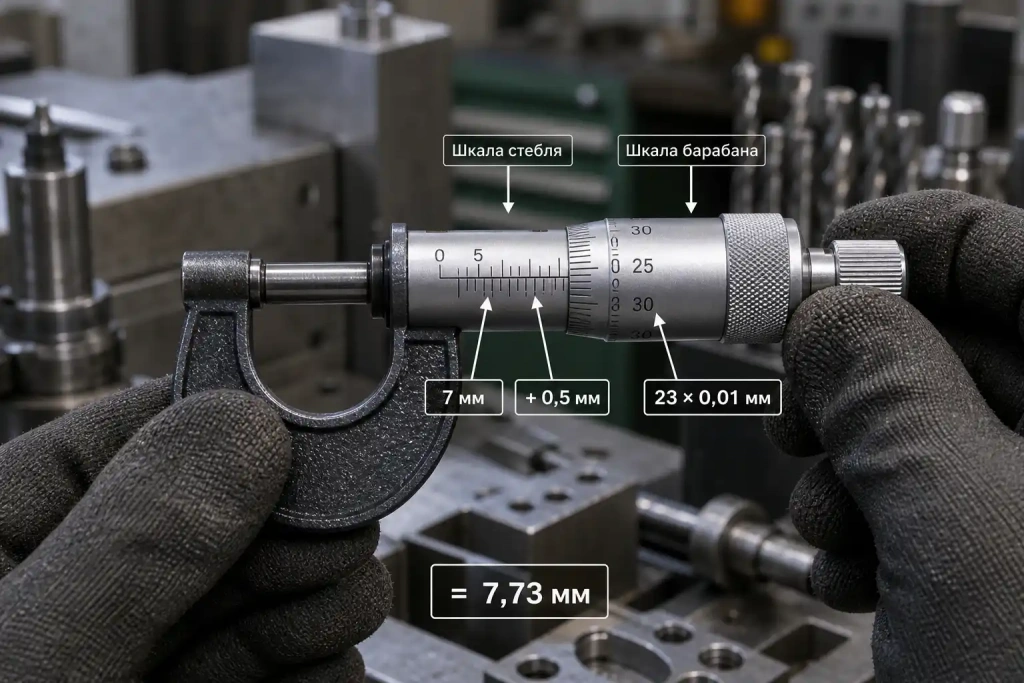
Итоговое значение складывается из трёх составляющих: целых миллиметров по нижней шкале стебля, половины миллиметра по верхней шкале стебля и сотых долей миллиметра по круговой шкале барабана.
-
Нижняя шкала стебля (целые мм). Найдите последний штрих нижнего ряда, который виден из-под края барабана. Его значение – целое число миллиметров.
-
Верхняя шкала стебля (+0,5 мм). Проверьте, виден ли между последним нижним штрихом и краем барабана штрих верхнего ряда. Если да – прибавьте 0,5 мм.
-
Круговая шкала барабана (сотые мм). Найдите деление барабана, которое точно совпадает с горизонтальной осевой линией стебля. Умножьте номер этого деления на 0,01 мм.
-
Сложите три значения.
Числовой пример. Последний видимый нижний штрих стебля – 7 мм. Штрих верхнего ряда виден – добавляем 0,5 мм. Деление барабана, совпадающее с осевой линией, – 23. Итог: 7 + 0,5 + 23 × 0,01 = 7,73 мм.
При считывании смотрите на шкалу строго перпендикулярно – параллакс (взгляд под углом) смещает видимое положение штриха и вносит дополнительную погрешность.
У микрометров с нониусной шкалой (точность 0,001 мм) к трём составляющим добавляется четвёртая: деление нониуса на стебле, совпадающее со штрихом барабана, даёт тысячные доли миллиметра. Цифровой микрометр показывает итоговое значение на дисплее и позволяет обнулить показание в любом положении шпинделя – это удобно при контроле отклонений от номинала.
Сравнение микрометра и штангенциркуля
Оба инструмента применяются для линейных измерений, но решают разные задачи. Выбор зависит от требуемой точности, диапазона и типа контролируемого размера.
|
Параметр |
Микрометр |
Штангенциркуль |
|
Цена деления |
0,01 мм (механический), 0,001 мм (цифровой) |
0,05 мм (нониус), 0,01 мм (цифровой) |
|
Диапазон одного прибора |
25 мм |
150–300 мм и более |
|
Типичная точность |
±0,002–0,004 мм (1–2 класс) |
±0,05–0,1 мм |
|
Контроль наружных размеров |
Да |
Да |
|
Контроль внутренних размеров |
Нутромер (отдельный прибор) |
Да (губки для внутренних измерений) |
|
Контроль глубин |
Нет (стандартный МК) |
Да (глубиномер) |
|
Квалитеты допуска |
IT6–IT8 и точнее |
IT9–IT12 |
|
Скорость работы |
Медленнее (трещотка, фиксация) |
Быстрее |
|
Когда выбирать |
Жёсткий допуск, прецизионный контроль |
Быстрый контроль, широкий диапазон, черновые операции |
Микрометр незаменим при контроле посадочных диаметров подшипников, шеек валов и других поверхностей с допуском IT6–IT8. Штангенциркуль удобнее при разметке, контроле черновых заготовок и измерении размеров, где допуск шире 0,1 мм. При обработке валов пластины для точения подбирают с учётом материала заготовки и требований к поверхности, а полученный наружный диаметр контролируют микрометром.
Типичные ошибки при работе с микрометром
Большинство погрешностей при измерении микрометром имеют конкретную причину и устраняются соблюдением методики.
-
Не проверена нулевая установка. Систематическая ошибка переносится на все измерения. Проверяйте ноль перед каждой рабочей сессией и после случайного удара прибора.
-
Перекос оси микрометра. Если ось прибора не совпадает с направлением измеряемого размера, показание будет завышено. При измерении диаметра вала покачайте прибор в плоскости оси вала – минимальное показание соответствует истинному диаметру.
-
Зажим барабаном вместо трещотки. Избыточное измерительное усилие деформирует мягкие детали (алюминий, медь, пластик) и даёт заниженное показание. Всегда используйте трещотку.
-
Нагрев от рук. Держите прибор за теплоизоляционные накладки. Если накладок нет – минимизируйте время контакта ладони с металлом скобы.
-
Грязь на измерительных поверхностях. Даже тонкий слой масла или металлической пыли между пяткой и деталью даёт погрешность в несколько микрон. Протирайте поверхности перед каждым измерением.
-
Измерение горячей детали. Деталь, только что снятая со станка, имеет температуру выше 20 °C. Дайте ей остыть – тепловое расширение металла при разнице 10 °C даёт погрешность около 10–15 мкм на 100 мм стальной детали.
-
Параллакс при считывании. Смотрите на шкалу строго перпендикулярно. Взгляд под углом смещает видимое совпадение штриха барабана с осевой линией стебля.
Уход и хранение микрометра
Прецизионный измерительный инструмент требует аккуратного обращения – механические повреждения и коррозия необратимо снижают точность.
-
Храните прибор в штатном футляре или защитном чехле – это защищает от пыли, влаги и случайных ударов.
-
Не оставляйте микрометр с зажатым шпинделем: при длительном хранении в сомкнутом положении возможна деформация измерительных поверхностей. Между пяткой и шпинделем должен оставаться небольшой зазор.
-
При длительном хранении (более нескольких недель) нанесите тонкий слой нейтрального масла на измерительные поверхности и резьбовую часть шпинделя – это предотвращает коррозию.
-
Не допускайте падений: удар о твёрдую поверхность деформирует скобу и сбивает нулевую установку.
-
Периодически проходите поверку в метрологической лаборатории – межповерочный интервал для микрометров, используемых в производственном контроле, устанавливается предприятием в соответствии с требованиями к точности измерений.
Как выбрать микрометр для производственного контроля
При выборе прибора учитывайте несколько практических факторов.
Диапазон измерений. Подбирайте прибор так, чтобы измеряемый размер находился в середине диапазона – это снижает накопленную погрешность. Для цеха, где контролируются валы диаметром 30–45 мм, нужен микрометр 25–50 мм с установочной мерой на 25 мм.
Класс точности. ГОСТ 6507-90 устанавливает два класса точности для гладких микрометров. Приборы 1-го класса имеют допустимую погрешность ±2 мкм, 2-го класса – ±4 мкм. Для контроля деталей с допуском по IT6–IT7 используйте приборы 1-го класса.
Механический или цифровой. Механический микрометр надёжнее в условиях загрязнения и не требует батарей. Цифровой удобнее при серийном контроле: он исключает ошибку считывания, позволяет обнулить показание на любом размере и передавать данные в систему статистического контроля качества. Точность цифровых моделей – как правило, до 0,001 мм.
Тип измеряемой поверхности. Для стандартных наружных размеров достаточно гладкого МК. Для резьбы, зубчатых колёс, труб или внутренних диаметров нужны специализированные типы – резьбовой, зубомерный, трубный или нутромер микрометрический.
Если вам нужна помощь в подборе измерительного инструмента или режущего инструмента для металлообработки, специалисты ПРОМГРУПП готовы проконсультировать по выбору оснастки и инструмента под конкретную задачу.