Интернет-магазин ПРОМГРУПП
  • Вконтакте
  • Telegram
Сравнение0 Отложенные 0 Корзина0 пуста 0
ВойтиМой кабинет
+7 495 748 88 80
+7 495 748 88 80
Заказать звонок
Каталог
  • Пластины твердосплавные
    • Пластины для сверл
    • Пластины токарные
      • Пластины для отрезки и обработки канавок
      • Пластины для точения
      • Пластины резьбовые
    • Пластины фрезерные
  • Пластины PCBN/PCD
    • Пластины токарные PCBN/PCD
    • Пластины фрезерные PCBN/PCD
  • Фрезы твердосплавные
    • Фрезы концевые твердосплавные
    • Фрезы радиусные твердосплавные
    • Фрезы с алмазными вставками
    • Фрезы сферические твердосплавные
    • Фрезы твердосплавные с фаской
    • Фрезы фасочные твердосплавные
    • Фрезы черновые твердосплавные
  • Фрезы со сменными пластинами
    • Высокоскоростные фрезы
    • Дисковые фрезы
    • Насадные и концевые фрезы
    • Фасочные фрезы
  • Сверла по металлу
    • Корпусные сверла
      • Сменные головки для сверл
      • Сверла со сменными головками
      • Сверла со сменными пластинами
    • Сверла твердосплавные
  • Шлифовка и чистовая обработка
    • Борфрезы
    • Развертки
  • Микрорасточка
    • Державки минирезцов
    • Минирезцы
  • Стержни твердосплавные
    • Стержни твердосплавные
  • Державки токарные
    • Державки для внутреннего точения
    • Державки для наружного точения
    • Державки отрезные и канавочные
      • Державки для внутренней канавки
      • Державки для наружной отрезки/канавки
      • Державки для торцевой канавки
    • Державки резьбовые
      • Державки для внутренней резьбы
      • Державки для наружной резьбы
  • Метчики
    • Метчики
  • Оснастка для фрезерных и токарных станков
    • Модульная быстросменная система
    • Патроны, оправки для станков
    • Принадлежности для станочной оснастки
    • Расточные системы
    • Цанги
Акции
Бренды
Скачать каталоги
О компании
  • Вакансии
  • Лицензии
  • Политика
  • Статьи
Новости
Как купить
Контакты
Ещё
    Интернет-магазин ПРОМГРУПП
    Каталог
    • Пластины твердосплавные
      • Пластины для сверл
      • Пластины токарные
        • Пластины для отрезки и обработки канавок
        • Пластины для точения
        • Пластины резьбовые
      • Пластины фрезерные
    • Пластины PCBN/PCD
      • Пластины токарные PCBN/PCD
      • Пластины фрезерные PCBN/PCD
    • Фрезы твердосплавные
      • Фрезы концевые твердосплавные
      • Фрезы радиусные твердосплавные
      • Фрезы с алмазными вставками
      • Фрезы сферические твердосплавные
      • Фрезы твердосплавные с фаской
      • Фрезы фасочные твердосплавные
      • Фрезы черновые твердосплавные
    • Фрезы со сменными пластинами
      • Высокоскоростные фрезы
      • Дисковые фрезы
      • Насадные и концевые фрезы
      • Фасочные фрезы
    • Сверла по металлу
      • Корпусные сверла
        • Сменные головки для сверл
        • Сверла со сменными головками
        • Сверла со сменными пластинами
      • Сверла твердосплавные
    • Шлифовка и чистовая обработка
      • Борфрезы
      • Развертки
    • Микрорасточка
      • Державки минирезцов
      • Минирезцы
    • Стержни твердосплавные
      • Стержни твердосплавные
    • Державки токарные
      • Державки для внутреннего точения
      • Державки для наружного точения
      • Державки отрезные и канавочные
        • Державки для внутренней канавки
        • Державки для наружной отрезки/канавки
        • Державки для торцевой канавки
      • Державки резьбовые
        • Державки для внутренней резьбы
        • Державки для наружной резьбы
    • Метчики
      • Метчики
    • Оснастка для фрезерных и токарных станков
      • Модульная быстросменная система
      • Патроны, оправки для станков
      • Принадлежности для станочной оснастки
      • Расточные системы
      • Цанги
    Акции
    Бренды
    Скачать каталоги
    О компании
    • Вакансии
    • Лицензии
    • Политика
    • Статьи
    Новости
    Как купить
    Контакты
    Ещё
      Сравнение0 Отложенные 0 Корзина0 0
      Интернет-магазин ПРОМГРУПП
      Сравнение0 Отложенные 0 Корзина0 0
      Телефоны
      +7 495 748 88 80
      Заказать звонок
      • Личный кабинет
      • Главная
      • Каталог
        • Назад
        • Каталог
        • Пластины твердосплавные
          • Назад
          • Пластины твердосплавные
          • Пластины для сверл
          • Пластины токарные
          • Пластины фрезерные
        • Пластины PCBN/PCD
          • Назад
          • Пластины PCBN/PCD
          • Пластины токарные PCBN/PCD
          • Пластины фрезерные PCBN/PCD
        • Фрезы твердосплавные
          • Назад
          • Фрезы твердосплавные
          • Фрезы концевые твердосплавные
          • Фрезы радиусные твердосплавные
          • Фрезы с алмазными вставками
          • Фрезы сферические твердосплавные
          • Фрезы твердосплавные с фаской
          • Фрезы фасочные твердосплавные
          • Фрезы черновые твердосплавные
        • Фрезы со сменными пластинами
          • Назад
          • Фрезы со сменными пластинами
          • Высокоскоростные фрезы
          • Дисковые фрезы
          • Насадные и концевые фрезы
          • Фасочные фрезы
        • Сверла по металлу
          • Назад
          • Сверла по металлу
          • Корпусные сверла
          • Сверла твердосплавные
        • Шлифовка и чистовая обработка
          • Назад
          • Шлифовка и чистовая обработка
          • Борфрезы
          • Развертки
        • Микрорасточка
          • Назад
          • Микрорасточка
          • Державки минирезцов
          • Минирезцы
        • Стержни твердосплавные
          • Назад
          • Стержни твердосплавные
          • Стержни твердосплавные
        • Державки токарные
          • Назад
          • Державки токарные
          • Державки для внутреннего точения
          • Державки для наружного точения
          • Державки отрезные и канавочные
          • Державки резьбовые
        • Метчики
          • Назад
          • Метчики
          • Метчики
        • Оснастка для фрезерных и токарных станков
          • Назад
          • Оснастка для фрезерных и токарных станков
          • Модульная быстросменная система
          • Патроны, оправки для станков
          • Принадлежности для станочной оснастки
          • Расточные системы
          • Цанги
      • Акции
      • Бренды
      • Скачать каталоги
      • О компании
        • Назад
        • О компании
        • Вакансии
        • Лицензии
        • Политика
        • Статьи
          • Назад
          • Статьи
          • Виды и методы фрезерования
          • Зенкер по металлу: что это такое и как выбрать инструмент для обработки отверстий
          • Метрическая резьба: таблицы диаметров и шагов для работы без ошибок
          • Как пользоваться пастой ГОИ для полировки металла: от подготовки до блеска
          • Зернистость наждачной бумаги: как подобрать абразив для обработки металла
          • Виды резьбы по металлу: классификация, профили и способы нарезания
          • Выбор инструмента для обработки титана: чем и как сверлить титан
          • Как отличить сверла по металлу, дереву и бетону?
          • Точность сверления металла: от чего зависит и как выбрать сверло
          • Какие фрезы лучше для обработки нержавеющей стали
          • Типы фрез со сменными пластинами: классификация, применение, подбор
          • Что такое положительная и отрицательная геометрия пластины и как она влияет на обработку
          • Как выбрать инструмент для обработки алюминия: полное руководство
          • Твердосплавные или быстрорежущие сверла – что лучше?
          • Как выбрать твердосплавные пластины: маркировка и назначение
          • Концевые фрезы по металлу: виды и назначение
          • Фасочная фреза по металлу: виды, выбор и применение
          • Износ твердосплавного инструмента: причины и способы продления ресурса
          • Как выбрать твердосплавные фрезы для ЧПУ по металлу
          • Резьбовые пластины: виды и маркировка
          • Как выбрать корпусное сверло со сменными пластинами?
          • Обзор твердосплавных инструментов GESAC: виды, характеристики и применение
          • Как выбрать твердосплавное сверло по металлу
          • Как выбрать фрезерную пластину: полное руководство
          • Сверла со сменными пластинами: как выбрать и где применяются
          • Как подобрать пластины для токарных резцов: полное руководство по подбору
          • Как выбрать фрезу по металлу: виды и назначения
      • Новости
        • Назад
        • Новости
        • Новинки! Метчики, микроинструменты для расточки и другие продукты
        • Модернизированные высокопроизводительные пластины для сверления неглубоких отверстий с увеличенным сроком службы и более широкими условиями эксплуатации
        • ⁠8D сверло GUMD и новый сплав GPD7115A
        • Высокоточные и стабильные расточные фрезы с направляющими PCD GESAC
        • Введение в решение для поворотных кулаков из алюминиевого сплава для транспортных средств на новых источниках энергии
        • Технологическое обновление GESAC: стружколомы P-, сплавы GPT62 и серия позитивных пластин U
        • НОВЫЕ КАТАЛОГИ GESAC 2025-2026
        • Итоги выставки Металлообработка 2024
        • Металлообработка 2024
        • Четырехкромочная пластина для фрезерования с высокой подачей LNMX
        • Корпус для обработки профиля штамповочной головки автомобильной дверной панели - инструмент со сферической головкой серии QTDV-S
        • Инструмент для эффективного фрезерования плоскостей MFF190+LNEX и MFB388/MFC345+LNGX
        • G-PAK2023 - Серия "Silver Bird"
        • G-PAK 2023
        • Пластины PCBN серии YZ
        • Новые стружколомы SMM/SML для обработки жаропрочных сплавов и нержавеющей стали
        • ООО "ПРОМИНСТРУМЕНТ" получили награду от производителя за развитие бренда GESAC на территории России.
        • Итоги выставки ТЕХНОФОРУМ-2023
        • ТЕХНОФОРУМ-2023
        • Марка сплавов для обработки титановых сплавов GSM7130 и GSR7115
        • Новый сплав из металлокерамики GP92TM и стружколом SPL
        • Новый способ обработки вала электрического приводного двигателя
        • Решение GESAC: Высокоточный инструмент для эффективной обработки алюминиевых корпусов трансмиссий
        • Решение задач прецизионной обработки спиральных профилей для эффективного серийного производства компрессоров автомобилей на новых источниках энергии
        • Решения GESAC для обработки ступичных узлов автомобилей
        • GESAC обновляет линейку: новые сплавы и геометрии
        • Новое поколение токарных пластин GESAC для обработки стали PR
        • Решение от GESAC: Обработка гибких колёс для гармонических редукторов – преодоление вызовов при изготовлении высокоточных зубчатых передач для робототехники
        • Новинка | Новая серия PL компании GESAC для чистового и получистового точения стали: надёжное стружкодробление и безупречное качество поверхности
        • Новинка от GESAC: прецизионный инструмент для торцевого фрезерования с прямым углом ADGT+MET190
        • Инновационное решение GESAC для безстружкового нарезания резьбы в литом алюминии: прочная резьба и стабильность в производстве потребительской электроники
        • Решения GESAC для обработки корпусов часов из титанового сплава
        • Новые режущие инструменты GESAC решают проблемы при обработке моторизованных шпинделей, повышая точность и эффективность
        • Обработка канавок из закаленной стали пластинами PCBN серии GB
        • GESAC BuzzEdge: ультразвуковая обработка как системная инженерная задача
        • Жидкостное охлаждение для ИИ: как GESAC выстраивает полный цикл производства компонентов
        • Новинки GESAC: расширение линейки метчиков и новые серии T138 / ET138 для обработки сталей
        • GESAC на «Металлообработке 2026»: подводим итоги!
        • Технический семинар Gesac в Индонезии
        • Приглашаем на выставку «Металлообработка-2026»!
        • Новое признание: высокоэффективные фрезы GESAC для обработки титановых сплавов — удостоены награды «10 лучших качественных продуктов 2025 года»
        • Инструменты для отрезки и обработки канавок серии GT
        • Серия концевых фрез для общей обработки стали UP300
        • Токарные пластины со стружколомом WMV (Wiper)
        • ⁠Машиностроение. Металлообработка. Сварка. 2019 Казань
        • Концевые фрезы серии SS600 для обработки нержавеющей стали
        • Токарные пластины | Сплав с покрытием GP31TM
        • GESAC начал борьбу с производством и распространением поддельной продукции!
        • G.PAK2021 Новая продукция
        • ⁠⁠⁠G.PAK2021 Новая продукция
        • Железнодорожная отрасль | Эффективная обработка колесной пары серией RCMX
        • Токарные пластины ⁠из сверхпрочных сплавов
        • Металлообработка 2021 ⁠Москва
        • ⁠Премия "Золотое остриё". 2021 Пекин
        • Металлообработка. Металлургия. Сварка. 2020 Набережные Челны
        • Токарный пластина из суперсплава GST7100
        • ⁠G.PAK 19 Xiamen
        • Промышленный салон. Металлообработка. 2019 Самара
        • Hannover 2019 EMO
        • Металлообработка 2019 Москва
        • ⁠Машиностроение. Металлообработка. 2019 Набережные Челны
        • ⁠G.PAK 18 Xiamen
        • Металлообработка 2018 Москва
        • Машиностроение. Металлообработка. Сварка. 2017 Казань
        • ⁠G.PAK 17 Xiamen
        • Металлообработка. Москва 2017
        • GUMD сверло со сменной головкой
        • Сплав GPM7120 для фрезерования стали
        • Высокоточные фрезы для профильной обработки пресс-форм
        • Первые итоги выставки радуют и участников, и посетителей
        • Фреза серии MKF115 и пластины серии LNMX ⁠с четырьмя режущими кромками, предназначенные для работы на высоких подачах
        • МЕТАЛЛООБРАБОТКА-2023
        • Новая геометрия стружколомов для обработки жаропрочных сплавов и нержавеющей стали – SMM/SML
        • Эффективное технологическое решение для планетарного редуктора - Коробка передач и планетарная рама
        • CIMT 2023
        • Применение в производстве подшипников для ветряных электростанций
        • Новые продукты GESAC 2022
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • Высокоскоростная обработка алюминиевых сплавов концевыми фрезами
        • Эффективное применение пластин CBN серии YP для обработки ступиц
        • Токарные пластины ⁠из сверхпрочных сплавов GST7115 GST7120 GST7130
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • ⁠Новый сверхтвердый режущий инструмент | Концевая фреза и токарная пластина PCD
        • ⁠Новый сплав GPT6100
        • QTD-S-T Высокоточный быстрорежущий инструмент для фрезерования со сменной пластиной
        • Автомобильная промышленность | Решение по обработки шестерен коробки передач
        • Фрезы серии SHM200 с микродиаметром для глубокого фрезерования
      • Как купить
      • Контакты
      • Корзина0
      • Отложенные0
      • Сравнение товаров0
      • +7 495 748 88 80
      Контактная информация
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      sales@promgrupp.ru
      • Вконтакте
      • Telegram
      Главная
      -
      Статьи
      -Устройство штангенциркуля: как измерять металлические детали?

      Устройство штангенциркуля: как измерять металлические детали?
      Поделиться

      Назад к списку
      Поделиться

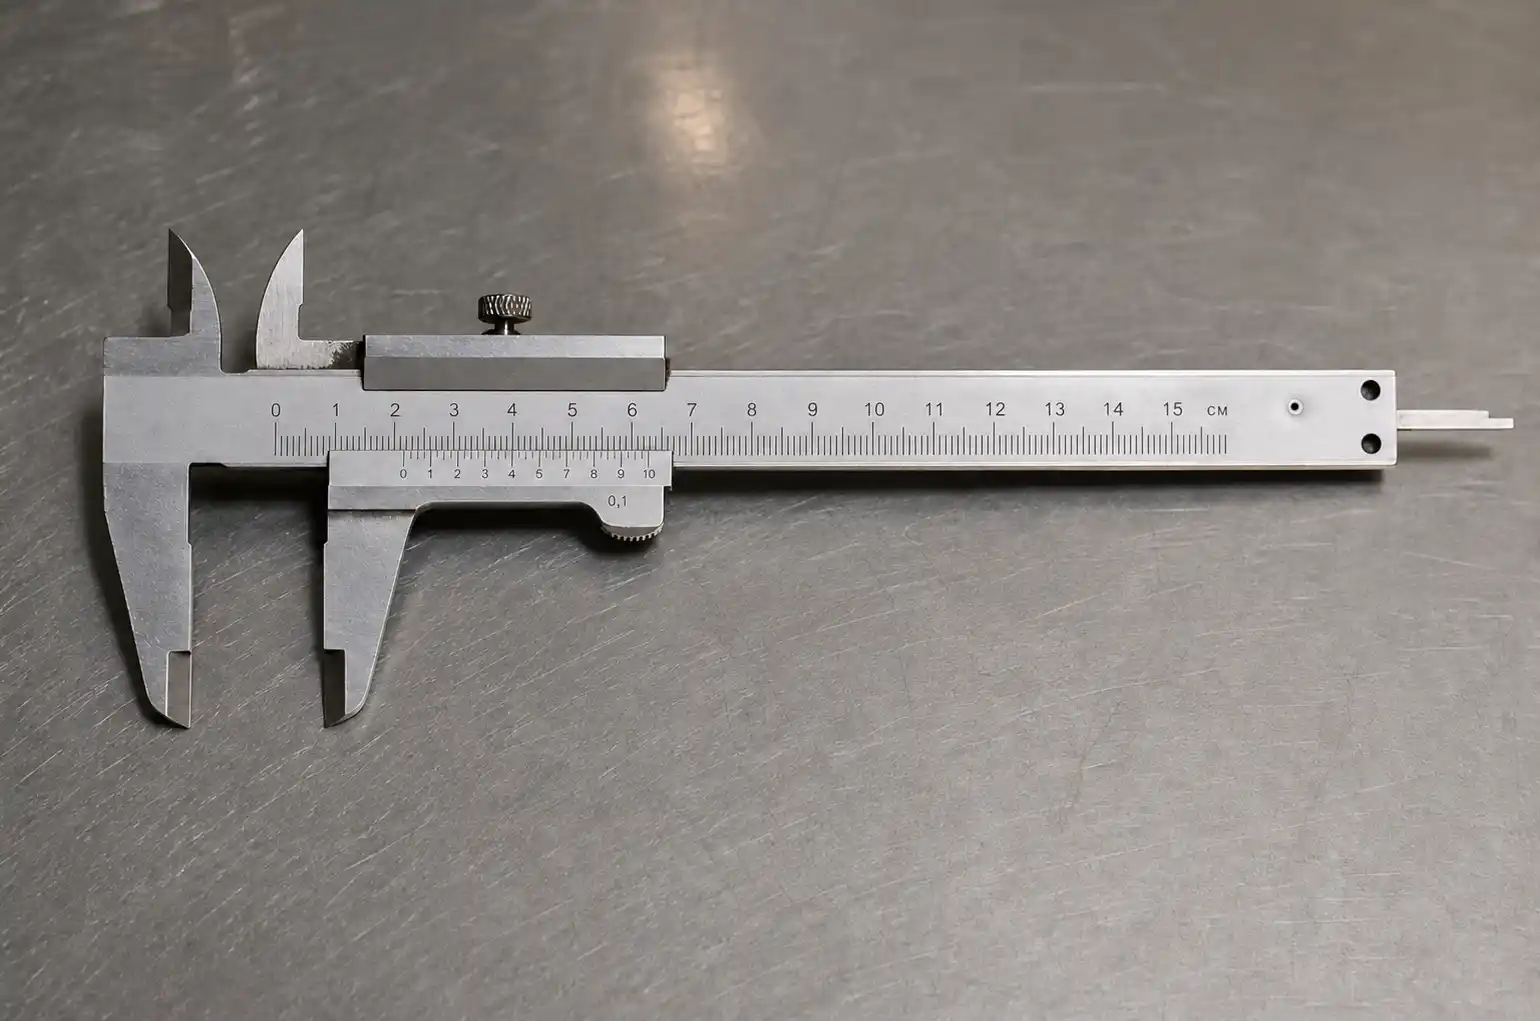
      Металлический штангенциркуль с нониусной шкалой на серой металлической поверхности.
      21 октября 2026

      Содержание:

      1. Основные части штангенциркуля
      2. Типы штангенциркулей по ГОСТ 166-89
      3. Принцип работы нониуса
      4. Как читать шкалу штангенциркуля
      5. Как пользоваться штангенциркулем: техника измерения
      6. Проверка нулевого положения и подготовка к работе
      7. Типичные ошибки при измерении
      8. Точность штангенциркуля и сравнение с микрометром
      9. Уход, хранение и поверка
      10. Как выбрать штангенциркуль для конкретных задач

      Штангенциркуль остаётся одним из наиболее распространённых измерительных инструментов в механических цехах, на участках ОТК и в инструментальных кладовых. Его применяют для контроля наружных и внутренних размеров, глубины отверстий и пазов – везде, где требуется точность в диапазоне от 0,02 до 0,1 мм без применения более сложного оборудования. Понимание устройства штангенциркуля и правильная техника работы с ним напрямую влияют на достоверность результата: даже качественный инструмент даёт ошибку, если его держат неправильно или неверно считывают шкалу.

      Основные части штангенциркуля

      Конструкция классического нониусного штангенциркуля включает несколько функциональных элементов, каждый из которых выполняет конкретную задачу.

      1. Штанга – жёсткая линейка с нанесённой основной (главной) шкалой в миллиметрах. Служит направляющей для подвижной рамки и несёт неподвижные губки.

      2. Подвижная рамка – скользит вдоль штанги и несёт подвижные губки, шкалу нониуса и зажимной винт. Качество хода рамки – один из ключевых признаков исправности инструмента.

      3. Губки для наружного измерения – нижние широкие губки. Охватывают деталь снаружи для измерения диаметров валов, толщины листа, ширины уступов.

      4. Губки для внутреннего измерения – верхние заострённые губки. Вводятся внутрь отверстия или паза для измерения внутреннего диаметра или ширины.

      5. Глубиномер – тонкий стержень, выдвигающийся из торца штанги при перемещении рамки. Используется для измерения глубины глухих отверстий, пазов и уступов.

      6. Шкала нониуса – вспомогательная шкала на рамке, позволяющая определить дробную часть миллиметра. Именно она обеспечивает точность инструмента.

      7. Зажимной (стопорный) винт – фиксирует рамку в нужном положении после установки на деталь, чтобы считать показания без смещения.

      В инструментах типа ШЦ-2 дополнительно предусмотрена микрометрическая подача – вспомогательный механизм точного перемещения рамки, удобный при разметке и точной установке размера. У цифровых моделей (ШЦЦ) вместо нониуса установлен ЖК-дисплей, а у циферблатных (ШЦК) – круговая стрелочная шкала.

      Схема устройства штангенциркуля с подписями основных частей: штанга, рамка, губки, глубиномер.

      Получить консультацию от специалиста по подбору металлорежущего инструмента

      captcha
      Ознакомьтесь с текстом по ссылке
      Y N

      Типы штангенциркулей по ГОСТ 166-89

      Действующий стандарт ГОСТ 166-89 устанавливает технические условия на штангенциркули и определяет несколько основных типов. Выбор типа зависит от характера измерений, требуемой точности и условий производства.

      Тип

      Обозначение

      Особенности конструкции

      Цена деления, мм

      Типичное применение

      Двусторонний с глубиномером

      ШЦ-1

      Губки для наружных и внутренних измерений, глубиномер

      0,1

      Универсальный контроль деталей, ОТК, слесарные работы

      Двусторонний с микроподачей

      ШЦ-2

      Микрометрическая подача рамки, твердосплавные напайки на губках

      0,05

      Разметка, точные измерения, повторяемые установки

      Односторонний

      ШЦ-3

      Только губки для наружных измерений, крупный диапазон

      0,05 / 0,1

      Крупные детали, диаметры от 250 мм и выше

      Со стрелочным циферблатом

      ШЦК

      Круговая шкала вместо нониуса

      0,02 / 0,05

      Быстрый контроль, снижение ошибок считывания

      Цифровой (электронный)

      ШЦЦ

      ЖК-дисплей, функция обнуления в любом положении

      0,01

      Серийный контроль, работа в перчатках, экспорт данных

      ШЦ-1 – наиболее распространённый тип в цеховой практике. ШЦ-2 чаще используют там, где нужна точная установка размера при разметке или повторяемые измерения. ШЦ-3 предназначен для крупных заготовок, когда диапазон ШЦ-1 недостаточен. Цифровые модели удобны при высоком темпе контроля, однако требуют следить за зарядом батареи и защитой от стружки и СОЖ.

      Сравнение типов штангенциркулей ШЦ-1, ШЦ-2 и ШЦ-3 по ГОСТ 166-89.

      Принцип работы нониуса

      Нониус (верньер) – вспомогательная шкала, позволяющая измерять доли миллиметра без применения микрометрического винта. Принцип основан на разнице между длиной делений основной шкалы и делений нониуса.

      В наиболее распространённом варианте с ценой деления 0,1 мм: 10 делений нониуса равны 9 мм основной шкалы. Это означает, что каждое деление нониуса составляет 0,9 мм, тогда как деление основной шкалы – 1,0 мм. Разница между ними равна 0,1 мм. Когда рамка смещается на 0,1 мм, первый штрих нониуса совпадает с ближайшим штрихом основной шкалы; при смещении на 0,2 мм совпадает второй штрих – и так далее.

      Принцип работы нониуса штангенциркуля: совпадение штрихов и считывание дробной части миллиметра.

      Для нониуса с ценой деления 0,05 мм используют 20 делений нониуса, соответствующих 19 мм основной шкалы. Для точности 0,02 мм – 50 делений нониуса на 49 мм. Чем больше делений на нониусе, тем выше разрешение, но тем сложнее однозначно определить совпадение штрихов – особенно при плохом освещении или загрязнении шкалы.

      Как читать шкалу штангенциркуля

      Считывание показаний выполняется в два шага: сначала определяют целую часть по основной шкале, затем дробную – по нониусу.

      Алгоритм считывания для нониуса 0,1 мм

      1. Найдите нулевой штрих нониуса. Посмотрите, напротив какого деления основной шкалы он стоит. Это целое число миллиметров – например, 23 мм.

      2. Найдите штрих нониуса, который точнее всего совпадает с каким-либо штрихом основной шкалы. Допустим, это шестой штрих нониуса.

      3. Умножьте номер совпавшего штриха на цену деления: 6 × 0,1 = 0,6 мм.

      4. Сложите результаты: 23 + 0,6 = 23,6 мм.

      Для нониуса с ценой деления 0,05 мм алгоритм тот же, но умножают на 0,05. Если совпадает восьмой штрих при целой части 14 мм: 14 + 8 × 0,05 = 14,40 мм.

      Практические рекомендации при считывании

      • Смотрите на шкалу строго перпендикулярно, без наклона – боковое смещение взгляда создаёт параллакс и искажает результат.

      • Используйте хорошее освещение; при необходимости – лупу с увеличением 2–3×.

      • Если два соседних штриха нониуса кажутся одинаково близкими к совпадению, берите среднее значение или повторите измерение.

      • Зафиксируйте рамку зажимным винтом перед считыванием, чтобы исключить случайное смещение.

      Как пользоваться штангенциркулем: техника измерения

      Измерение наружных размеров

      Разведите нижние губки шире детали, введите деталь между ними и плавно сведите губки до лёгкого контакта с поверхностью. Усилие прижатия должно быть минимальным – избыточное давление деформирует тонкостенные детали и даёт заниженный результат. Штанга должна располагаться перпендикулярно оси детали: перекос губок приводит к измерению хорды вместо диаметра, что всегда даёт завышенное значение. Зафиксируйте рамку стопорным винтом и считайте показания.

      Измерение внутренних размеров

      Сведите верхние губки, введите их в отверстие или паз и разведите до касания стенок. Для круглого отверстия убедитесь, что губки расположены по диаметру, а не по хорде – для этого слегка покачайте инструмент и найдите максимальное показание. Зафиксируйте рамку и считайте результат. Учитывайте, что суммарная ширина верхних губок в сомкнутом положении прибавляется к показанию автоматически – конструкция инструмента это учитывает. Если измеренный диаметр отверстия отличается от заданного, следует проверить выбор сверла и режимы обработки, от которых зависит точность сверления металла.

      Измерение глубины

      Установите торец штанги на плоскость вокруг отверстия или паза строго перпендикулярно. Выдвиньте глубиномер до касания дна. Перекос штанги относительно оси отверстия – наиболее частая ошибка при измерении глубины, она даёт завышенный результат. Зафиксируйте рамку и считайте показания.

      Проверка нулевого положения и подготовка к работе

      Перед началом измерений необходимо убедиться в исправности инструмента. Сомкните нижние губки и проверьте нулевое положение: нулевой штрих нониуса должен точно совпадать с нулём основной шкалы, а между губками не должно быть видимого зазора на просвет. Если нуль не совпадает – инструмент требует поверки или ремонта; продолжать работу с таким инструментом нельзя, поскольку все результаты будут смещены на величину погрешности нуля.

      Протрите измерительные поверхности губок чистой тканью. Загрязнение, стружка или масляная плёнка между губкой и деталью напрямую увеличивают погрешность измерения. Если инструмент хранился в холодном помещении, дайте ему выдержку при температуре рабочего места – стандартная температура для точных измерений составляет 20 °C (допустимое отклонение ±5 °C по условиям поверки). Тепловое расширение металла при разнице температур инструмента и детали может вносить погрешность, сопоставимую с ценой деления.

      Типичные ошибки при измерении

      Большинство систематических ошибок при работе со штангенциркулем имеют конкретные причины, которые можно устранить.

      Ошибка

      Причина

      Последствие

      Перекос губок

      Штанга не перпендикулярна оси детали

      Завышенный результат при наружном измерении

      Параллакс

      Взгляд на шкалу под углом

      Ошибка считывания на 1–2 деления нониуса

      Избыточное усилие

      Сильное прижатие губок к детали

      Заниженный результат, деформация тонкостенных деталей

      Загрязнение поверхностей

      Стружка, масло, окалина на губках или детали

      Систематическое завышение наружного размера

      Несовпадение нуля

      Износ или повреждение инструмента

      Постоянное смещение всех результатов

      Температурная погрешность

      Разная температура инструмента и детали

      Погрешность пропорциональна размеру и разнице температур

      Измерение вращающейся детали

      Попытка контролировать размер на ходу

      Опасность травмы, недостоверный результат

      Отдельно стоит отметить: штангенциркуль не предназначен для измерения деталей, установленных во вращающийся шпиндель. Контроль размера выполняется только после остановки станка и снятия детали или при неподвижном шпинделе.

      Точность штангенциркуля и сравнение с микрометром

      Допускаемая погрешность измерения штангенциркуля зависит от типа и класса точности. Для ШЦ-1 с ценой деления 0,1 мм она составляет ±0,1 мм, для ШЦ-2 с ценой деления 0,05 мм – ±0,05 мм. Цифровые модели с ценой деления 0,01 мм обеспечивают погрешность порядка ±0,02–0,03 мм в зависимости от диапазона и конструкции.

      Микрометр обеспечивает погрешность ±0,004–0,01 мм и применяется там, где допуск на размер составляет несколько сотых миллиметра. Штангенциркуль достаточен для контроля размеров с допуском от ±0,05 мм и грубее – это охватывает значительную часть деталей в серийном и мелкосерийном производстве. Если чертёж задаёт допуск 0,02 мм и менее, штангенциркуль не обеспечит достоверного контроля вне зависимости от его класса точности: в этом случае нужен микрометр, нутромер или другой инструмент с соответствующей точностью.

      ГОСТ 166-89 устанавливает два класса точности для нониусных штангенциркулей. Инструмент 1-го класса имеет более жёсткие допуски на погрешность и применяется в ответственных измерениях; 2-й класс – для общецеховых работ. Класс точности указывается в маркировке и паспорте инструмента.

      Уход, хранение и поверка

      После каждого использования протрите губки и штангу чистой тканью, слегка смоченной нейтральным маслом, – это защищает от коррозии. Храните инструмент в штатном футляре или кейсе: случайные удары и падения нарушают плавность хода рамки и могут деформировать губки. Не кладите штангенциркуль под заготовки, инструмент или тяжёлые предметы.

      Периодически проверяйте плавность хода рамки: она должна перемещаться без заеданий и люфта. Если рамка движется туго или с рывками – возможно загрязнение направляющей или её износ. Регулярная поверка по ГОСТ 8.113-85 обязательна для инструмента, применяемого в официальном контроле качества. Межповерочный интервал устанавливается метрологической службой предприятия, как правило – один раз в год.

      Цифровые штангенциркули требуют дополнительного внимания: следите за зарядом батареи, защищайте дисплей и электронный блок от попадания СОЖ и стружки. При появлении нестабильных показаний или ошибок дисплея сначала замените батарею и выполните сброс нуля в сомкнутом положении губок.

      Как выбрать штангенциркуль для конкретных задач

      Выбор типа инструмента определяется несколькими практическими факторами.

      • Требуемая точность. Если допуск на контролируемый размер составляет ±0,1 мм и грубее – достаточно ШЦ-1. Для допусков ±0,05 мм нужен ШЦ-2 или цифровая модель. При допусках менее ±0,02 мм штангенциркуль не является подходящим инструментом.

      • Диапазон измерений. Стандартный ШЦ-1 выпускается с диапазоном до 150 или 200 мм. Для деталей крупнее 250 мм нужен ШЦ-3 соответствующего диапазона.

      • Характер работы. При высоком темпе контроля в серийном производстве цифровые модели (ШЦЦ) снижают вероятность ошибки считывания и ускоряют работу. Для разметки удобен ШЦ-2 с микроподачей.

      • Условия эксплуатации. В условиях обильного охлаждения и стружки предпочтительны нониусные или циферблатные модели – они менее чувствительны к загрязнению, чем электронные.

      • Тип измерений. Если нужно измерять только наружные размеры крупных деталей – ШЦ-3. Если важны и внутренние размеры, и глубина – ШЦ-1 или ШЦ-2.

      При подборе измерительного инструмента для производственного участка или инструментальной кладовой специалисты ПРОМГРУПП могут помочь с выбором подходящего типа и уточнением технических характеристик под конкретные задачи контроля.

      Часто задаваемые вопросы

      Что такое цена деления штангенциркуля?

      +
      Цена деления – минимальное значение, которое можно отсчитать по шкале нониуса. Для ШЦ-1 это обычно 0,1 мм, для ШЦ-2 – 0,05 мм, для цифровых моделей – 0,01 мм. Чем меньше цена деления, тем выше разрешение инструмента, но это не означает автоматически более высокую точность – она определяется допускаемой погрешностью.

      Почему нулевой штрих нониуса не совпадает с нулём основной шкалы при сомкнутых губках?

      +
      Это признак износа, повреждения или нарушения регулировки инструмента. Работать с таким штангенциркулем нельзя – все результаты будут смещены. Инструмент следует направить на поверку или заменить.

      Можно ли измерять горячие детали?

      +
      Нет. Тепловое расширение металла при повышенной температуре даёт значительную погрешность. Деталь должна остыть до температуры окружающей среды (в идеале – до 20 °C) перед измерением.

      Чем отличается ШЦ-1 от ШЦ-2?

      +
      ШЦ-1 – универсальный двусторонний инструмент с глубиномером и ценой деления 0,1 мм. ШЦ-2 оснащён механизмом микрометрической подачи рамки, имеет цену деления 0,05 мм и чаще применяется для разметки и точных повторяемых установок. Губки ШЦ-2 нередко оснащены твердосплавными напайками для повышения износостойкости.

      Как часто нужно поверять штангенциркуль?

      +
      Для инструмента, применяемого в официальном контроле качества, межповерочный интервал устанавливается метрологической службой предприятия – как правило, один раз в год согласно ГОСТ 8.113-85. Инструмент личного пользования рекомендуется проверять на нулевое положение перед каждым применением.

      Когда штангенциркуль нужно заменить микрометром?

      +
      Когда допуск на контролируемый размер составляет менее ±0,05 мм. В этом случае погрешность штангенциркуля сопоставима с самим допуском, и достоверный контроль невозможен. Для таких задач применяют микрометры, нутромеры или другие инструменты с соответствующей точностью.

      Другие статьи

      Виды измерительных инструментов для металлообработки: как выбрать?
      21 октября 2026
      Виды измерительных инструментов для металлообработки: как выбрать?
      Дюймовая резьба: таблицы размеров в миллиметрах и расшифровка обозначений
      21 октября 2026
      Дюймовая резьба: таблицы размеров в миллиметрах и расшифровка обозначений
      Зенкер по металлу: что это такое и как выбрать инструмент для обработки отверстий
      23 сентября 2026
      Зенкер по металлу: что это такое и как выбрать инструмент для обработки отверстий

      Компания
      О компании
      Новости
      Акции
      Бренды
      Скачать каталоги
      Статьи
      Каталог
      Пластины твердосплавные
      Пластины PCBN/PCD
      Фрезы твердосплавные
      Фрезы со сменными пластинами
      Сверла по металлу
      Шлифовка и чистовая обработка
      Микрорасточка
      Стержни твердосплавные
      Информация
      Помощь
      Условия оплаты
      Условия доставки
      Гарантия на товар
      Лицензии и сертификаты
      Как купить
      Будьте всегда в курсе!
      Узнавайте о скидках и акциях первым
      Оставайтесь на связи
      • Вконтакте
      • Telegram
      Наши контакты
      +7 495 748 88 80
      +7 495 748 88 80
      sales@promgrupp.ru
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      График работы:
      Понедельник - Пятница
      9:00 - 18:00
      ООО «ПРОМГРУПП»
      ИНН 7734445479
      ОГРН 1217700395791
      2026 © ПРОМГРУПП - интернет-магазин
      Политика конфиденциальности
      Карта сайта | Карта каталога сайта