Интернет-магазин ПРОМГРУПП
  • Вконтакте
  • Telegram
Сравнение0 Отложенные 0 Корзина0 пуста 0
ВойтиМой кабинет
+7 495 748 88 80
+7 495 748 88 80
Заказать звонок
Каталог
  • Пластины твердосплавные
    • Пластины для сверл
    • Пластины токарные
      • Пластины для отрезки и обработки канавок
      • Пластины для точения
      • Пластины резьбовые
    • Пластины фрезерные
  • Пластины PCBN/PCD
    • Пластины токарные PCBN/PCD
    • Пластины фрезерные PCBN/PCD
  • Фрезы твердосплавные
    • Фрезы концевые твердосплавные
    • Фрезы радиусные твердосплавные
    • Фрезы с алмазными вставками
    • Фрезы сферические твердосплавные
    • Фрезы твердосплавные с фаской
    • Фрезы фасочные твердосплавные
    • Фрезы черновые твердосплавные
  • Фрезы со сменными пластинами
    • Высокоскоростные фрезы
    • Дисковые фрезы
    • Насадные и концевые фрезы
    • Фасочные фрезы
  • Сверла по металлу
    • Корпусные сверла
      • Сменные головки для сверл
      • Сверла со сменными головками
      • Сверла со сменными пластинами
    • Сверла твердосплавные
  • Шлифовка и чистовая обработка
    • Борфрезы
    • Развертки
  • Микрорасточка
    • Державки минирезцов
    • Минирезцы
  • Стержни твердосплавные
    • Стержни твердосплавные
  • Державки токарные
    • Державки для внутреннего точения
    • Державки для наружного точения
    • Державки отрезные и канавочные
      • Державки для внутренней канавки
      • Державки для наружной отрезки/канавки
      • Державки для торцевой канавки
    • Державки резьбовые
      • Державки для внутренней резьбы
      • Державки для наружной резьбы
  • Метчики
    • Метчики
  • Оснастка для фрезерных и токарных станков
    • Модульная быстросменная система
    • Патроны, оправки для станков
    • Принадлежности для станочной оснастки
    • Расточные системы
    • Цанги
Акции
Бренды
Скачать каталоги
О компании
  • Вакансии
  • Лицензии
  • Политика
  • Статьи
Новости
Как купить
Контакты
Ещё
    Интернет-магазин ПРОМГРУПП
    Каталог
    • Пластины твердосплавные
      • Пластины для сверл
      • Пластины токарные
        • Пластины для отрезки и обработки канавок
        • Пластины для точения
        • Пластины резьбовые
      • Пластины фрезерные
    • Пластины PCBN/PCD
      • Пластины токарные PCBN/PCD
      • Пластины фрезерные PCBN/PCD
    • Фрезы твердосплавные
      • Фрезы концевые твердосплавные
      • Фрезы радиусные твердосплавные
      • Фрезы с алмазными вставками
      • Фрезы сферические твердосплавные
      • Фрезы твердосплавные с фаской
      • Фрезы фасочные твердосплавные
      • Фрезы черновые твердосплавные
    • Фрезы со сменными пластинами
      • Высокоскоростные фрезы
      • Дисковые фрезы
      • Насадные и концевые фрезы
      • Фасочные фрезы
    • Сверла по металлу
      • Корпусные сверла
        • Сменные головки для сверл
        • Сверла со сменными головками
        • Сверла со сменными пластинами
      • Сверла твердосплавные
    • Шлифовка и чистовая обработка
      • Борфрезы
      • Развертки
    • Микрорасточка
      • Державки минирезцов
      • Минирезцы
    • Стержни твердосплавные
      • Стержни твердосплавные
    • Державки токарные
      • Державки для внутреннего точения
      • Державки для наружного точения
      • Державки отрезные и канавочные
        • Державки для внутренней канавки
        • Державки для наружной отрезки/канавки
        • Державки для торцевой канавки
      • Державки резьбовые
        • Державки для внутренней резьбы
        • Державки для наружной резьбы
    • Метчики
      • Метчики
    • Оснастка для фрезерных и токарных станков
      • Модульная быстросменная система
      • Патроны, оправки для станков
      • Принадлежности для станочной оснастки
      • Расточные системы
      • Цанги
    Акции
    Бренды
    Скачать каталоги
    О компании
    • Вакансии
    • Лицензии
    • Политика
    • Статьи
    Новости
    Как купить
    Контакты
    Ещё
      Сравнение0 Отложенные 0 Корзина0 0
      Интернет-магазин ПРОМГРУПП
      Сравнение0 Отложенные 0 Корзина0 0
      Телефоны
      +7 495 748 88 80
      Заказать звонок
      • Личный кабинет
      • Главная
      • Каталог
        • Назад
        • Каталог
        • Пластины твердосплавные
          • Назад
          • Пластины твердосплавные
          • Пластины для сверл
          • Пластины токарные
          • Пластины фрезерные
        • Пластины PCBN/PCD
          • Назад
          • Пластины PCBN/PCD
          • Пластины токарные PCBN/PCD
          • Пластины фрезерные PCBN/PCD
        • Фрезы твердосплавные
          • Назад
          • Фрезы твердосплавные
          • Фрезы концевые твердосплавные
          • Фрезы радиусные твердосплавные
          • Фрезы с алмазными вставками
          • Фрезы сферические твердосплавные
          • Фрезы твердосплавные с фаской
          • Фрезы фасочные твердосплавные
          • Фрезы черновые твердосплавные
        • Фрезы со сменными пластинами
          • Назад
          • Фрезы со сменными пластинами
          • Высокоскоростные фрезы
          • Дисковые фрезы
          • Насадные и концевые фрезы
          • Фасочные фрезы
        • Сверла по металлу
          • Назад
          • Сверла по металлу
          • Корпусные сверла
          • Сверла твердосплавные
        • Шлифовка и чистовая обработка
          • Назад
          • Шлифовка и чистовая обработка
          • Борфрезы
          • Развертки
        • Микрорасточка
          • Назад
          • Микрорасточка
          • Державки минирезцов
          • Минирезцы
        • Стержни твердосплавные
          • Назад
          • Стержни твердосплавные
          • Стержни твердосплавные
        • Державки токарные
          • Назад
          • Державки токарные
          • Державки для внутреннего точения
          • Державки для наружного точения
          • Державки отрезные и канавочные
          • Державки резьбовые
        • Метчики
          • Назад
          • Метчики
          • Метчики
        • Оснастка для фрезерных и токарных станков
          • Назад
          • Оснастка для фрезерных и токарных станков
          • Модульная быстросменная система
          • Патроны, оправки для станков
          • Принадлежности для станочной оснастки
          • Расточные системы
          • Цанги
      • Акции
      • Бренды
      • Скачать каталоги
      • О компании
        • Назад
        • О компании
        • Вакансии
        • Лицензии
        • Политика
        • Статьи
          • Назад
          • Статьи
          • Виды и методы фрезерования
          • Зенкер по металлу: что это такое и как выбрать инструмент для обработки отверстий
          • Метрическая резьба: таблицы диаметров и шагов для работы без ошибок
          • Как пользоваться пастой ГОИ для полировки металла: от подготовки до блеска
          • Зернистость наждачной бумаги: как подобрать абразив для обработки металла
          • Виды резьбы по металлу: классификация, профили и способы нарезания
          • Выбор инструмента для обработки титана: чем и как сверлить титан
          • Как отличить сверла по металлу, дереву и бетону?
          • Точность сверления металла: от чего зависит и как выбрать сверло
          • Какие фрезы лучше для обработки нержавеющей стали
          • Типы фрез со сменными пластинами: классификация, применение, подбор
          • Что такое положительная и отрицательная геометрия пластины и как она влияет на обработку
          • Как выбрать инструмент для обработки алюминия: полное руководство
          • Твердосплавные или быстрорежущие сверла – что лучше?
          • Как выбрать твердосплавные пластины: маркировка и назначение
          • Концевые фрезы по металлу: виды и назначение
          • Фасочная фреза по металлу: виды, выбор и применение
          • Износ твердосплавного инструмента: причины и способы продления ресурса
          • Как выбрать твердосплавные фрезы для ЧПУ по металлу
          • Резьбовые пластины: виды и маркировка
          • Как выбрать корпусное сверло со сменными пластинами?
          • Обзор твердосплавных инструментов GESAC: виды, характеристики и применение
          • Как выбрать твердосплавное сверло по металлу
          • Как выбрать фрезерную пластину: полное руководство
          • Сверла со сменными пластинами: как выбрать и где применяются
          • Как подобрать пластины для токарных резцов: полное руководство по подбору
          • Как выбрать фрезу по металлу: виды и назначения
      • Новости
        • Назад
        • Новости
        • Новинки! Метчики, микроинструменты для расточки и другие продукты
        • Модернизированные высокопроизводительные пластины для сверления неглубоких отверстий с увеличенным сроком службы и более широкими условиями эксплуатации
        • ⁠8D сверло GUMD и новый сплав GPD7115A
        • Высокоточные и стабильные расточные фрезы с направляющими PCD GESAC
        • Введение в решение для поворотных кулаков из алюминиевого сплава для транспортных средств на новых источниках энергии
        • Технологическое обновление GESAC: стружколомы P-, сплавы GPT62 и серия позитивных пластин U
        • НОВЫЕ КАТАЛОГИ GESAC 2025-2026
        • Итоги выставки Металлообработка 2024
        • Металлообработка 2024
        • Четырехкромочная пластина для фрезерования с высокой подачей LNMX
        • Корпус для обработки профиля штамповочной головки автомобильной дверной панели - инструмент со сферической головкой серии QTDV-S
        • Инструмент для эффективного фрезерования плоскостей MFF190+LNEX и MFB388/MFC345+LNGX
        • G-PAK2023 - Серия "Silver Bird"
        • G-PAK 2023
        • Пластины PCBN серии YZ
        • Новые стружколомы SMM/SML для обработки жаропрочных сплавов и нержавеющей стали
        • ООО "ПРОМИНСТРУМЕНТ" получили награду от производителя за развитие бренда GESAC на территории России.
        • Итоги выставки ТЕХНОФОРУМ-2023
        • ТЕХНОФОРУМ-2023
        • Марка сплавов для обработки титановых сплавов GSM7130 и GSR7115
        • Новый сплав из металлокерамики GP92TM и стружколом SPL
        • Новый способ обработки вала электрического приводного двигателя
        • Решение GESAC: Высокоточный инструмент для эффективной обработки алюминиевых корпусов трансмиссий
        • Решение задач прецизионной обработки спиральных профилей для эффективного серийного производства компрессоров автомобилей на новых источниках энергии
        • Решения GESAC для обработки ступичных узлов автомобилей
        • GESAC обновляет линейку: новые сплавы и геометрии
        • Новое поколение токарных пластин GESAC для обработки стали PR
        • Решение от GESAC: Обработка гибких колёс для гармонических редукторов – преодоление вызовов при изготовлении высокоточных зубчатых передач для робототехники
        • Новинка | Новая серия PL компании GESAC для чистового и получистового точения стали: надёжное стружкодробление и безупречное качество поверхности
        • Новинка от GESAC: прецизионный инструмент для торцевого фрезерования с прямым углом ADGT+MET190
        • Инновационное решение GESAC для безстружкового нарезания резьбы в литом алюминии: прочная резьба и стабильность в производстве потребительской электроники
        • Решения GESAC для обработки корпусов часов из титанового сплава
        • Новые режущие инструменты GESAC решают проблемы при обработке моторизованных шпинделей, повышая точность и эффективность
        • Обработка канавок из закаленной стали пластинами PCBN серии GB
        • GESAC BuzzEdge: ультразвуковая обработка как системная инженерная задача
        • Жидкостное охлаждение для ИИ: как GESAC выстраивает полный цикл производства компонентов
        • Новинки GESAC: расширение линейки метчиков и новые серии T138 / ET138 для обработки сталей
        • GESAC на «Металлообработке 2026»: подводим итоги!
        • Технический семинар Gesac в Индонезии
        • Приглашаем на выставку «Металлообработка-2026»!
        • Новое признание: высокоэффективные фрезы GESAC для обработки титановых сплавов — удостоены награды «10 лучших качественных продуктов 2025 года»
        • Инструменты для отрезки и обработки канавок серии GT
        • Серия концевых фрез для общей обработки стали UP300
        • Токарные пластины со стружколомом WMV (Wiper)
        • ⁠Машиностроение. Металлообработка. Сварка. 2019 Казань
        • Концевые фрезы серии SS600 для обработки нержавеющей стали
        • Токарные пластины | Сплав с покрытием GP31TM
        • GESAC начал борьбу с производством и распространением поддельной продукции!
        • G.PAK2021 Новая продукция
        • ⁠⁠⁠G.PAK2021 Новая продукция
        • Железнодорожная отрасль | Эффективная обработка колесной пары серией RCMX
        • Токарные пластины ⁠из сверхпрочных сплавов
        • Металлообработка 2021 ⁠Москва
        • ⁠Премия "Золотое остриё". 2021 Пекин
        • Металлообработка. Металлургия. Сварка. 2020 Набережные Челны
        • Токарный пластина из суперсплава GST7100
        • ⁠G.PAK 19 Xiamen
        • Промышленный салон. Металлообработка. 2019 Самара
        • Hannover 2019 EMO
        • Металлообработка 2019 Москва
        • ⁠Машиностроение. Металлообработка. 2019 Набережные Челны
        • ⁠G.PAK 18 Xiamen
        • Металлообработка 2018 Москва
        • Машиностроение. Металлообработка. Сварка. 2017 Казань
        • ⁠G.PAK 17 Xiamen
        • Металлообработка. Москва 2017
        • GUMD сверло со сменной головкой
        • Сплав GPM7120 для фрезерования стали
        • Высокоточные фрезы для профильной обработки пресс-форм
        • Первые итоги выставки радуют и участников, и посетителей
        • Фреза серии MKF115 и пластины серии LNMX ⁠с четырьмя режущими кромками, предназначенные для работы на высоких подачах
        • МЕТАЛЛООБРАБОТКА-2023
        • Новая геометрия стружколомов для обработки жаропрочных сплавов и нержавеющей стали – SMM/SML
        • Эффективное технологическое решение для планетарного редуктора - Коробка передач и планетарная рама
        • CIMT 2023
        • Применение в производстве подшипников для ветряных электростанций
        • Новые продукты GESAC 2022
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • Высокоскоростная обработка алюминиевых сплавов концевыми фрезами
        • Эффективное применение пластин CBN серии YP для обработки ступиц
        • Токарные пластины ⁠из сверхпрочных сплавов GST7115 GST7120 GST7130
        • ⁠⁠Многофункциональный экономичный фрезерный инструмент HNGU+MFC115,145,160
        • ⁠Новый сверхтвердый режущий инструмент | Концевая фреза и токарная пластина PCD
        • ⁠Новый сплав GPT6100
        • QTD-S-T Высокоточный быстрорежущий инструмент для фрезерования со сменной пластиной
        • Автомобильная промышленность | Решение по обработки шестерен коробки передач
        • Фрезы серии SHM200 с микродиаметром для глубокого фрезерования
      • Как купить
      • Контакты
      • Корзина0
      • Отложенные0
      • Сравнение товаров0
      • +7 495 748 88 80
      Контактная информация
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      sales@promgrupp.ru
      • Вконтакте
      • Telegram
      Главная
      -
      Статьи
      -Универсальная делительная головка: как настроить деление на фрезерном станке

      Универсальная делительная головка: как настроить деление на фрезерном станке
      Поделиться

      Назад к списку
      Поделиться

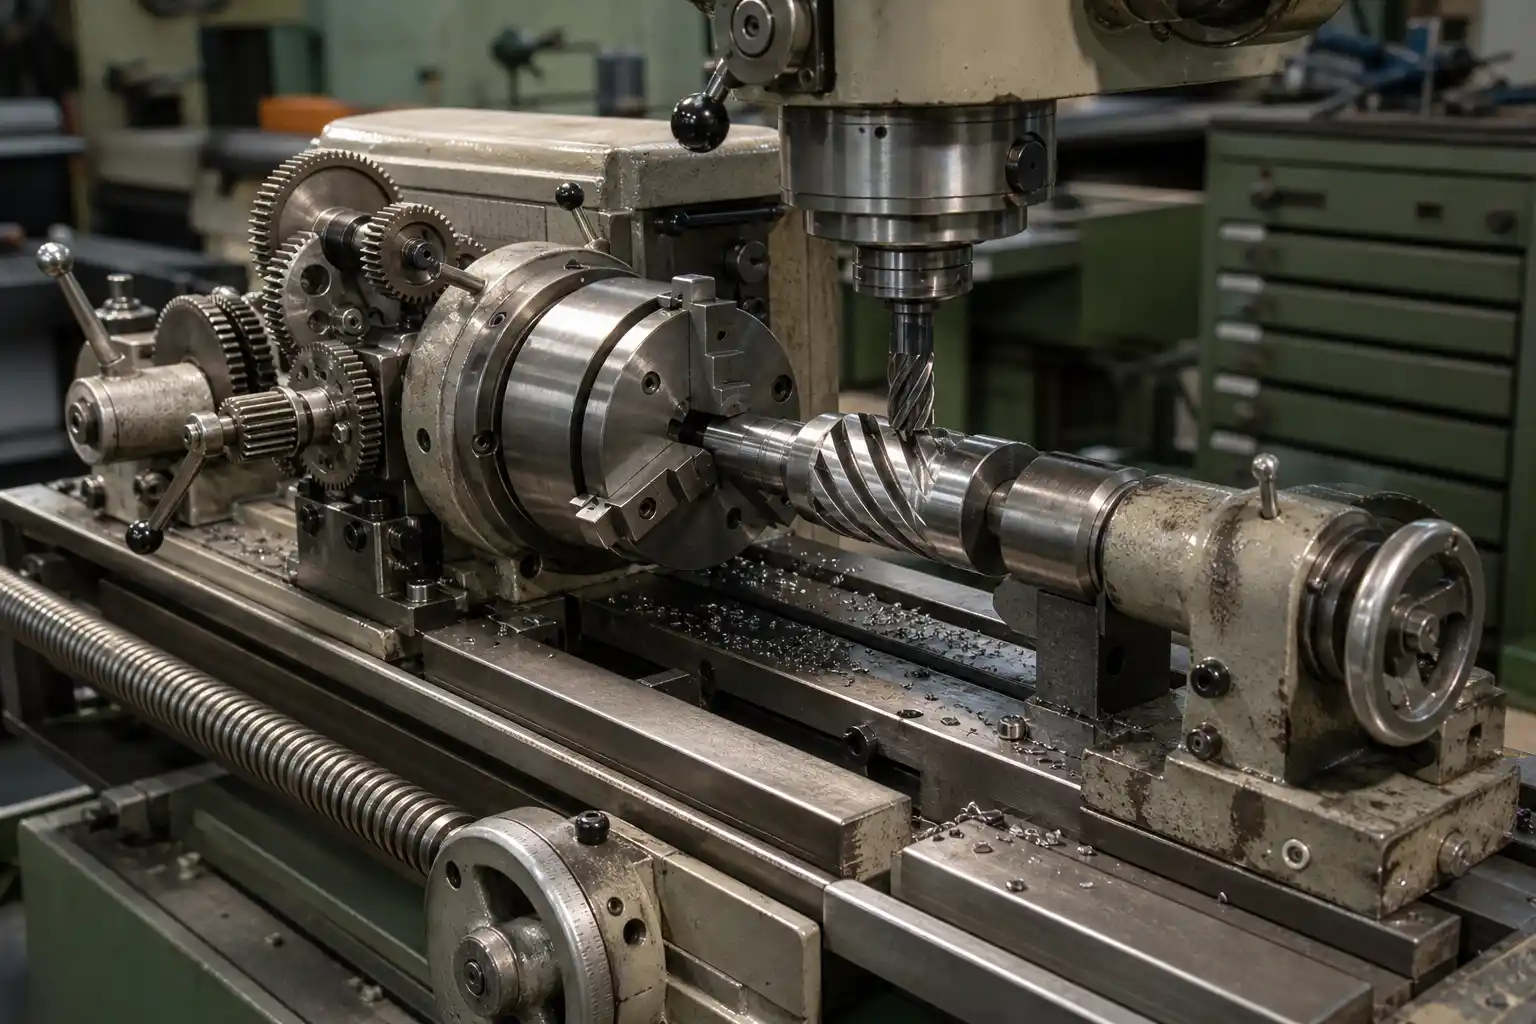
      Кинематическая схема гитары сменных колёс при фрезеровании винтовых канавок с делительной головкой.
      21 октября 2026

      Содержание:

      1. Устройство и кинематика УДГ
      2. Три метода деления: сравнение условий применения
      3. Непосредственное деление
      4. Простое деление: формула и примеры расчёта
      5. Дифференциальное деление: когда простого метода недостаточно
      6. Угловое деление
      7. Фрезерование винтовых канавок
      8. Типоразмеры УДГ по ГОСТ 8615-69
      9. Типичные ошибки при настройке и их устранение
      10. Техническое обслуживание УДГ
      11. Как выбрать типоразмер УДГ под конкретный станок и задачу

      Универсальная делительная головка решает задачу, которая возникает при каждом фрезеровании зубчатого колеса, шлицевого вала, сверла или шестигранника: заготовку нужно точно повернуть на заданный угол между проходами фрезы. УДГ обеспечивает этот поворот через червячную передачу с фиксированным передаточным отношением, делительный диск с рядами отверстий и – при необходимости – гитару сменных зубчатых колёс. Понимание принципа работы каждого из трёх методов деления позволяет правильно настроить головку с первого раза и избежать накопленной погрешности по всему контуру детали.

      Устройство и кинематика УДГ

      Корпус универсальной делительной головки крепится к столу фрезерного станка через установочный паз. Внутри корпуса расположена червячная пара: однозаходный червяк и червячное колесо с 40 зубьями. Именно это соотношение определяет характеристику делительной головки N = 40: чтобы шпиндель с заготовкой совершил один полный оборот, рукоятку нужно повернуть ровно 40 раз. Передаточное отношение 1:40 выбрано исторически как компромисс между точностью деления и удобством расчёта для наиболее распространённых чисел зубьев.
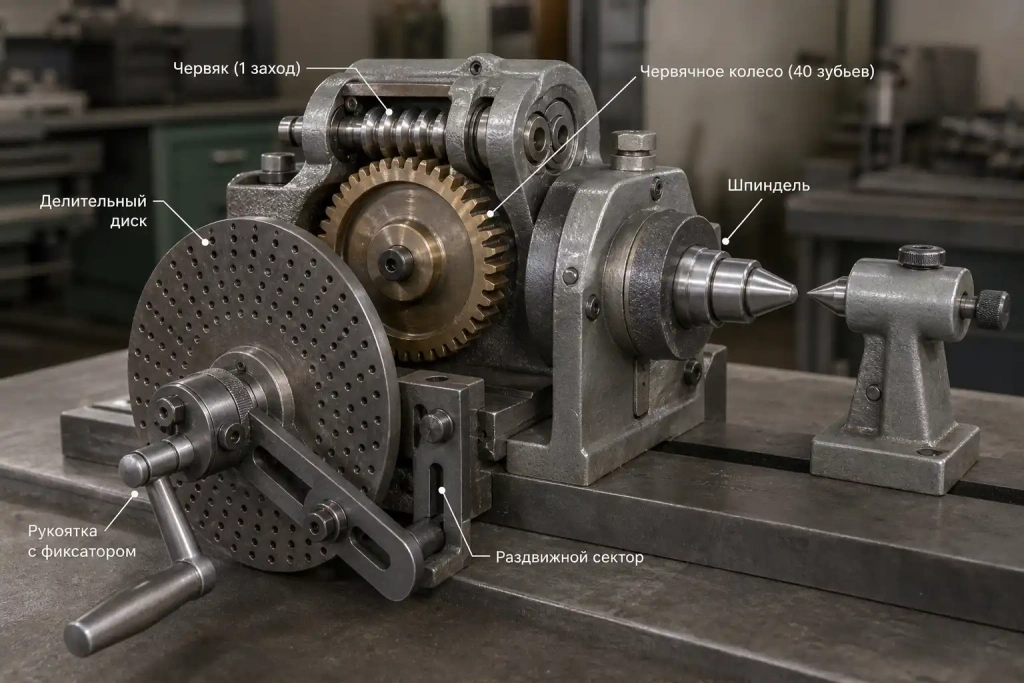
      Кинематическая схема универсальной делительной головки с червячной парой и делительным диском.

      На боковой поверхности корпуса закреплён делительный диск с несколькими концентрическими рядами отверстий. Стандартный боковой диск имеет ряды с числом отверстий 16, 17, 19, 21, 23, 29, 30, 31, 33, 37, 39, 41, 43, 47, 49 и другими значениями в зависимости от комплектации. Рукоятка снабжена фиксатором-штифтом, который входит в отверстие выбранного ряда, и раздвижным сектором – двумя линейками, которые отмечают нужное число отверстий, чтобы оператор не считал их заново при каждом повороте. Лобовой делительный диск, закреплённый непосредственно на шпинделе, используется только при непосредственном делении и имеет пазы под делители числа 24.

      Шпиндель головки имеет сквозное отверстие с конусом Морзе для установки оправки или центра. В комплект, как правило, входит задняя бабка, позволяющая поддерживать длинные заготовки в центрах. Гитара сменных зубчатых колёс соединяет шпиндель с ходовым винтом стола при фрезеровании винтовых канавок или с делительным диском при дифференциальном делении.

      Получить консультацию от специалиста по подбору металлорежущего инструмента

      captcha
      Ознакомьтесь с текстом по ссылке
      Y N

      Три метода деления: сравнение условий применения

      Выбор метода деления определяется числом делений z и тем, делится ли оно на характеристику N без остатка или допускает подбор подходящего ряда отверстий на диске.

      Метод

      Условие применения

      Диапазон z

      Делительный диск

      Сменные колёса

      Точность

      Непосредственное

      z – делитель числа 24

      2, 3, 4, 6, 8, 12, 24

      Лобовой

      Не нужны

      Средняя

      Простое

      N/z даёт целое или дробное число с подходящим знаменателем

      2–400 (большинство значений)

      Боковой, неподвижный

      Не нужны

      Высокая

      Дифференциальное

      z не поддаётся простому делению (простые числа, нестандартные значения)

      43–400 и выше

      Боковой, вращающийся

      Обязательны

      Высокая

      Непосредственное деление

      При непосредственном делении червячная передача отключается, и шпиндель поворачивается напрямую по лобовому делительному диску. Диск имеет 24 паза, поэтому метод применим только для чисел, на которые 24 делится без остатка: 2, 3, 4, 6, 8, 12 и 24. Для фрезерования шестигранника (z = 6) шпиндель поворачивают на 24/6 = 4 паза после каждого прохода. Метод прост, но ограничен по диапазону и уступает простому делению по точности из-за возможного люфта в механизме фиксации лобового диска.

      Простое деление: формула и примеры расчёта

      Простое деление – основной рабочий метод для большинства производственных задач. Делительный диск зафиксирован неподвижно, рукоятка поворачивается на рассчитанное число оборотов и долей оборота.

      Формула простого деления:

      n = N / z

      где:

      n – число оборотов рукоятки на одно деление;

      N – характеристика головки (для стандартной УДГ N = 40);

      z – требуемое число делений.

      Пример 1: фрезерование шестигранника (z = 6)

      n = 40 / 6 = 6 целых + 4/6 = 6 целых + 2/3 оборота.

      Дробь 2/3 нужно выразить через число отверстий на диске. Выбираем ряд с числом отверстий, кратным 3: например, ряд из 33 отверстий. Тогда 2/3 × 33 = 22 отверстия. Настройка: 6 полных оборотов рукоятки + 22 отверстия по ряду из 33. Раздвижной сектор выставляется на 22 промежутка между отверстиями и переставляется после каждого деления.

      Пример 2: фрезерование трёхзаходного сверла (z = 3)

      n = 40 / 3 = 13 целых + 1/3 оборота.

      По ряду из 33 отверстий: 1/3 × 33 = 11 отверстий.

      Настройка: 13 полных оборотов + 11 отверстий по ряду из 33.

      Пример 3: зубчатое колесо z = 25

      n = 40 / 25 = 1 целый + 15/25 = 1 + 3/5 оборота.

      Выбираем ряд из 25 отверстий: 3/5 × 25 = 15 отверстий.

      Настройка: 1 полный оборот + 15 отверстий по ряду из 25.

      Если нужный знаменатель дроби отсутствует на диске, дробь приводят к эквивалентной с другим знаменателем. Например, 2/3 = 14/21 = 16/24 = 22/33 – выбирают тот ряд, который есть на конкретном диске.

      Дифференциальное деление: когда простого метода недостаточно

      Если требуемое число делений z является простым числом (43, 47, 53, 59, 61, 67, 71, 73, 79, 83, 89, 97 и т. д.) или таким значением, для которого дробь N/z не приводится к знаменателю, имеющемуся на делительном диске, применяют дифференциальное деление. Метод основан на том, что диск не фиксируется, а медленно вращается через гитару сменных колёс, связанную со шпинделем. Суммарный поворот рукоятки относительно диска даёт точное деление.

      Порядок настройки при дифференциальном делении

      1. Выбирают фиктивное число делений zф – ближайшее к z значение, для которого простое деление выполнимо. Обычно zф выбирают из ряда чисел, удобных для подбора сменных колёс: zф = z ± 1, z ± 2 и т. д.

      2. Рассчитывают число оборотов рукоятки по фиктивному числу: n = N / zф.

      3. Подбирают сменные зубчатые колёса гитары по формуле передаточного отношения:

        i = N × (zф − z) / zф

        Знак результата определяет направление вращения диска: при положительном i диск вращается в ту же сторону, что и рукоятка; при отрицательном – в противоположную (вводят промежуточное колесо).

      4. Устанавливают сменные колёса на гитару, соединяют кинематическую цепь шпиндель → гитара → делительный диск.

      5. Освобождают фиксатор диска – диск должен свободно вращаться.

      6. Выбирают ряд отверстий на диске, соответствующий n = N / zф, и настраивают раздвижной сектор.

      Пример: зубчатое колесо z = 99

      Выбираем zф = 100. Тогда n = 40/100 = 2/5 оборота. По ряду из 25 отверстий: 2/5 × 25 = 10 отверстий.

      Передаточное отношение гитары: i = 40 × (100 − 99) / 100 = 40/100 = 2/5.

      Подбираем пару колёс: ведущее z1 = 40, ведомое z2 = 100 (или эквивалентная пара с тем же отношением из имеющегося набора). Поскольку zф > z, диск вращается в ту же сторону, что и рукоятка.

      Важно: при дифференциальном делении шпиндель нельзя наклонять, так как кинематическая цепь гитары должна оставаться замкнутой. Это ограничение следует учитывать при планировании операции.

      Угловое деление

      Когда требуется повернуть заготовку на заданный угол α, а не разделить окружность на равные части, используют формулу:

      n = N × α / 360°

      Схема углового деления УДГ с формулой n = N × α / 360° и обозначением угла поворота заготовки.

      Например, для поворота на 15°: n = 40 × 15 / 360 = 600 / 360 = 5/3 оборота. По ряду из 33 отверстий: 5/3 × 33 = 55 – но это больше числа отверстий в ряду, поэтому делают 1 полный оборот + 22 отверстия (55 − 33 = 22). Угловое деление применяют при фрезеровании кулачков, пазов под шпонку с нестандартным расположением и аналогичных деталей.

      Фрезерование винтовых канавок

      При фрезеровании спиральных канавок сверла, фрезы или развёртки заготовка должна одновременно перемещаться вдоль оси и вращаться. Это достигается кинематической связью между ходовым винтом стола станка и шпинделем УДГ через гитару сменных зубчатых колёс.

      Передаточное отношение гитары для фрезерования винтовой канавки определяется из условия:

      i = Tв / Tш

      где Tв – шаг ходового винта стола (мм), Tш – требуемый шаг винтовой канавки (мм). Стол станка за один оборот шпинделя должен переместиться на величину Tш. Подбор сменных колёс выполняется по таблицам, прилагаемым к паспорту станка и головки, с учётом имеющегося набора колёс. Стол при этом устанавливают под углом к оси фрезы, равным углу подъёма винтовой линии.

      Кинематическая схема гитары сменных колёс при фрезеровании винтовых канавок с делительной головкой.

      Типоразмеры УДГ по ГОСТ 8615-69

      Отечественные универсальные делительные головки выпускаются по ГОСТ 8615-69, который устанавливает шесть типоразмеров. Основной параметр – высота центров (расстояние от оси шпинделя до основания корпуса), которая определяет наибольший диаметр обрабатываемой заготовки.

      Типоразмер

      Высота центров, мм

      Наибольший диаметр заготовки, мм

      Конус Морзе шпинделя

      Характеристика N

      УДГ-Д-160

      80

      160

      №3

      40

      УДГ-Д-200

      100

      200

      №4

      40

      УДГ-Д-250

      125

      250

      №4

      40

      УДГ-Д-320

      160

      320

      №5

      40

      УДГ-Д-400

      200

      400

      №5

      40

      Маркировка расшифровывается следующим образом: УДГ – универсальная делительная головка, Д – тип исполнения (с задней бабкой), цифра – наибольший диаметр обрабатываемой заготовки в мм. Характеристика N = 40 одинакова для всех типоразмеров. Ширина установочного паза стола, под который подбирается головка, указывается в паспорте станка и должна соответствовать размеру шпонки корпуса УДГ.

      Типичные ошибки при настройке и их устранение

      Большинство погрешностей деления возникает не из-за неисправности головки, а из-за ошибок при настройке или эксплуатации.

      • Неправильный выбор ряда отверстий. Если дробная часть n не приводится к знаменателю, совпадающему с числом отверстий в выбранном ряду, накапливается систематическая погрешность. Перед настройкой нужно убедиться, что знаменатель приведённой дроби точно совпадает с числом отверстий в ряду, а не просто кратен ему.

      • Неправильная установка раздвижного сектора. Сектор должен охватывать ровно столько промежутков между отверстиями, сколько требует расчёт. Отверстие, в котором стоит штифт, не считается – отсчёт ведётся от следующего.

      • Люфт в червячной паре. При реверсе рукоятки (если перекрутили) нельзя просто вернуть её назад – нужно сделать полный оборот назад и снова подойти к нужному положению с той же стороны, чтобы выбрать люфт.

      • Незафиксированный диск при простом делении. Если стопор диска не затянут, диск может сдвинуться при повороте рукоятки, что даст неверное деление.

      • Наклон шпинделя при дифференциальном делении. Кинематическая цепь гитары рассчитана на горизонтальное положение шпинделя. Наклон разрывает или искажает передачу.

      • Ошибка знака при подборе гитары. Если направление вращения диска выбрано неверно, каждое деление будет отличаться от расчётного на удвоенную погрешность. Проверяют направление вращения диска вручную до начала обработки.

      Техническое обслуживание УДГ

      Червячная пара работает в условиях знакопеременных нагрузок и требует регулярной смазки. Масло заливают через пресс-маслёнку на корпусе согласно паспорту; как правило, используют индустриальное масло И-30 или И-40. Уровень масла проверяют перед каждой сменой при интенсивной эксплуатации.

      Компенсацию люфта в червячной паре выполняют регулировочным винтом или подшипниковым узлом в соответствии с конструкцией конкретной модели. Чрезмерная затяжка увеличивает усилие на рукоятке и ускоряет износ, поэтому регулировку выполняют до исчезновения ощутимого люфта, но не туже.

      Точность деления проверяют с помощью контрольного угольника или индикатора часового типа, установленного на шпинделе станка. При систематическом отклонении более допустимого значения (указано в паспорте) головку направляют на ремонт или поверку.

      Как выбрать типоразмер УДГ под конкретный станок и задачу

      Выбор начинают с двух параметров: наибольшего диаметра заготовки и ширины установочного паза стола фрезерного станка. Диаметр заготовки определяет минимальную высоту центров – головка должна обеспечивать зазор между заготовкой и столом. Ширина паза стола должна соответствовать шпонке корпуса УДГ.

      Если предполагается фрезерование длинных заготовок в центрах, необходима задняя бабка из комплекта того же типоразмера. При работе с тяжёлыми заготовками следует проверить допустимую нагрузку на шпиндель, указанную в паспорте.

      Для операций, требующих дифференциального деления или фрезерования винтовых канавок, нужно убедиться, что в комплект входит гитара сменных зубчатых колёс с достаточным набором колёс. Стандартный набор обычно позволяет набрать большинство практически встречающихся передаточных отношений, однако для нестандартных шагов канавок может потребоваться изготовление дополнительных колёс.

      Специалисты ПРОМГРУПП могут помочь подобрать делительную головку, совместимую оснастку и уточнить наличие нужного типоразмера на складе в Москве – это особенно актуально при комплектации нового рабочего места или замене изношенного приспособления.

      Часто задаваемые вопросы

      Почему характеристика N = 40, а не другое число?

      +
      Червячное колесо с 40 зубьями и однозаходный червяк дают передаточное отношение 1:40. Это значение исторически выбрано как удобное для деления большинства практически встречающихся чисел зубьев (от 2 до нескольких сотен) с помощью стандартных делительных дисков. Некоторые специализированные головки имеют N = 60 или N = 120, но N = 40 остаётся наиболее распространённым.

      Что делать, если нужное число делений не получается простым методом?

      +
      Если дробь N/z не приводится ни к одному знаменателю, имеющемуся на делительном диске, переходят к дифференциальному делению. Если z – простое число больше 43, дифференциальное деление является единственным точным методом без изготовления специального диска.

      Можно ли использовать УДГ на координатно-расточном или сверлильном станке?

      +
      Да, УДГ применяют не только на фрезерных, но и на координатно-расточных, долбёжных и сверлильных станках для периодического поворота заготовки. Однако фрезерование винтовых канавок требует кинематической связи с ходовым винтом стола, что возможно только на горизонтально-фрезерных станках соответствующей конструкции.

      Как правильно отсчитывать отверстия раздвижным сектором?

      +
      Одна линейка сектора устанавливается у отверстия, в котором стоит штифт рукоятки. Отсчёт ведётся от следующего отверстия. После поворота рукоятки штифт входит в отверстие у второй линейки сектора, затем сектор переставляют так, чтобы первая линейка снова оказалась у штифта. Само отверстие со штифтом в счёт не включается.

      Нужно ли смазывать делительный диск?

      +
      Делительный диск и рукоятка не требуют специальной смазки, но должны быть чистыми: стружка или грязь в отверстиях диска приводят к неточному попаданию штифта и погрешности деления. Червячную пару смазывают согласно паспорту головки.

      Можно ли выполнять дифференциальное деление при наклонном шпинделе?

      +
      Нет. При наклоне шпинделя кинематическая цепь гитары, связывающая шпиндель с делительным диском, нарушается. Дифференциальное деление выполняют только при горизонтальном положении шпинделя.

      Другие статьи

      Как пользоваться микрометром: точные замеры металлических деталей по шагам
      21 октября 2026
      Как пользоваться микрометром: точные замеры металлических деталей по шагам
      Диаметр отверстия под резьбу: таблица подбора сверла под метчик
      21 октября 2026
      Диаметр отверстия под резьбу: таблица подбора сверла под метчик
      Виды токарных резцов: как подобрать инструмент под операцию?
      21 октября 2026
      Виды токарных резцов: как подобрать инструмент под операцию?

      Компания
      О компании
      Новости
      Акции
      Бренды
      Скачать каталоги
      Статьи
      Каталог
      Пластины твердосплавные
      Пластины PCBN/PCD
      Фрезы твердосплавные
      Фрезы со сменными пластинами
      Сверла по металлу
      Шлифовка и чистовая обработка
      Микрорасточка
      Стержни твердосплавные
      Информация
      Помощь
      Условия оплаты
      Условия доставки
      Гарантия на товар
      Лицензии и сертификаты
      Как купить
      Будьте всегда в курсе!
      Узнавайте о скидках и акциях первым
      Оставайтесь на связи
      • Вконтакте
      • Telegram
      Наши контакты
      +7 495 748 88 80
      +7 495 748 88 80
      sales@promgrupp.ru
      108811 Москва Киевское шоссе, 22-й км, 4с1 помещ. 1
      График работы:
      Понедельник - Пятница
      9:00 - 18:00
      ООО «ПРОМГРУПП»
      ИНН 7734445479
      ОГРН 1217700395791
      2026 © ПРОМГРУПП - интернет-магазин
      Политика конфиденциальности
      Карта сайта | Карта каталога сайта